معظم خطوط إنتاج IBM لا تعمل بكفاءتها المصممة. فالتوقفات غير المخطط لها، وبطء دورات الإنتاج عن الوقت المستهدف، والمنتجات المعيبة، كلها عوامل تُقلل الإنتاج تدريجيًا دون وجود أي عطل محدد يُمكن تحديده. والفرق بين خط إنتاج IBM يعمل بكفاءة إجمالية تبلغ 65% وآخر يعمل بكفاءة 85% لا يكمن في آلة أفضل أو قالب أكبر، بل في اتباع نهج منظم لتحديد وإزالة الخسائر المحددة التي تصل إلى 20% من الطاقة الإنتاجية المهدرة.
يُقدّم هذا الدليل إطارًا عمليًا قائمًا على أسس هندسية لتحسين كفاءة إنتاج IBM، ويشمل قياس فعالية المعدات الكلية (OEE)، وتحسين زمن الدورة، وتقليل وقت التوقف، وتغيير القوالب، والأتمتة، وتدريب المشغلين، ومراقبة البيانات. تُطبّق هذه التقنيات على خطوط إنتاج IBM مهما كان حجمها أو عمرها. للاطلاع على مواصفات الآلات والخيارات المتعلقة بالكفاءة، يُرجى تصفح موقعنا الإلكتروني. كتالوج أجهزة IBM.
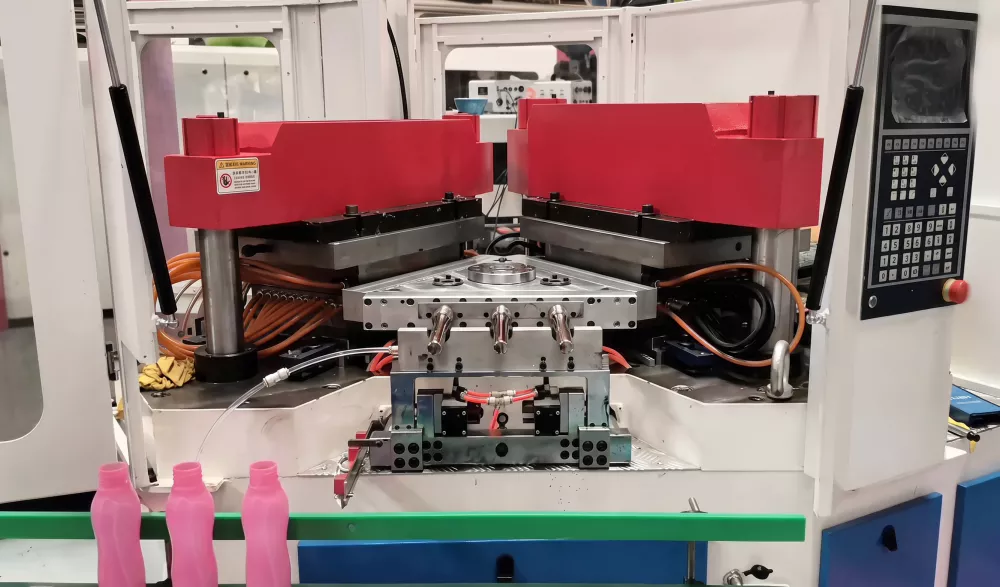
الشكل 1 - تحسين كفاءة الإنتاج لدى شركة IBM: يحقق برنامج OEE منظم زيادة في الإنتاج بنسبة تتراوح بين 20 و30 بالمائة من نفس الآلة
1. فهم مؤشر فعالية المعدات الكلية (OEE) لعمليات آلات IBM
فعالية المعدات الكلية = التوافر × الأداء × الجودة
- التوافر — (وقت الإنتاج المخطط له مطروحًا منه وقت التوقف) مقسومًا على وقت الإنتاج المخطط له. الهدف: أعلى من 90%.
- أداء — عدد الزجاجات المنتجة فعلياً مقسوماً على الحد الأقصى النظري في وقت الدورة المثالي. الهدف: أعلى من 95%.
- جودة — عدد الزجاجات الجيدة مقسومًا على إجمالي عدد الزجاجات المنتجة. الهدف: أكثر من 99%.
هدف OEE عالمي المستوى: 85%. يتراوح مؤشر فعالية المعدات الكلية (OEE) النموذجي لشركة IBM بين 60 و70%. كل نقطة مئوية تحسن في مؤشر OEE تعادل تقريبًا 1% إنتاجًا إضافيًا من نفس الأصول.
2. تحسين زمن الدورة: أسرع طريق لزيادة الإنتاج
استراتيجية تقليل وقت الدورة حسب ترتيب التأثير:
- تحسين تبريد القوالب يُقلل التبريد من زمن الدورة بمقدار 40 إلى 60%. ويُقلل تصميم قنوات التبريد المُحسّن زمن الدورة أكثر من أي تغيير في المعايير. تحقق من توازن التدفق عبر جميع الدوائر وقنوات إزالة الترسبات.
- تقليل وقت نفخ الهواء بمجرد أن تبرد الزجاجة تمامًا، يصبح وقت النفخ الإضافي ضائعًا. قلل وقت النفخ بمقدار 0.5 ثانية ولاحظ؛ إذا لم تتشوه الزجاجة عند إخراجها، فإن التخفيض صحيح.
- زيادة سرعة فهرسة الجدول في الآلات التي تعمل بمحركات مؤازرة، تُعد سرعة الفهرسة أحد المعايير. اختبر سرعة الفهرسة بشكل تدريجي؛ والحد الأقصى هو الصدمة الميكانيكية التي قد تتعرض لها القطعة الأولية أثناء النقل.
- تحسين وقت استعادة البرغي يجب أن تكتمل عملية استعادة البرغي قبل نهاية تبريد القالب. إذا كانت عملية استعادة البرغي هي عنق الزجاجة في الدورة، فقم بضبط الضغط الخلفي وسرعة البرغي.
- تقليل وقت الإخراج — سرعة لوحة التجريد ومسافة شوط الفتح قابلة للتعديل. قلل السرعة إلى الحد الأدنى الذي يسمح بفتح الزجاجة بسلاسة دون انحشار.
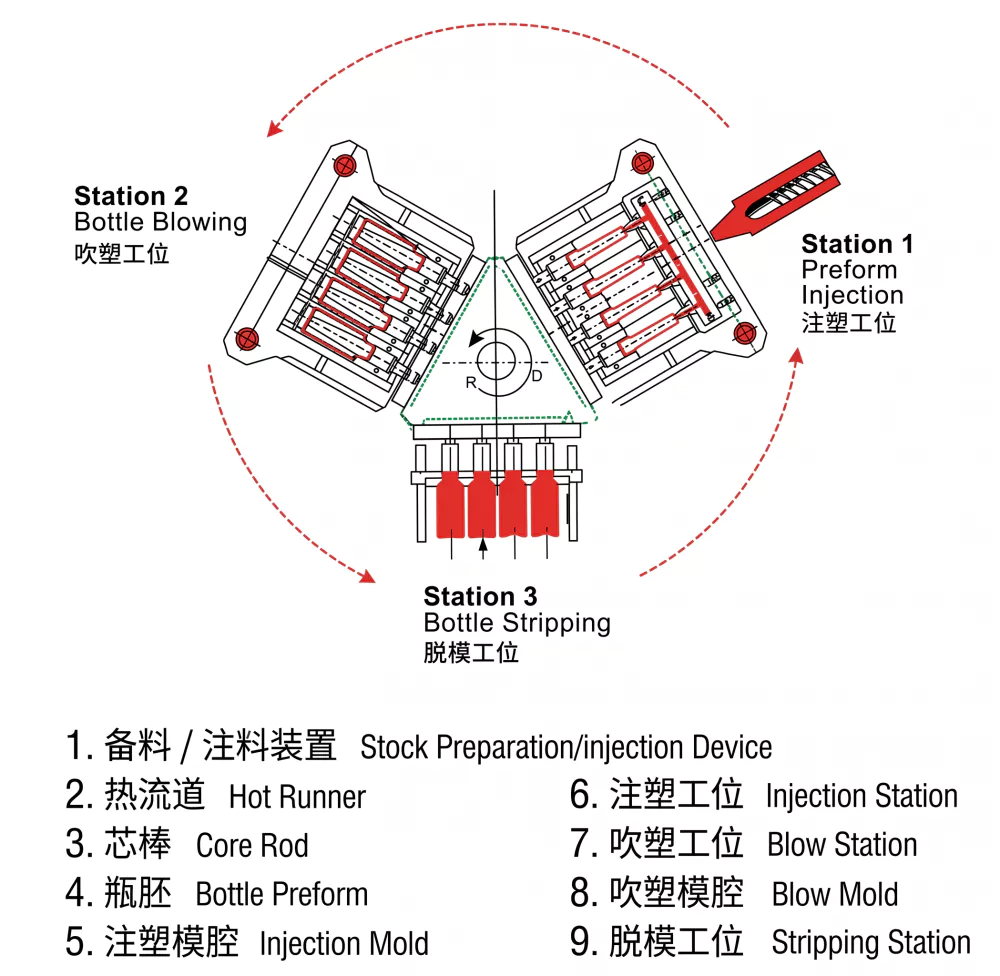
الشكل 2 - تفاصيل دورة IBM: وقت التبريد هو المكون المهيمن والهدف الرئيسي لتحسين الدورة
3. تقليل وقت التوقف غير المخطط له: أهم الأسباب والتدابير المضادة
| سبب توقف العمل | إجراء مضاد | تأثير |
|---|---|---|
| نقص في المواد (القادوس فارغ) | إنذار انخفاض مستوى المواد في القادوس؛ مخزن مؤقت للمواد المجففة مسبقًا | وفّر من 15 إلى 30 دقيقة لكل فعالية |
| انسداد سطح فصل القالب | فحص يومي لسطح العفن؛ ضبط الحماية من الضغط المنخفض | وفّر من 20 إلى 60 دقيقة لكل فعالية |
| عطل في مقعد فوهة النفخ | احتفظ بالمقاعد الاحتياطية في المخزون؛ وافحصها في كل صيانة دورية. | تقليل وقت الإصلاح من 4 ساعات إلى 30 دقيقة |
| فقدان الضغط الهيدروليكي | برنامج تحليل الزيت؛ مراقبة حالة المضخة | منع حدوث عمليات إصلاح تستغرق من 4 إلى 16 ساعة |
| عطل في المزدوجة الحرارية | استبدال سنوي؛ تتوفر أزواج حرارية احتياطية في المخزون | تقليل وقت الإصلاح من ساعتين إلى 15 دقيقة |
| إزالة ضغط الهواء المضغوط | ضاغط مخصص لشركة IBM؛ إنذار الضغط | تقليص مدة الفعالية من 30 إلى 90 دقيقة |
4. تحسين عملية تغيير القوالب
أهم تقنيات تقليل عمليات التغيير:
- قم بتسخين القوالب الاحتياطية مسبقًا قبل بدء عملية التغيير - مما يقلل وقت التسخين من 30 إلى 60 دقيقة بعد تركيب القالب الجديد.
- توحيد أنماط مسامير التثبيت — إذا كانت جميع مجموعات القوالب تستخدم نفس نمط البراغي، فلن يحتاج المشغل إلى تغيير الأدوات بين المنتجات.
- استخدم موصلات مياه التبريد سريعة الفك — يوفر عادةً من 20 إلى 40 دقيقة لكل عملية تغيير.
- تم حفظ وصفات العمليات — تخزين مجموعات المعلمات لكل قالب يعني أن إدخال المعلمات يستغرق دقيقتين بدلاً من 30 دقيقة.
- قم بتدريب الفريق وتحديد توقيته — تسجيل فيديو التغيير، وتحديد خطوات الاختناق، وتحديد الأدوار بوضوح.
5. كفاءة مناولة المواد والتجفيف
- حافظ على مخزون من المواد المجففة مسبقًا — احتفظ بما لا يقل عن 4 ساعات من مواد الإنتاج مجففة مسبقًا وجاهزة في جميع الأوقات. هذا يمنع توقف الإنتاج بسبب انتظار التجفيف الذي يحدث عندما يقوم المشغلون بإعادة ملء مجفف فارغ بشكل مفاجئ.
- بروتوكول تغيير اللون تتميز آلات IBM بأحجام حقن صغيرة مقارنةً بمكابس قولبة الحقن. ويمكن لبروتوكول تنظيف منهجي (من 3 إلى 5 عمليات تنظيف بضغط خلفي أعلى، تليها 10 عمليات تنظيف بالمعايير العادية) أن يقلل مدة تغير اللون من 45 دقيقة إلى أقل من 20 دقيقة بشكل ثابت.
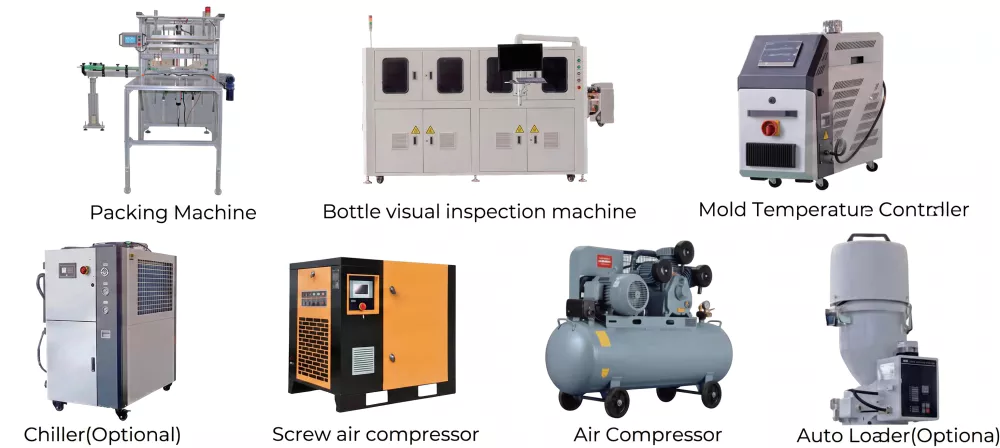
الشكل 3 - إدارة مخزون المواد المجففة مسبقًا تقضي على أكثر حالات توقف الإنتاج شيوعًا في شركة IBM: انتظار جاهزية المواد
6. تدريب المشغلين وإجراءات التشغيل القياسية
مكونات التدريب الرئيسية للمشغلين:
- إجراءات التشغيل القياسية للآلة — تسلسل بدء التشغيل، وإدخال المعلمات، والفحوصات اليومية، والإيقاف. موثقة ومغلفة على الجهاز.
- إجراءات التشغيل القياسية للاستجابة للأعطال لكل نوع من أنواع الإنذارات الشائعة، الخطوات التشخيصية الثلاث الأولى. يستجيب المشغلون المدربون في غضون دقائق بدلاً من انتظار المشرف.
- إجراءات التشغيل القياسية لفحص الجودة — ما الذي يجب قياسه، وكم مرة، وما هو الحد الذي يؤدي إلى إيقاف الإنتاج.
- إجراءات التشغيل القياسية للتغيير — إجراء خطوة بخطوة مع تحديد الأدوار، ومحدد زمنيًا ويتم تحديثه كل 6 أشهر.
- التقييم الدوري للكفاءة — التحقق من استمرار المشغلين في اتباع الإجراءات بعد مرور 12 شهرًا من التدريب الأولي. يُعدّ تراجع المهارات أمرًا واقعيًا ويساهم في الانخفاض التدريجي لمؤشر فعالية المعدات الكلية (OEE).
7. تكامل الأتمتة لخطوط إنتاج IBM
الأتمتة على مستوى الآلة
- تحميل الراتنج تلقائيًا من الصومعة المركزية
- دورة التنظيف التلقائي عند بدء التشغيل بعد التوقف المخطط له
- إدارة وصفات المعلمات (التحميل حسب رمز القالب)
- ضبط المعلمات المرتبطة بـ SPC (التحكم في الوزن ذو الحلقة المغلقة)
أتمتة المراحل اللاحقة
- فحص بصري مباشر (تتحقق الكاميرا من عيوب السطح)
- جهاز اختبار التسرب الآلي (اختبار انخفاض الضغط الهوائي)
- ناقل فحص الوزن (يرفض الزجاجات التي يقل وزنها عن الوزن المطلوب)
- التوجيه والعد الآلي قبل التعبئة
- تعبئة الصناديق الآلية
8. مراقبة بيانات الإنتاج: ما الذي يجب تتبعه ولماذا
- الوقت الفعلي للدورة مقابل الوقت المستهدف — اكتشاف انخفاض الأداء في الوقت الفعلي.
- وزن الرصاصة — يتم تتبعها كل 30 دقيقة؛ يشير الانحراف إلى وجود مشكلة في البرغي أو المادة.
- عدد الزجاجات المنتجة مقابل عدد الزجاجات المخطط لها — تتبع مخرجات مستوى الوردية لأغراض الجدولة.
- عدد الخردة وفئتها — تصنيف كل زجاجة مرفوضة حسب نوع العيب؛ يكشف تحليل باريتو عن فقدان الجودة السائد.
- أحداث التوقف عن العمل حسب الفئة — مخطط له مقابل غير مخطط له؛ لكل فئة من فئات الأحداث إجراء مضاد مختلف.
- درجة حرارة الزيت الهيدروليكي — إنذار مبكر بمشاكل في نظام التبريد أو كفاءة المضخة.
- درجة حرارة مدخل ومخرج المبرد — ارتفاع فرق درجة الحرارة يشير إلى تراكم الترسبات في قنوات القوالب.
9. دراسة حالة الكفاءة قبل وبعد
تحسين كفاءة خط إنتاج IBM - زجاجة صيدلانية من البولي بروبيلين سعة 30 مل
| متري | قبل | بعد (12 شهرًا) | تحسين |
|---|---|---|---|
| فعالية المعدات الكلية (OEE) | 63% | 84% | +21 نقطة مئوية |
| زمن الدورة (4 تجاويف) | 16.5 ثانية | 13.2 ثانية | -20% |
| عدد الزجاجات لكل وردية (8 ساعات) | 5,520 | 8,727 | +58% |
| معدل الخردة | 3.2% | 0.7% | -78% |
| وقت التغيير | 4.5 ساعة | 2.0 ساعة | -56% |
| التدخلات الرئيسية | إعادة تصميم نظام تبريد القوالب، وبرنامج الصيانة الوقائية اليومي، وتدريب المشغلين على إجراءات التشغيل القياسية، ومخزن المواد المجففة مسبقًا، وترقية محرك المؤازرة. | ||
حالة توضيحية تستند إلى نتائج برنامج تحسين الكفاءة النموذجي لشركة IBM.
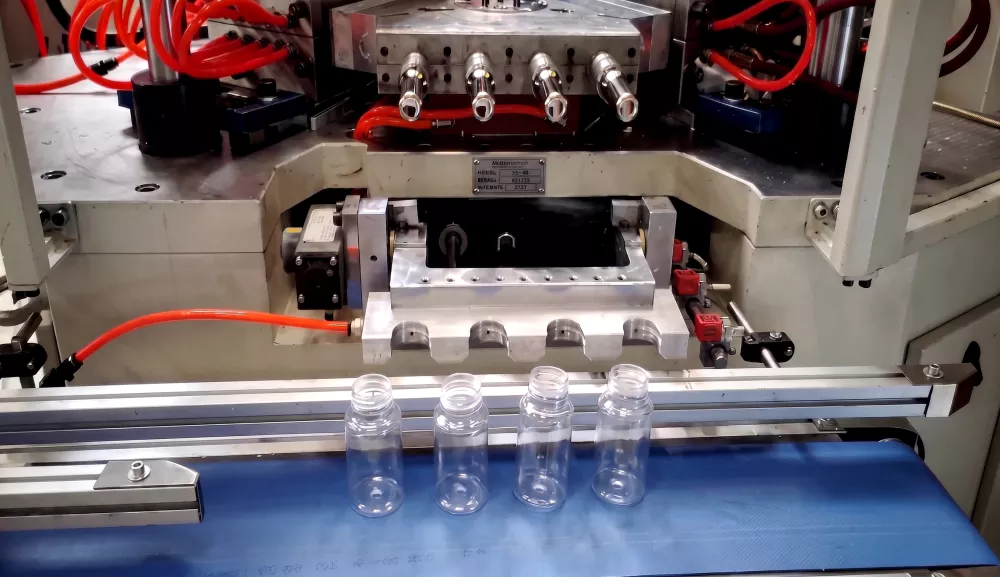
الشكل 4 - نفس الآلة تنتج 58% زجاجات أكثر لكل وردية بعد 12 شهرًا من التحسينات المستهدفة
10. الأسئلة الشائعة
ما هو مؤشر فعالية المعدات الكلية (OEE) وكيف ينطبق على أجهزة IBM؟
مؤشر فعالية المعدات الكلية (OEE) هو نتاج التوافر والأداء والجودة. يبلغ هدف IBM العالمي لمؤشر OEE نسبة 85%. تبدأ معظم خطوط إنتاج IBM بنسبة أقل من 70%، مما يعني وجود هامش كبير لتحسين الكفاءة.
ما هي الطريقة الأكثر فعالية لتقليل وقت دورة IBM؟
يُعد تحسين تبريد القوالب عادةً العامل الأكثر فعالية. إذ يُمثل التبريد ما بين 40 و60 بالمئة من إجمالي زمن دورة الإنتاج. ويمكن لتصميم قنوات التبريد المُحسّن أن يُقلل زمن التبريد بنسبة تتراوح بين 20 و35 بالمئة.
كيف يمكنني تقليل وقت تغيير العفن؟
قم بتسخين القوالب الاحتياطية مسبقًا قبل بدء عملية التغيير، ووحد أنماط تثبيت البراغي، واستخدم موصلات تبريد سريعة الفك، وقم بتحميل وصفات العمليات المحفوظة من واجهة المستخدم الرسومية. يمكن لبرنامج SMED المنظم أن يقلل وقت التغيير من 4 ساعات إلى أقل من ساعتين.
كيف يؤثر تدريب المشغلين على كفاءة الإنتاج؟
تساهم برامج التدريب المنظمة للمشغلين في تحسين فعالية المعدات الإجمالية بنسبة تتراوح بين 5 و15 نقطة مئوية خلال 6 أشهر. ويستجيب المشغلون المدربون بشكل أسرع للإنذارات، ويجرون التعديلات الصحيحة، ويحددون علامات الإنذار المبكر.
ما هي البيانات التي يجب عليّ مراقبتها على جهاز IBM؟
تتضمن مجموعة بيانات الكفاءة الأساسية لشركة IBM ما يلي: الوقت الفعلي مقابل الوقت المستهدف للدورة، ووزن الحقنة، والزجاجات المنتجة مقابل المخطط لها، وعدد الخردة حسب الفئة، وأحداث التوقف حسب الفئة، ودرجة حرارة الزيت الهيدروليكي، وأداء المبرد.
هل يمكن للأتمتة أن تحسن كفاءة الإنتاج لدى شركة IBM؟
نعم. تتيح الأتمتة في المراحل اللاحقة لمشغل واحد الإشراف على جهازين أو ثلاثة من أجهزة IBM في وقت واحد. وعادةً ما تُسترد تكلفة الأتمتة الأساسية في المراحل اللاحقة خلال 12 إلى 24 شهرًا في عمليات التشغيل بنظام المناوبتين.
ما هو التحسين الواقعي في الكفاءة الذي يمكن تحقيقه؟
إن التحسين من معدل OEE النموذجي الأولي البالغ 65 بالمائة إلى معدل عالمي المستوى يبلغ 85 بالمائة يحقق زيادة بنسبة 31 بالمائة في الإنتاج الفعال من نفس الآلة والقالب ونمط الوردية دون أي استثمار رأسمالي في آلات إضافية.
كيف يمكن تحسين كفاءة مناولة المواد؟
حافظ على فترة جفاف مسبقة للمواد لا تقل عن 4 ساعات في جميع الأوقات لتجنب توقفات التجفيف. ويؤدي اتباع بروتوكول تنظيف منهجي إلى تقليص مدة تغير اللون من 45 دقيقة إلى أقل من 20 دقيقة.
كم من الوقت يستغرق ظهور النتائج؟
تُظهر النتائج السريعة تحسناً ملموساً في مؤشر فعالية المعدات الكلية (OEE) خلال 4 إلى 8 أسابيع. أما التحسينات متوسطة المدى فتظهر نتائجها خلال 3 إلى 6 أشهر. بينما يحقق البرنامج الشامل هدفه خلال 12 إلى 18 شهراً.
11. الخاتمة
لا تُعدّ كفاءة إنتاج IBM سمة ثابتة للآلة، بل هي متغير يتأثر بشكل مباشر بكيفية إدارتها. إنّ الجمع بين تحسين تبريد القوالب، والصيانة الوقائية، وتدريب المشغلين، وإدارة مخزون المواد، وتحسين زمن الدورة، كافٍ باستمرار لرفع كفاءة المعدات الإجمالية (OEE) لشركة IBM من 65% إلى 85% في معظم خطوط الإنتاج، ما يُضيف ما يُعادل وردية إنتاج واحدة أسبوعيًا باستخدام نفس الأصول.
للحصول على إرشادات حول تحسين تكوين خط إنتاج IBM الخاص بك، تواصل مع فريقنا الهندسياطلع على مجموعة آلات IBM للاطلاع على مواصفات الطرازات الحالية المزودة بمحركات سيرفو وأنظمة مراقبة متقدمة لواجهة المستخدم الرسومية.


