ஒரு இன்ஜெக்ஷன் ஸ்ட்ரெட்ச் ப்ளோ மோல்டிங் இயந்திரம் படிப்படியாக எவ்வாறு இயங்குகிறது?
இன்ஜெக்ஷன் ஸ்ட்ரெட்ச் ப்ளோ மோல்டிங் (ISBM) என்பது இன்று கிடைக்கக்கூடிய மிகவும் துல்லியமான மற்றும் பல்துறை திறன் கொண்ட பிளாஸ்டிக் பாட்டில் உற்பத்தி செயல்முறைகளில் ஒன்றாகும். இது, மருந்து, அழகுசாதனப் பொருட்கள், பானங்கள் மற்றும் உணவுப் பொதியிடல் துறைகளில் பயன்படுத்தப்படும் எடை குறைந்த, பளிங்கு போன்ற தெளிவான கொள்கலன்களை உற்பத்தி செய்வதற்காக, இன்ஜெக்ஷன் மோல்டிங்கின் பரிமாணத் துல்லியத்தையும் இரு அச்சமைப்பின் வலிமை நன்மைகளையும் ஒருங்கிணைக்கிறது. இயந்திரங்களை மதிப்பிடும் பொதியிடல் பொறியாளர்களுக்கும், உற்பத்தியில் ஏற்படும் சிக்கல்களைத் தீர்க்கும் செயல்முறை தொழில்நுட்ப வல்லுநர்களுக்கும், மற்றும் உபகரணத் தேர்வுகளை ஒப்பிடும் கொள்முதல் மேலாளர்களுக்கும், ஒரு ISBM இயந்திரம் எவ்வாறு படிப்படியாகச் செயல்படுகிறது என்பதைத் துல்லியமாகப் புரிந்துகொள்வது அவசியமாகும்.
இந்த வழிகாட்டி, ஒரு-படி ISBM செயல்முறையின் ஒவ்வொரு கட்டத்தையும் தொழில்நுட்ப விவரங்களுடன் விளக்குகிறது. இதில் இயந்திர நிலையங்கள், செயல்முறை மாறிகள் மற்றும் மூல ரெசின் உருண்டைகளிலிருந்து முடிக்கப்பட்ட, சந்தைக்குத் தயாரான கொள்கலன்களாக மாறும் ஒவ்வொரு மாற்றத்தின் பின்னணியில் உள்ள அறிவியல் ஆகியவை அடங்கும்.
ISBM செயல்முறையின் கண்ணோட்டம்
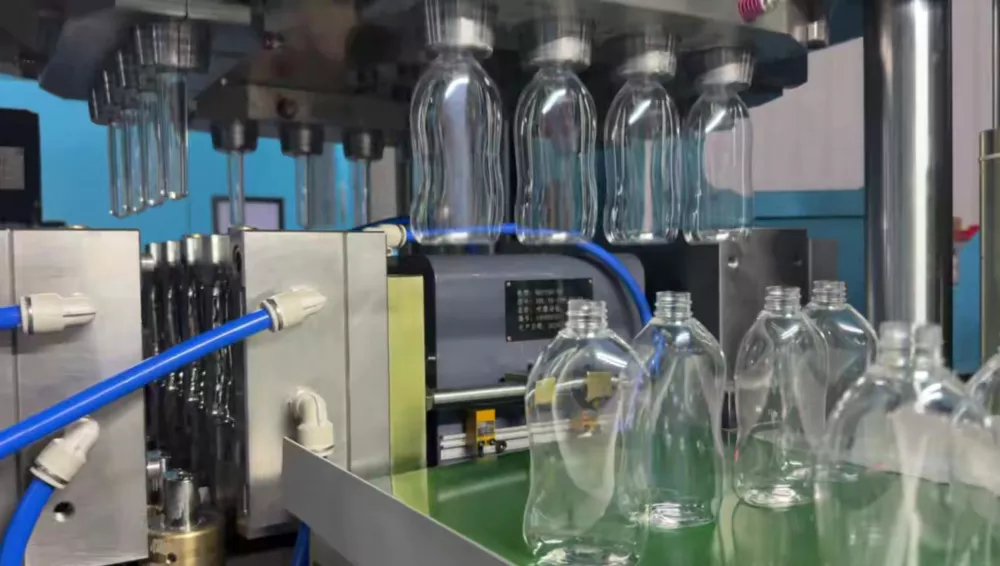
ஒற்றை-படி ISBM செயல்முறையானது, மூன்று முக்கிய உருமாற்றங்களை ஒரே தொடர்ச்சியான சுழலும் இயந்திரத்திற்குள் ஒருங்கிணைக்கிறது:
| மேடை | நிலையம் | என்ன நடக்கிறது | முக்கிய அளவுரு |
|---|---|---|---|
| 1 | ஊசி நிலையம் | முன்வடிவக் குழிக்குள் உருகிய பிசின் செலுத்தப்பட்டது | பீப்பாய் வெப்பநிலை, உட்செலுத்தும் வேகம், தக்கவைப்பு அழுத்தம் |
| 2 | சீரமைப்பு நிலையங்கள் | உகந்த ஊதுதல் சாளரத்திற்காக முன்வடிவ வெப்பநிலை சரிசெய்யப்பட்டது. | மண்டல வெப்பநிலைகள், தங்கும் நேரம் |
| 3 | ஸ்ட்ரெட்ச்-ப்ளோ ஸ்டேஷன் | இயந்திரக் கம்பி முன்வடிவத்தை அச்சுவழியாக நீட்டுகிறது; அழுத்தப்பட்ட காற்று அதை ஆரவழியாக விரிவடையச் செய்கிறது. | நீட்சி விகிதம், ஊதும் அழுத்தம், ஊதும் நேரம் |
| 4 | வெளியேற்ற நிலையம் | தயாரான புட்டி அச்சிலிருந்து விடுவிக்கப்பட்டு எடுத்துச் செல்லப்பட்டது. | குளிர்விக்கும் நேரம், வெளியேற்றும் விசை |
படி 1 — பொருட்களைத் தயாரித்தல் மற்றும் உலர்த்துதல்
வார்ப்பு வேலை தொடங்குவதற்கு முன், உறிஞ்சப்பட்ட ஈரப்பதத்தை அகற்ற மூல ரெசின் முழுமையாக உலர்த்தப்பட வேண்டும். இந்த படிநிலை குறிப்பாக PET-க்கு மிகவும் முக்கியமானது: PET ஈரத்தை உறிஞ்சும் தன்மை கொண்டது மற்றும் வளிமண்டலத்திலிருந்து ஈரப்பதத்தை உறிஞ்சுகிறது. பதப்படுத்தும் இடத்தில் ஈரப்பதத்தின் அளவு 50 ppm (மில்லியனில் பாகங்கள்) ஐத் தாண்டினால், கலனில் உள்ள அதிக வெப்பநிலை நீராற்பகுப்பு சிதைவை ஏற்படுத்துகிறது — இது பாலிமர் சங்கிலிகளை உடைத்து, மூலக்கூறு எடையைக் குறைத்து, அசிட்டால்டிஹைட் மாசுபாட்டை உருவாக்குகிறது. இதன் விளைவாக, உடையக்கூடிய வார்ப்புருக்கள், மங்கலான புட்டிகள் மற்றும் உணவுடன் தொடர்பு கொள்ளும் பயன்பாடுகளில் விரும்பத்தகாத சுவை ஆகியவை ஏற்படுகின்றன.
- வெப்பநிலை: 160–180°C (ஈரப்பத நீக்கும் புனல் உலர்த்தி)
- கால அளவு: குறைந்தபட்சம் 4–6 மணிநேரம்
- உலர்த்தும் காற்றின் பனிநிலை: −40°C அல்லது அதற்கும் குறைவு
- இலக்கு ஈரப்பதம்: <50 ppm (தெளிவான ஒளியியல் தேவைகளுக்கு உகந்தது <30 ppm)
PP (பாலிப்ரொப்பிலீன்) ஈரப்பதத்தால் மிகக் குறைவாகவே பாதிக்கப்படக்கூடியது, இருப்பினும், பதப்படுத்தும் செயல்முறையை நிலைப்படுத்த, அதனை 80–90°C வெப்பநிலையில் 2 மணி நேரம் முன் உலர்த்த வேண்டும். PETG அதன் உருவமற்ற அமைப்பு காரணமாக, 65°C வெப்பநிலையில் 2–4 மணி நேரம் குறைந்தபட்ச உலர்த்தல் மட்டுமே தேவைப்படுகிறது.
படி 2 — முன்வடிவத்தின் ஊசி வார்ப்பு
உலர்ந்த ரெசின் உருண்டைகள், புனல் வழியாக ஈர்ப்பு விசையால் உட்செலுத்தும் பீப்பாய்க்குள் செலுத்தப்படுகின்றன. முன்னும் பின்னுமாக நகரும் திருகு சுழன்று, பொருளை முன்னோக்கிக் கடத்துகிறது, அதே நேரத்தில் உராய்வு மற்றும் கடத்தல் வெப்பம் அதனைப் படிப்படியாக உருக்குகிறது. PET-க்கான திருகு வடிவமைப்பானது, பாலிமரைச் சிதைக்கக்கூடிய அதிகப்படியான வெட்டு வெப்பம் இல்லாமல், சீரான உருகு வெப்பநிலையை உறுதி செய்வதற்காக, பொதுவாகக் குறைந்த அமுக்க விகிதத்தையும் (2.0–2.5:1) மற்றும் ஒரு தனி கலப்பு மண்டலத்தையும் கொண்டுள்ளது.
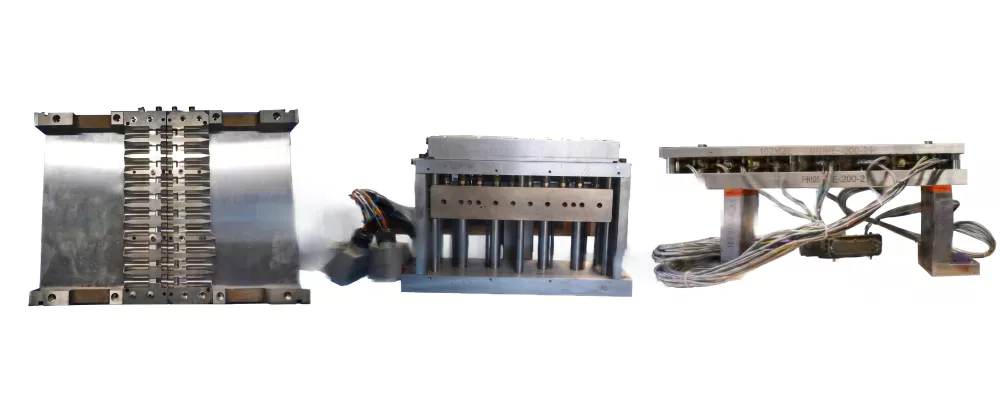
ஸ்க்ரூவின் முன் ஷாட் அளவு குவியும்போது, அந்த ஸ்க்ரூ ஒரு பிளஞ்சராகச் செயல்பட்டு, உருகிய ரெசினை ஹாட் ரன்னர் அமைப்பு வழியாக ப்ரீஃபார்ம் குழிக்குள் அதிவேகமாகத் தள்ளுகிறது. ஹாட் ரன்னர் அமைப்பானது, கேட் வரை ரெசினின் உருகிய நிலையைத் தக்கவைத்து, கோல்ட் ரன்னர் விரயத்தை நீக்குகிறது மற்றும் குழிக்குள் கோல்ட் ஸ்லக்குகள் நுழைவதற்கான அபாயத்தைக் குறைக்கிறது.
- பீப்பாய் வெப்பநிலை (பின்புறத்திலிருந்து முன்புறம் வரை): 240°C / 260°C / 270°C / 275°C
- சூடான ரன்னர் வெப்பநிலை: 275–285°C
- ஊசி செலுத்தும் வேகம்: மிதமான-அதிகம் (ஒளிப் பிரகாசத்தைத் தவிர்க்கவும்; குறுகிய தூர ஊசி செலுத்துதலைத் தவிர்க்கவும்)
- அழுத்தத்தைப் பிடித்து வைத்தல்: 1–3 வினாடிகளுக்கு 40–80% ஊசி அழுத்தம்.
- அச்சு குளிர்விக்கும் நீரின் வெப்பநிலை: 8–15°C (குளிர்ச்சியானது)
- அச்சில் முன்வடிவம் குளிரும் நேரம்: 4–8 வினாடிகள்
முன்வடிவக் குழி, கழுத்தின் இறுதி வடிவவியலைத் துல்லியமாக வரையறுக்கிறது — திருகு வடிவம், ஆதரவு விளிம்பு மற்றும் கழுத்தின் விட்டம் ஆகிய அனைத்தும் இந்தக் கட்டத்திலேயே இறுதிப் பரிமாணங்களாக அமைந்துவிடுகின்றன, மேலும் ஊதுதலின் போது அவை மாற்றப்படுவதில்லை. மற்ற செயல்முறைகளைக் காட்டிலும் ISBM-இன் ஒரு அடிப்படை நன்மை இதுவாகும்: கழுத்தானது துல்லியமான விவரக்குறிப்புகளுக்கு ஏற்ப ஊசி வார்ப்பு செய்யப்படுகிறது, இதனால் பிந்தைய சீரமைப்பு அல்லது துளையிடல் எதுவும் தேவையில்லை.
படி 3 — முன்வடிவத்தின் வெப்பநிலை சீரமைப்பு
உட்செலுத்துக் குழியிலிருந்து வெளியேற்றப்பட்ட பிறகு (மையத் தண்டில் இன்னும் தக்கவைக்கப்பட்டிருக்கும் நிலையில்), முன்வடிவம் இயந்திரத்தின் சுழல்மேடையில் உள்ள பதப்படுத்தும் நிலையத்திற்குச் சுழல்கிறது. இந்த நிலையம் ஒரு-படி ISBM-க்கு மட்டுமே உரியது: இது உட்செலுத்தலால் முன்வடிவத்தின் உடலில் ஏற்கனவே இருக்கும் எஞ்சிய வெப்ப ஆற்றலைப் பயன்படுத்தி, இருஅச்சு நோக்குநிலைக்குத் தேவையான துல்லியமான வெப்பநிலை வரம்பிற்கு அதைப் பதப்படுத்துகிறது.
பதப்படுத்தும் நிலையம், முன்வடிவத்தின் உடற்பகுதியைச் சுற்றி அமைக்கப்பட்ட, தனித்தனியாகக் கட்டுப்படுத்தப்படும் வெப்பமூட்டும் கூறுகளைப் பயன்படுத்துகிறது. சில இயந்திர வடிவமைப்புகளில், ஊதும் போது முடிக்கப்பட்ட இழையின் மேற்பரப்பு சிதைவடைவதைத் தடுக்க, கழுத்துப் பகுதி தேர்ந்தெடுக்கப்பட்ட முறையில் (காற்று அல்லது நீரால்) குளிர்விக்கப்படுகிறது. PET முன்வடிவங்களுக்கான இலக்கு உடற்பகுதி வெப்பநிலை பொதுவாக 90–105°C ஆகும் — இது மூலக்கூறு சங்கிலிகள் நகரக்கூடியதாக மாறும் கண்ணாடி நிலைமாற்ற வெப்பநிலைக்கு (Tg தோராயமாக 75°C) மேலாகவும், ஆனால் ஒளிபுகா, திசைப்படுத்த முடியாத குளிர் படிகத்தன்மை உருவாகும் படிகமாக்கல் வெப்பநிலைக்குக் கீழாகவும் உள்ளது.

படி 4 — நீட்டிப்பு-ஊது வார்ப்பு
இதுவே ISBM செயல்முறையின் வரையறுக்கும் படியாகும். வெப்பநிலை சீரமைக்கப்பட்ட முன்வடிவம் ஊதுதல் நிலையத்திற்குள் சுழன்று செல்கிறது, அங்கு ஊதுதல் அச்சு அதைச் சுற்றி மூடிக்கொள்கிறது. இந்தச் செயல்முறை, ஏறக்குறைய ஒரே நேரத்தில் நிகழும் இரண்டு ஒருங்கிணைந்த செயல்களில் நடைபெறுகிறது:
அ — இயந்திரவியல் அச்சு நீட்சி: ஒரு துல்லியமான நீட்சித் தண்டு, கட்டுப்படுத்தப்பட்ட வேகத்தில் முன்வடிவத்தின் கழுத்துப் பகுதி வழியாகக் கீழிறங்கி, முன்வடிவத்தின் உடற்பகுதியை ஊது அச்சின் அடிப்பகுதியை நோக்கி இயற்பியல் ரீதியாகக் கீழ்நோக்கி நீட்டுகிறது. இந்த அச்சுவழி நீட்சியானது, பாலிமர் சங்கிலிகளை இயந்திரத்தின் திசையில் சீரமைத்து, முன்வடிவத்தின் அச்சுவழி நீட்சி விகிதத்தை (ASR) கட்டுப்படுத்துகிறது. தண்டின் வேகமும் நேரமும் மிக முக்கியமானவை — பாலிமர் தளர்வு நேரத்துடன் ஒப்பிடும்போது தண்டு மிக வேகமாக நகர்ந்தால், முன்வடிவத்தில் துளை ஏற்படலாம் அல்லது அதன் நுழைவாயில் பகுதியில் அழுத்தக் குறிகள் உருவாகலாம்.
B — ஆர ஊது விரிவாக்கம் (முன்-ஊது மற்றும் முதன்மை ஊது): அழுத்தப்பட்ட காற்று இரண்டு கட்டங்களில் செலுத்தப்படுகிறது. முன்-ஊதுதல் (பொதுவாக 4–8 பார்) நீட்சித் தண்டுக்குச் சற்று முன்போ அல்லது அதனுடன் ஒரே நேரத்திலோ செலுத்தப்படுகிறது. இது முன்வடிவத்தை அச்சுச் சுவர்களுடன் மென்மையாகத் தொடுமாறு செய்து, தண்டின் முனை வாயிலைத் துளைப்பதைத் தடுக்கிறது. பின்னர், முன்வடிவத்தை அச்சுக்குழிக்கு எதிராக வெளிப்புறமாக முழுமையாக விரிவடையச் செய்து, புட்டியின் இறுதி வடிவத்தைப் பெறுவதற்காக, பிரதான ஊதுதல் அழுத்தம் (15–40 பார்) பயன்படுத்தப்படுகிறது.
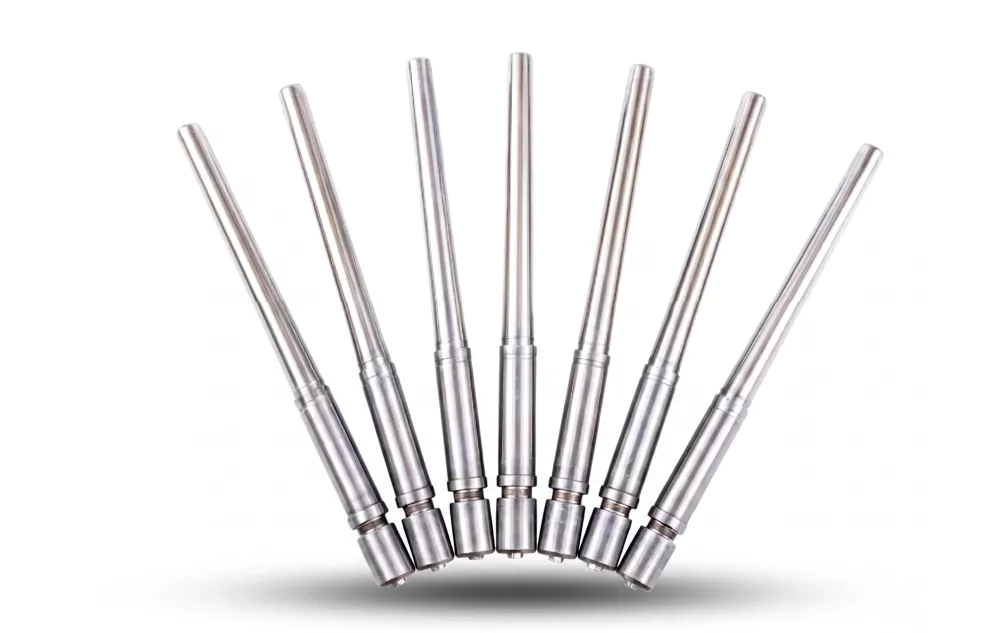
அச்சு நீட்சி மற்றும் ஆர விரிவாக்கத்தின் சேர்க்கையானது இருஅச்சு நோக்குநிலையை உருவாக்குகிறது — அதாவது, பாலிமர் சங்கிலிகள் ஒரே நேரத்தில் இரண்டு செங்குத்தான திசைகளில் சீரமைக்கப்படுகின்றன. இந்த மூலக்கூறு சீரமைப்புதான், நோக்குநிலை இல்லாத கொள்கலன்களுடன் ஒப்பிடும்போது, ISBM புட்டிகளுக்கு அவற்றின் சிறந்த இயந்திரவியல் பண்புகளை வழங்குகிறது. PET-ஐப் பொறுத்தவரை, இந்தக் கட்டத்தின் போது திரிபினால் தூண்டப்பட்ட படிகத்தன்மை உருவாகி, தடுப்புப் பண்புகளையும் வெப்ப நிலைத்தன்மையையும் மேலும் மேம்படுத்துகிறது.
படி 5 — புட்டியைக் குளிர்வித்தல் மற்றும் பாகத்தை வெளியேற்றுதல்
புட்டி முழுமையாக விரிவடைந்த பிறகு, அச்சு வெப்பநிலை — பொதுவாக குளிர் நீர் சுற்றுகள் மூலம் 8–15°C இல் பராமரிக்கப்படுகிறது — புட்டியின் சுவரிலிருந்து வெப்பத்தை வெளியேற்றும் போது, அழுத்தப்பட்ட காற்று சிறிது நேரம் தொடர்ந்து பாய்கிறது. போதுமான குளிரூட்டும் நேரம், அச்சு திறக்கப்படும்போது புட்டி மீண்டும் பழைய நிலைக்குத் திரும்பாமலோ அல்லது உருக்குலையாமலோ அதன் வடிவத்தைத் தக்க வைத்துக் கொள்வதை உறுதி செய்கிறது. குளிரூட்டும் நேரம் ஒட்டுமொத்த சுழற்சி நேரத்திற்கு நேரடியாகப் பங்களிக்கிறது; முன்கூட்டியே வெளியேற்றுவது உருக்குலைந்த அல்லது நீள்வட்டக் குறுக்குவெட்டு கொண்ட புட்டிகளுக்கு வழிவகுக்கிறது.
அச்சு திறக்கிறது, காற்று வெளியேற்றும் வால்வுகள் அழுத்தத்தை விடுவிக்கின்றன, மேலும் முடிக்கப்பட்ட பாட்டில் புவியீர்ப்பு விசையால் கீழே விழுகிறது அல்லது ஒரு ஸ்ட்ரிப்பர் பிளேட் பொறிமுறையால் நேர்மறையாக வெளியேற்றப்படுகிறது. பல-குழி இயந்திரங்களில், ஒவ்வொரு நிலையச் சுழற்சியிலும் ஒரே நேரத்தில் பல பாட்டில்கள் உற்பத்தி செய்யப்படுகின்றன. அந்தப் பாட்டில்கள் கன்வேயர் மூலம் அடுத்தகட்ட தர ஆய்வு, நிரப்புதல் அல்லது பேக்கேஜிங் செயல்பாடுகளுக்குக் கொண்டு செல்லப்படுகின்றன.
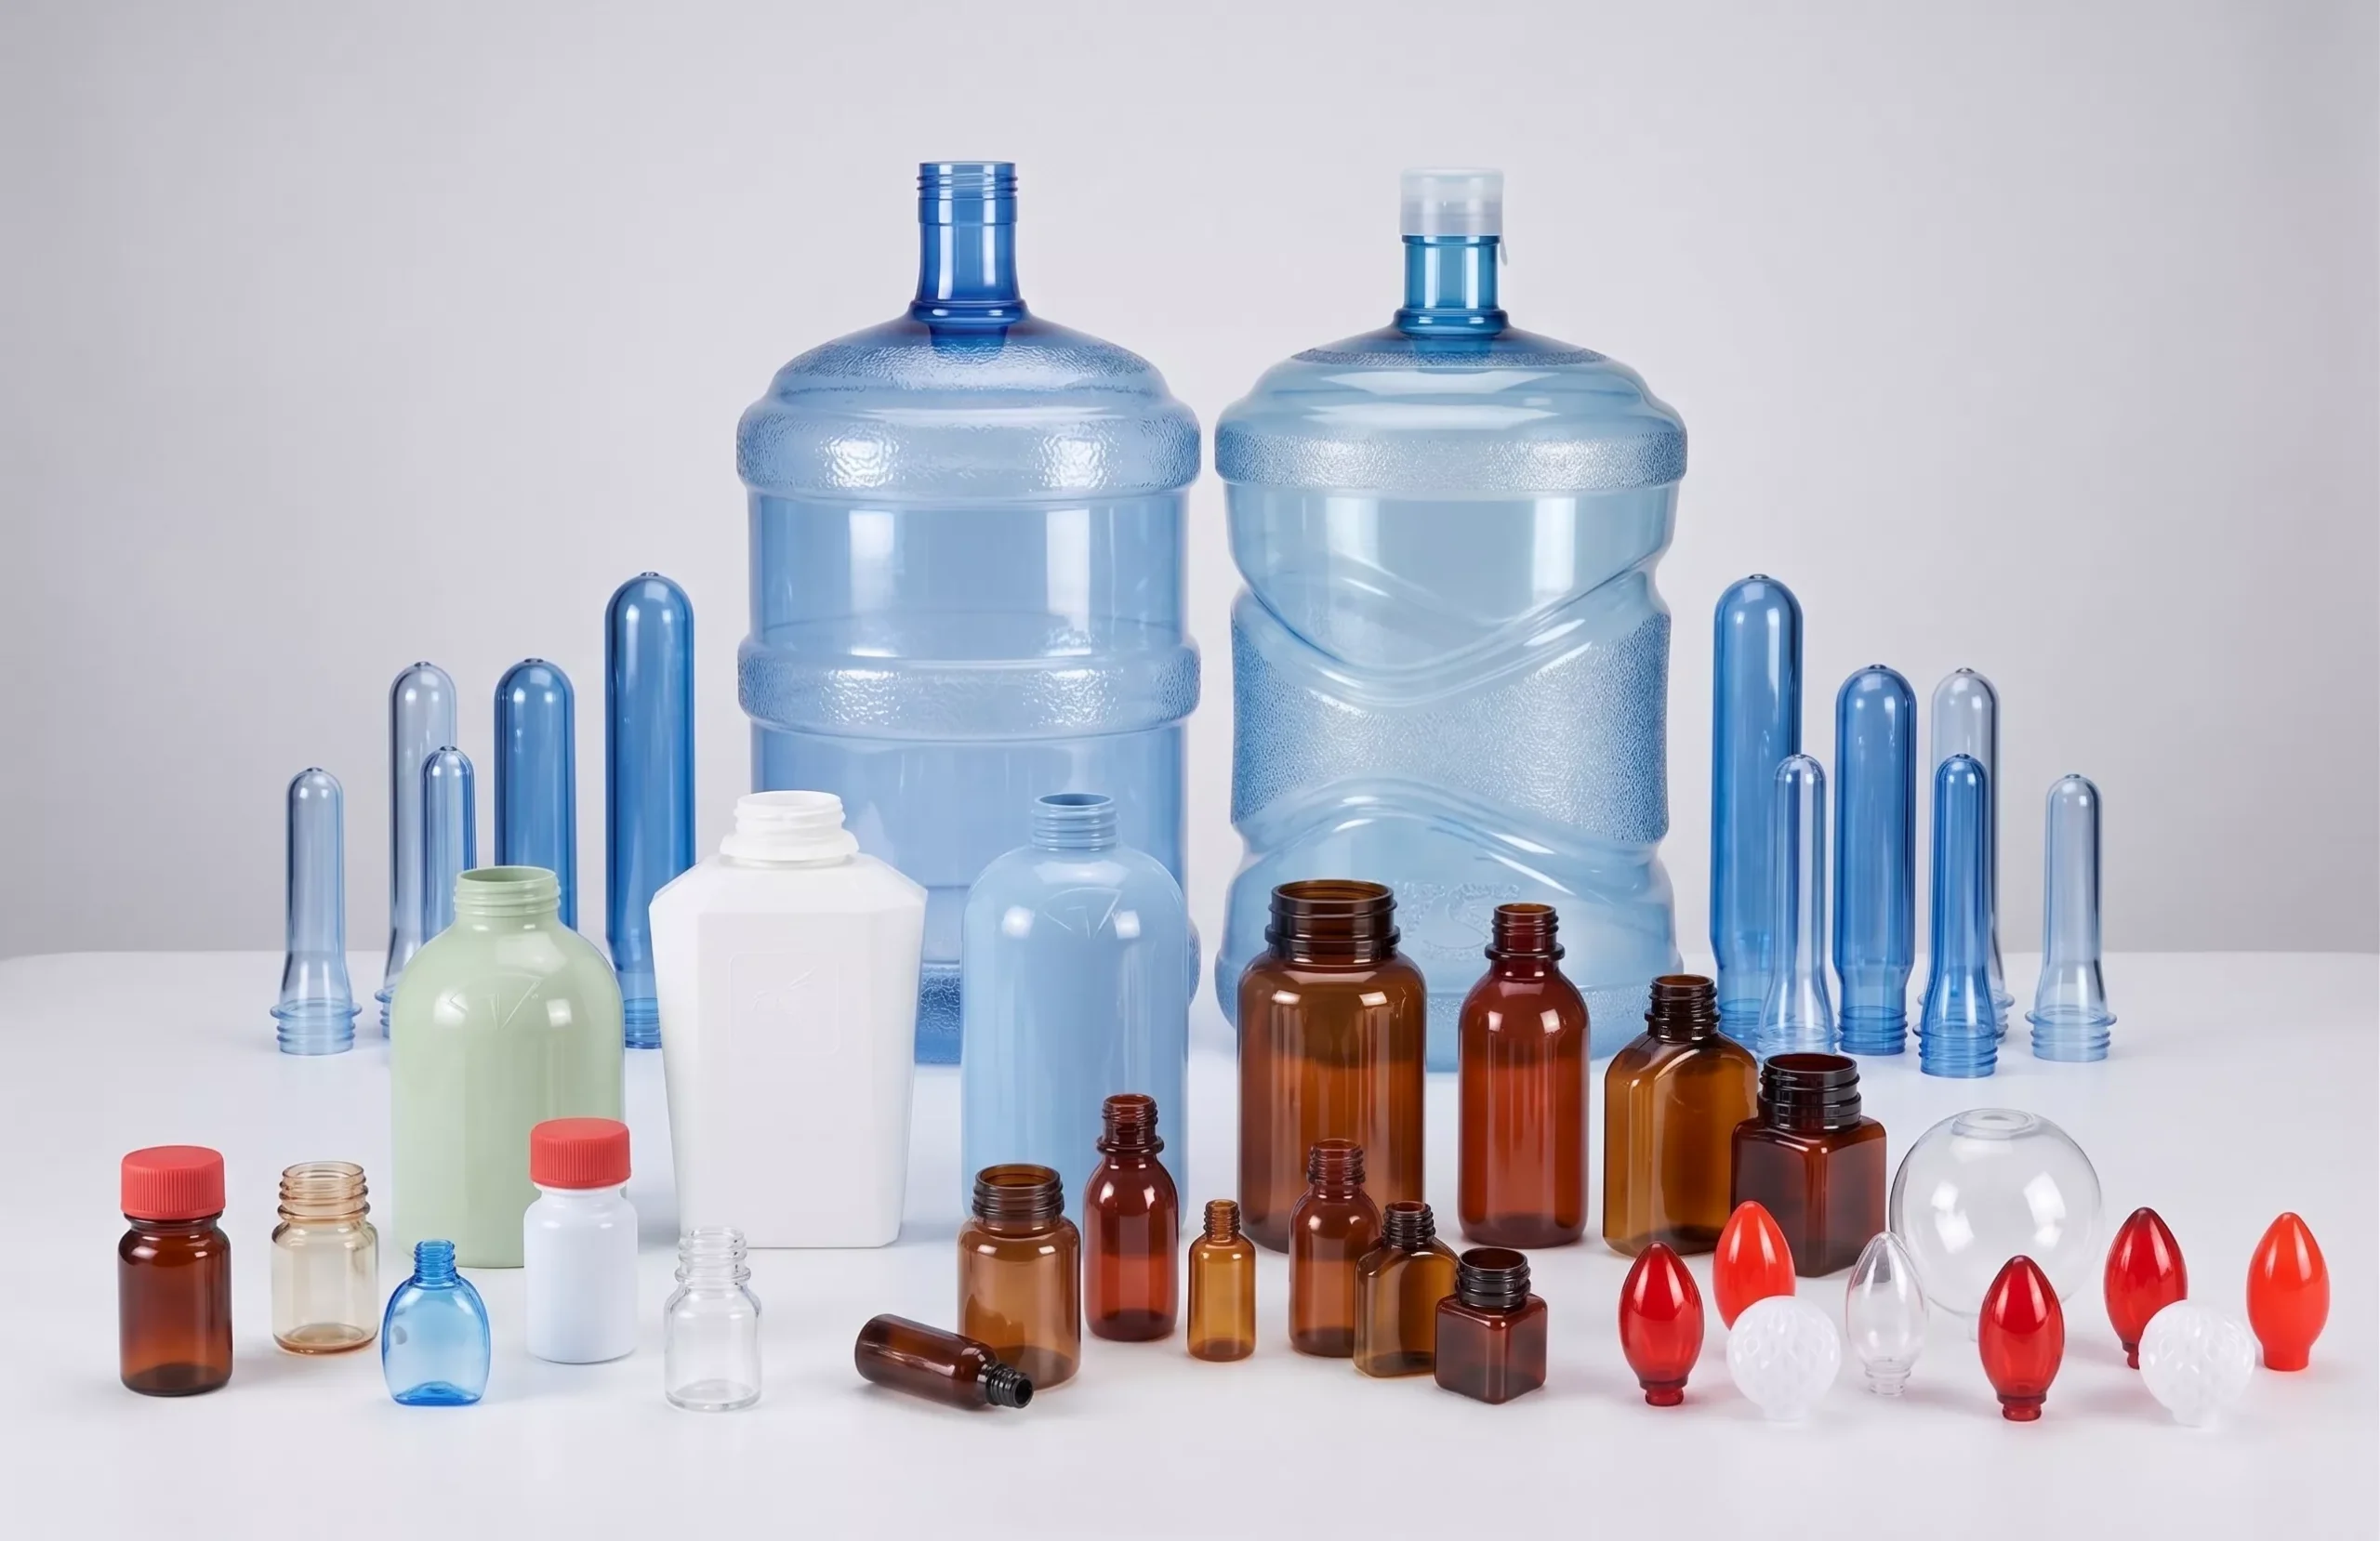
முக்கிய செயல்முறை மாறிகள் மற்றும் அவற்றின் விளைவுகள்
| மாறி | மிகவும் குறைவாக இருந்தால் | மிகவும் அதிகமாக இருந்தால் | வழக்கமான இலக்கு (PET) |
|---|---|---|---|
| உடல் வெப்பநிலையை முன்கூட்டியே உருவாக்குங்கள் | கிழிசல், சீரற்ற சுவர், அதிக ஊதுதல் அழுத்தம் தேவை | மங்கலான தோற்றம், முத்து போன்ற பளபளப்பு, சரிந்த கழுத்து | 90–105°C |
| முக்கிய ஊதுதல் அழுத்தம் | முழுமையற்ற பேனல் நிரப்புதல், தடித்த புள்ளிகள் | அதிக அழுத்த எச்சரிக்கை, பூஞ்சை வெடிப்பு அபாயம் | 15–35 பார் |
| அச்சு நீட்சி விகிதம் | போதுமான அச்சு நோக்குநிலை இல்லை, கனமான அடித்தளம் | கதவில் துளை, மெல்லிய அடித்தளச் செயலிழப்பு | 2.5–3.5x (PET) |
| அச்சு வெப்பநிலை | மெதுவான சுழற்சி, ஒடுக்க அபாயம் | வெளியேற்றத்தின் போது பாட்டில் உருக்குலைவு | 8–15°C |
| பிசின் ஈரப்பதம் | பொருந்தாது | நீராற்பகுப்பு, நொறுங்கும் தன்மை, மங்கல்தன்மை, விரும்பத்தகாத சுவை | 50 பிபிஎம்-க்கும் குறைவானது |
ISBM இயந்திர நிலைய தளவமைப்பு
பெரும்பாலான ஒரு-படி ISBM இயந்திரங்கள் 4-நிலைய சுழல் குறியீட்டு மேசையைப் பயன்படுத்துகின்றன. மேசையின் ஒவ்வொரு சுழற்சியும் (ஒரு இயந்திரச் சுழற்சி), உட்செலுத்துதல், பதப்படுத்துதல், இழுத்து ஊதுதல் மற்றும் வெளியேற்றுதல் ஆகிய நான்கு செயல்பாடுகளையும் வெவ்வேறு வகையான முன்வடிவங்கள்/புட்டிகளில் ஒரே நேரத்தில் செய்கிறது. இந்த இணைச் செயலாக்கம், சுழற்சி நேரங்களைக் குறைவாக வைத்திருக்கும் அதே வேளையில், உற்பத்தித்திறனை அதிகபட்சமாக்குகிறது.
ISBM-ஆல் தயாரிக்கப்பட்ட கொள்கலன்களின் பயன்பாடுகள்
துல்லியமான கழுத்துப் பகுதி வடிவமைப்பு, இரு அச்சுகளிலான திசைப்படுத்தல் மற்றும் மிகச்சிறந்த ஒளியியல் தெளிவு ஆகியவற்றின் ஒருங்கிணைப்பு, பல்வேறு சவாலான பேக்கேஜிங் பயன்பாடுகளுக்கு ISBM தொழில்நுட்பத்தை விரும்பத்தக்கதாக ஆக்குகிறது. எங்களின் முழு அளவிலான ISBM இயந்திரங்களை ஆராயுங்கள் ஆய்வக அளவிலான அலகுகள் முதல் அதிக வெளியீடு கொண்ட பல-குழி அமைப்புகள் வரை, உங்கள் உற்பத்தித் தேவைகளுக்குப் பொருத்தமான கட்டமைப்பைக் கண்டறிய.
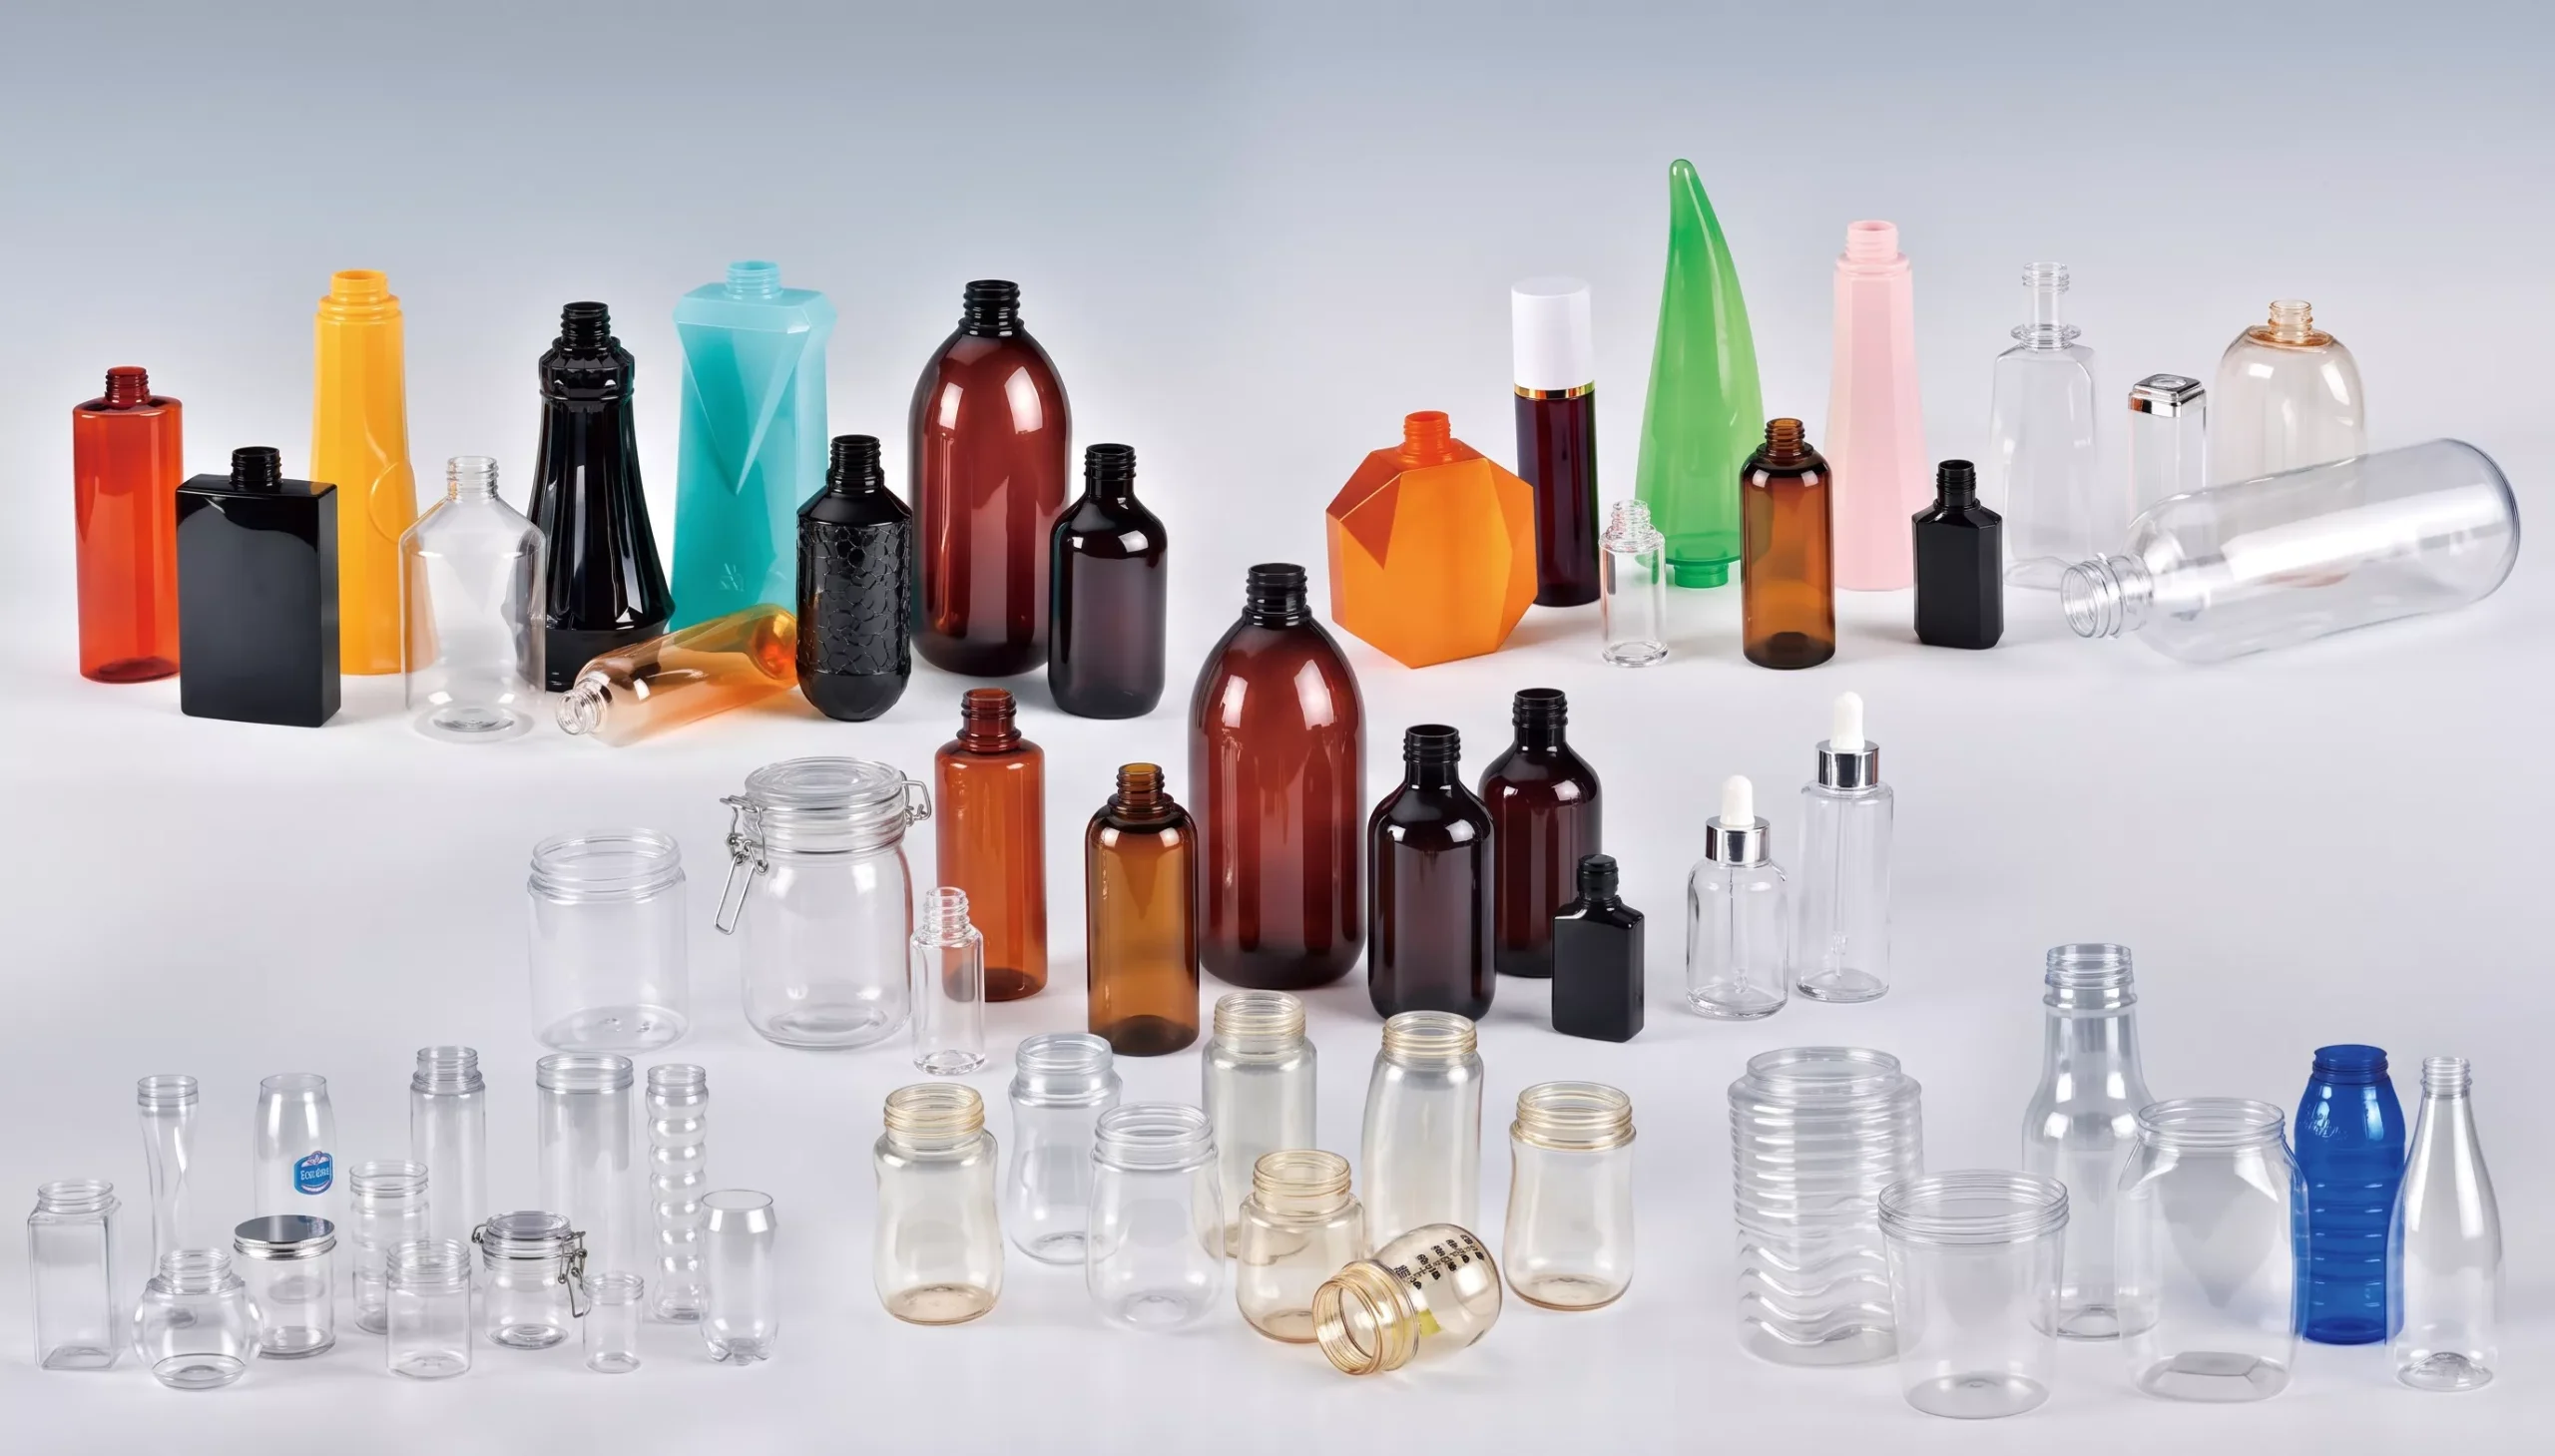
| தொழில் | வழக்கமான தயாரிப்பு | பொருள் | முக்கிய தேவை |
|---|---|---|---|
| மருந்து | சிரப் பாட்டில்கள், மாத்திரை ஜாடிகள் | PET, PP | தெளிவு, இரசாயன எதிர்ப்பு |
| அழகுசாதனப் பொருட்கள் | லோஷன், ஷாம்பு, வாசனைத் திரவியம் | PETG, PET | பளபளப்பு, மேற்பரப்பு பூச்சு |
| உணவு மற்றும் பானம் | சாறு, தண்ணீர், மசாலாப் பொருட்கள் | PET | தடுப்பு, எடை குறைத்தல் |
| மருத்துவ சாதனங்கள் | மூக்குத் தெளிப்பான்கள், கண் சொட்டு மருந்துகள் | PP, PET | பரிமாண துல்லியம் |
அடிக்கடி கேட்கப்படும் கேள்விகள்
ISBM மற்றும் வழக்கமான ஊது அச்சு வார்ப்பு ஆகியவற்றுக்கு இடையேயான முக்கிய வேறுபாடு என்ன?
ஒரு ISBM இயந்திரச் சுழற்சி நிறைவடைய எவ்வளவு நேரம் ஆகும்?
ISBM இயந்திரங்களால் கைப்பிடிகள் அல்லது சமச்சீரற்ற வடிவங்களைக் கொண்ட பாட்டில்களை உற்பத்தி செய்ய முடியுமா?
ஒரு ISBM இயந்திரத்திற்கு என்ன வகையான அழுத்தப்பட்ட காற்று தேவைப்படுகிறது?
குறைந்த அளவிலான உற்பத்திக்கு ISBM பொருத்தமானதா?
உங்கள் மின் வழித்தடத்திற்கான ISBM இயந்திரத்தை மதிப்பீடு செய்யத் தயாரா?
உங்கள் குறிப்பிட்ட பாட்டில் மற்றும் மூலப்பொருள் தேவைகளுக்கு ஏற்ப, இயந்திரத் தேர்வு, அச்சு வடிவமைப்பு மற்றும் செயல்முறை அளவுருக்கள் குறித்து எங்கள் பொறியியல் குழு ஆலோசனை வழங்கும்.


