Die Materialauswahl ist eine der wichtigsten technischen Entscheidungen in der IBM-Flaschenproduktion. Eine falsche Materialwahl beeinträchtigt das Aussehen der Flasche, die mechanischen Eigenschaften, die Einhaltung gesetzlicher Vorschriften, die Kompatibilität mit verschiedenen Verschlüssen und die Verarbeitungseffizienz an der Maschine. Um die richtige Wahl zu treffen, ist es unerlässlich, die Eigenschaften jedes infrage kommenden Materials, sein Verhalten im IBM-Prozess und seine jeweiligen Anwendungsbereiche genau zu kennen.
Dieser Leitfaden behandelt alle wichtigen IBM-kompatiblen Materialien – PP, PE, PET, PVC und PETG – mit Verarbeitungsparametern, Anwendungshinweisen, Trocknungsanforderungen und Tipps zur Fehlerbehebung für jedes Material. Informationen zu Maschinenspezifikationen und Kompatibilität mit Ihrem Zielmaterial finden Sie in unserer Dokumentation. IBM-Maschinenpalette.
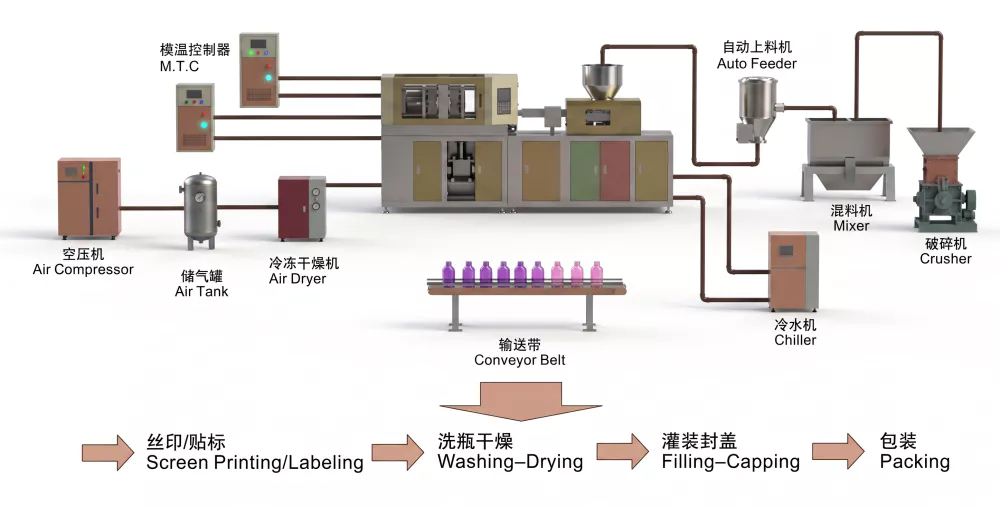
Abb. 1 – IBM-Produktionslinie mit Trichtertrockner: Die Qualität der Materialaufbereitung bestimmt direkt die Flaschenqualität.
1. Die Materialauswahl ist für den Erfolg von IBM entscheidend.
Im IBM-Verfahren beeinflussen die Materialeigenschaften jedes Qualitätsergebnis: Die Schmelzviskosität entscheidet über die vollständige Füllung des Vorformlings; der Schmelztemperaturbereich bestimmt die Verarbeitungsfensterbreite; das Kristallisationsverhalten bestimmt die Transparenz oder Opazität der Flasche; die chemische Zusammensetzung bestimmt die Einhaltung gesetzlicher Vorschriften. Ein Material, das sich im Spritzguss oder Extrusionsverfahren hervorragend eignet, kann sich unter den spezifischen Bedingungen des IBM-Verfahrens – insbesondere der Kombination aus Heißtransfer von der Spritzgieß- zur Blasformstation und den im Vergleich zum ISBM relativ niedrigen Blasdrucken (6–10 bar für PP/PE) – ganz anders verhalten.
Die fünf hier behandelten Materialien – PP, HDPE, LDPE, PET, PVC und PETG – repräsentieren die praktische Bandbreite IBM-kompatibler Kunststoffe. Jedes Material weist ein spezifisches Verarbeitungs- und Anwendungsprofil auf, das die Auswahl des geeigneten Materials für ein bestimmtes Flaschenprodukt bestimmt.
2. PP (Polypropylen): Eigenschaften, Anwendungen, Verarbeitungstipps
PP ist weltweit das dominierende IBM-Material. Es vereint Chemikalienbeständigkeit, Autoklavierbarkeit, FDA-Konformität für den Lebensmittelkontakt und einfache Verarbeitung in einer Weise, die kein anderes IBM-Material für allgemeine pharmazeutische und kosmetische Verpackungen erreicht.
| Eigentum | Wert / Bereich |
|---|---|
| Schmelztemperatur | 200–240 °C |
| Formtemperatur | 10–30 °C |
| Trocknung erforderlich | 80–90 °C / 2–4 h (empfohlen) |
| Empfohlene MFI | 5–15 g/10 min (230 °C / 2,16 kg) |
| Wichtigste Vorteile | Autoklavierbar, breite chemische Beständigkeit, FDA/EU-konform, wirtschaftlich |
Beste Anwendungsbereiche: Flaschen für pharmazeutische orale Flüssigkeiten, Kosmetiktiegel und -spender, Lebensmittelbehälter, Babyflaschen, Weithalsgläser, Nasensprayflaschen.
IBM-spezifischer Tipp: Verwenden Sie PP mit statistischem Copolymer für bessere Transparenz; PP mit Homopolymer für maximale Steifigkeit. Statistisches Copolymer weist eine etwas bessere Schmelzfließfähigkeit für dünnwandige Preforms auf. Verwenden Sie Nukleierungsmittel, um die Zykluszeit zu verkürzen und den Oberflächenglanz zu verbessern.
3. PE (Polyethylen): HDPE vs. LDPE in IBM-Anwendungen
PE in IBM bedeutet typischerweise HDPE oder LDPE. Die beiden Sorten dienen unterschiedlichen Anwendungsbereichen:
HDPE
Höhere Steifigkeit, bessere Chemikalienbeständigkeit, lichtdurchlässig (nicht transparent). Schmelztemperatur: 180–230 °C. Ideal für: Dosierflaschen für pharmazeutische Produkte, Flaschen für Haushaltschemikalien, Kosmetikspender.
MFI: 0,5–5 g/10 min (190 °C / 2,16 kg)
LDPE
Flexibel, quetschbar, lichtdurchlässig. Schmelztemperatur: 160–210 °C. Ideal für: Augentropfenflaschen, Nasentropfenflaschen, Tropfbehälter. Die weiche Wandverformbarkeit ist eine funktionelle Anforderung, die nur LDPE erfüllt.
MFI: 1–10 g/10 min (190 °C / 2,16 kg)
IBM-spezifischer Tipp: PE weist eine geringe Schmelzfestigkeit auf – daher sollte die Einspritzgeschwindigkeit reduziert werden, um Strahlbildung zu vermeiden. Insbesondere bei LDPE ist eine sorgfältige Steuerung der Schneckendrehzahl erforderlich, um eine gleichmäßige Schmelze zu gewährleisten. Eine Formkühlung unter 15 °C trägt zu kürzeren Zykluszeiten bei PE ohne Oberflächentrübung bei.
4. PET (Polyethylenterephthalat): IBM-Verarbeitungsbeschränkungen
PET wird bei IBM in einer speziellen Nische eingesetzt: dickwandige Behälter, bei denen amorphes (unorientiertes) PET ausreichende Eigenschaften aufweist. Das gängigste PET-Produkt von IBM ist der Weithalstiegel für Kosmetika und Nahrungsergänzungsmittel.
| PET IBM Herausforderung | Erläuterung | Management |
|---|---|---|
| Strenge Feuchtigkeitskontrolle | PET hydrolysiert oberhalb von 50 ppm Feuchtigkeit, verliert dabei an Molekulargewicht und verursacht dadurch ein Ausfransen. | Trockenmittel bei 160 °C, mindestens 4–6 Stunden. |
| Kristallisationsrisiko | PET kristallisiert, wenn es in der Form zu langsam abgekühlt wird, was zu Trübung führt. | Gekühlte Form bei 5–15 °C für schnelles Abschrecken |
| Kurze Verweildauer | PET zersetzt sich oberhalb von 290 °C; die Verweilzeit im Fass muss minimiert werden. | Verwenden Sie die korrekte Schrotgröße; vermeiden Sie längere Leerlaufzeiten mit PET im Lauf |
| Blasdruck | PET für IBM (dickwandig) benötigt nur 8–15 bar; dünnwandiges PET benötigt 30–40 bar (nur für IBM). | Blasdruck entsprechend der Wandstärke einstellen; keine Standardluftmenge für Dünnwände |
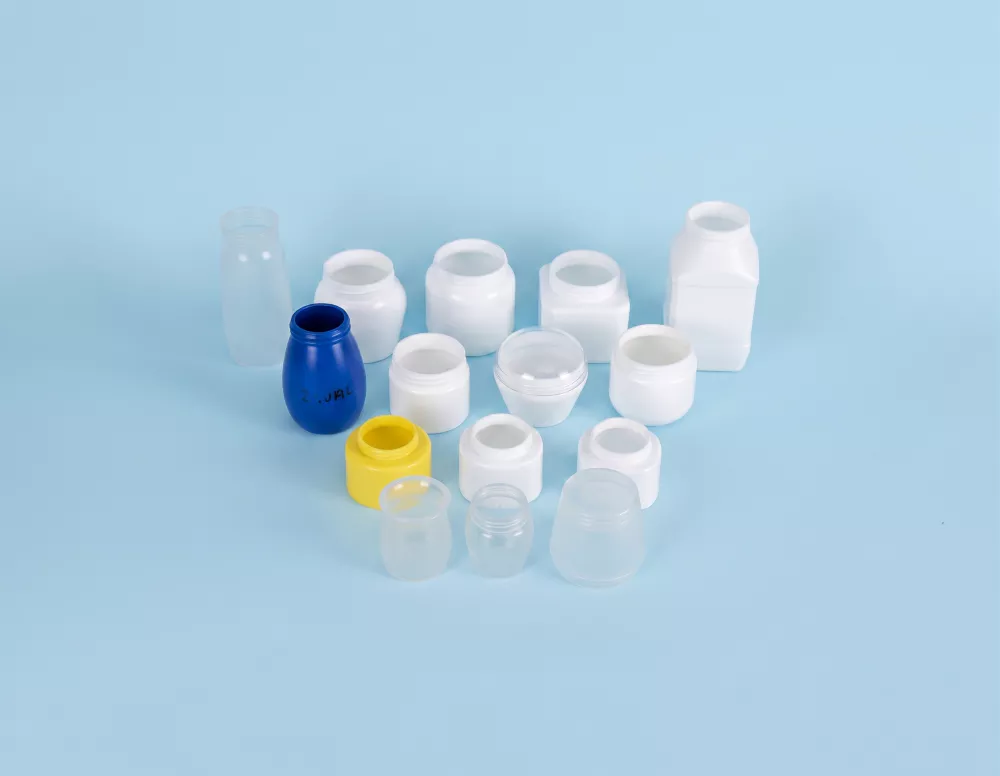
Abb. 2 – Weithalsgläser: die wichtigste IBM-Anwendung für PET, bei der dicke Wände die Notwendigkeit einer biaxialen Ausrichtung überflüssig machen.
5. PVC (Polyvinylchlorid): Nischenanwendungen und Grenzen
PVC spielt bei IBM-Maschinen eine immer kleinere Rolle – regulatorischer Druck (insbesondere RoHS und REACH in der EU) hat PVC zunehmend aus Pharma- und Lebensmittelverpackungen verdrängt. Dennoch wird PVC weiterhin für Spezialflaschen für Kosmetik und Pharmazeutika verwendet, wo seine optische Klarheit, moderate chemische Beständigkeit und seine Verarbeitungseigenschaften geschätzt werden.
Wichtige Überlegungen zum PVC IBM:
- Das Verarbeitungstemperaturfenster ist eng (160–185 °C); oberhalb von 190 °C zersetzt sich PVC schnell und setzt dabei HCl-Gas frei, das korrosiv auf Zylinder und Form wirkt.
- Es muss eine PVC-geeignete Schraube mit verchromtem oder bimetallischem Schaft verwendet werden, um der Korrosion durch Salzsäure zu widerstehen.
- Beim Wechsel von PVC muss der Zylinder vor der Verarbeitung anderer Materialien gründlich mit PP gespült werden. PVC und PC oder PMMA dürfen niemals nacheinander verarbeitet werden – die Salzsäure aus PVC-Rückständen greift diese Materialien an.
- Sorgen Sie für ausreichende Belüftung im Verarbeitungsbereich – selbst Spuren von HCl-Emissionen aus der PVC-Verarbeitung stellen ein arbeitsmedizinisches Problem dar.
- PVC-Weichmacher (Phthalate) sind für Anwendungen mit Lebensmittelkontakt und in der Pharmaindustrie beschränkt; vor der Spezifizierung von PVC ist die Einhaltung der Vorschriften zu prüfen.
6. PETG und andere technische Kunststoffe: Neue Optionen von IBM
PETG (glykolmodifiziertes PET) hat sich als immer beliebteres IBM-Material für hochwertige Kosmetik- und Medizinverpackungen etabliert. Im Gegensatz zu Standard-PET kristallisiert PETG beim Abkühlen nicht – es bleibt während des gesamten IBM-Zyklus amorph und kristallklar, ohne dass die Gefahr einer Trübung besteht. Es wird bei Schmelztemperaturen von 220–250 °C verarbeitet und benötigt lediglich 2–4 Stunden Trocknungszeit bei 65–80 °C – ein deutlich einfacherer Prozess als bei Standard-PET.
PETG eignet sich zur Herstellung von Flaschen, die optisch mit Glas vergleichbar sind – ein entscheidender Vorteil für Premium-Parfums, luxuriöse Hautpflegeprodukte und hochwertige Nahrungsergänzungsmittel, bei denen die Produktpräsentation ein wichtiger Markenwert ist. Zudem ist es stoßfester als herkömmliches PET und somit eine praktische Wahl für Produkte, die aus dem Badezimmerregal fallen könnten.
7. Wie man Material und Produktanforderungen aufeinander abstimmt
| Erfordernis | Bestes Material | Warum |
|---|---|---|
| Autoklavensterilisation (121 °C) | PP | PP-Wärmeformbeständigkeitstemperatur 100–115 °C unter geringer Belastung; autoklavierbar |
| Dosierhilfe zum Ausdrücken und Abfüllen | LDPE | Nur LDPE bietet die für die Quetschfunktion erforderliche Wandflexibilität. |
| Kristallklare Sicht (Glasersatz) | PETG | Amorph, kein Kristallisationsrisiko, extrem geringe Trübung |
| Chemische Beständigkeit (starke Säuren/Laugen) | HDPE oder PP | Beste Breitband-Chemikalienbeständigkeit von IBM-Materialien |
| FDA-Konformität mit Lebensmittelkontaktmaterialien | PP, HDPE, PET, PETG | Alle Anforderungen entsprechen FDA 21 CFR bei Verwendung von Harz in Lebensmittelqualität. |
| Niedrigste Materialkosten | HDPE oder PP | Die wirtschaftlichsten IBM-Materialien nach Gewicht |
| Hochwertiges kosmetisches Erscheinungsbild | PETG oder PVC | Höchste optische Klarheit; glasähnliches Aussehen für eine luxuriöse Positionierung |
8. Trocknungsanforderungen für jedes Material
| Material | Trocknertyp | Temperatur (°C) | Dauer | Zielfeuchtigkeit |
|---|---|---|---|---|
| PP | Heißluft oder Luftentfeuchtung | 80–90 | 2–4 Stunden | <200 ppm |
| HDPE | Heiße Luft | 70–80 | 1–2 Stunden | <300 ppm |
| LDPE | Heiße Luft | 60–70 | 1–2 Stunden | <300 ppm |
| HAUSTIER | Nur für Trockenmitteltrockner | 160–170 | 4–6 Stunden | <50 ppm |
| PVC | Heiße Luft | 60–70 | 1–2 Stunden | <200 ppm |
| PETG | Entfeuchtungstrockner | 65–80 | 2–4 Stunden | <100 ppm |
9. Materialkostenvergleich und Beschaffungstipps
Die Materialkosten sind der dominierende variable Kostenfaktor in einer IBM-Produktionslinie. Ungefähre relative Kostenrangfolge (Indexbasis, abhängig von den Marktbedingungen):
- LDPE / HDPE — niedrigste Kosten (Index 1,0)
- PP — etwas höher (Index 1,1–1,3)
- PVC — mittlerer Bereich (Index 1,2–1,5)
- HAUSTIER — mittel bis hoch (Index 1,4–1,8)
- PETG — Prämie (Index 2,5–4,0)
Für pharmazeutische Anwendungen ist stets pharmazeutisches oder lebensmittelkonformes Harz von einem rückverfolgbaren Lieferanten mit Analysezertifikat (CoA) und Sicherheitsdatenblatt (MSDS) vorzuschreiben. Mahlgut wird in der pharmazeutischen IBM-Produktion im Allgemeinen nicht verwendet.
10. Fehlerbehebung bei materialbedingten Fehlern
| Defekt | Materielle Ursache | Korrekturmaßnahme |
|---|---|---|
| Silberstreifen / Spreizung | Überschüssige Feuchtigkeit (jeglichen Materials) | Trocknungszeit verlängern; Taupunkt des Trockners überprüfen |
| Schwarze Sprenkel | Thermische Zersetzung in den Totzonen des Laufs | Zylinder spülen; Schmelztemperatur senken; Verweilzeit verkürzen |
| Trübung in durchsichtigen Flaschen | PET-Kristallisation; Verunreinigung; falscher MFI-Wert | Formtemperatur reduzieren; spülen; Harzqualität prüfen |
| Kurzaufnahmen | Schmelzviskosität zu hoch (niedriger Schmelzindex oder niedrige Temperatur) | Schmelztemperatur erhöhen; auf einen höheren MFI-Wert umstellen. |
| Oberflächenrauheit oder Vertiefungen | Verunreinigungen im Harz; Unverträglichkeit von Additiven | Mahlverhältnis prüfen; Additivverträglichkeit prüfen |
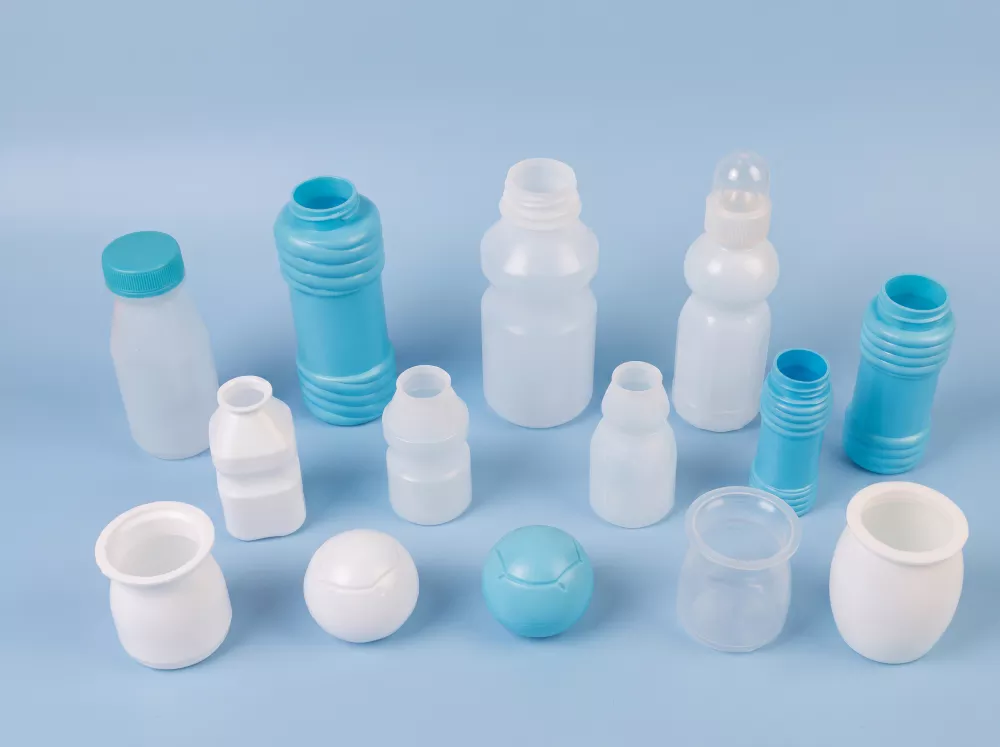
Abb. 3 – PP-Babyflaschen: PP in Lebensmittelqualität ist das von IBM bevorzugte Material für Babyprodukte.
11. Häufig gestellte Fragen
Welches Material wird am häufigsten auf IBM-Maschinen verwendet?
Polypropylen (PP) ist weltweit das am häufigsten verwendete Material für Isolierglasverpackungen und macht schätzungsweise 60–701 Tonnen der Isolierglasproduktion aus. Es bietet Chemikalienbeständigkeit, erfüllt die Richtlinien für den Lebensmittelkontakt gemäß FDA/EU, ist autoklavierbar und leicht zu verarbeiten.
Können IBM-Maschinen PET verarbeiten?
Ja, aber mit Einschränkungen. IBM-Maschinen verarbeiten PET für dickwandige Behälter wie Weithalsgläser, bei denen keine biaxiale Ausrichtung erforderlich ist. Für dünnwandige PET-Flaschen ist ISBM das geeignete Verfahren.
Welche Trocknungsanforderungen gelten für PET auf einer IBM-Maschine?
PET muss mit einem Trockenmittel bei 160–170 °C für mindestens 4–6 Stunden auf unter 50 ppm Restfeuchte getrocknet werden. Ein herkömmlicher Heißlufttrockner ist für PET nicht ausreichend.
Ist PP oder PE besser für Pharmaflaschen geeignet?
Für pharmazeutische Flaschen wird im Allgemeinen Polypropylen (PP) bevorzugt, da es autoklavierbar, formstabil und chemikalienbeständig ist. Polyethylen (PE, insbesondere LDPE) eignet sich besser für Dosierflaschen (Augentropfen, Nasensprays), bei denen eine kontrollierte Wandverformung erforderlich ist.
Was ist PETG und ist es für IBM geeignet?
PETG ist ein glykolmodifiziertes PET-Copolymer, das während des gesamten IBM-Zyklus amorph und kristallklar bleibt, ohne dass Kristallisationsgefahr besteht. Es wird bei 220–250 °C verarbeitet und erzielt eine glasartige Transparenz. Hervorragend geeignet für hochwertige Verpackungen von Kosmetik- und Medizinprodukten.
Können IBM-Maschinen mehrere Materialien ohne Modifikation verarbeiten?
IBM-Maschinen können durch Material- und Parameteränderungen zwischen kompatiblen Materialien wechseln, wobei die Maschinenhardware jedoch gleich bleibt. Der Wechsel von PVC zu einem anderen Material erfordert eine gründliche Spülung, um Korrosion durch Salzsäure aufgrund von PVC-Rückständen zu vermeiden.
Was verursacht materialbedingte Defekte an IBM-Maschinen?
Die häufigsten materialbedingten Defekte sind: Silberstreifen (Feuchtigkeit), schwarze Flecken (thermische Zersetzung), Trübung in transparenten Materialien (PET-Kristallisation oder -Verunreinigung) und unvollständige Schüsse (zu hohe Schmelzviskosität). Jeder dieser Defekte hat eine spezifische material- und prozessbedingte Ursache sowie eine entsprechende Korrekturmaßnahme.
12. Schlussfolgerung
Die Materialauswahl für IBM ist keine Standardentscheidung. PP ist das Standardmaterial für pharmazeutische und kosmetische Anwendungen; LDPE ermöglicht die Dosiertechnik; PET und PETG bieten optische Klarheit für Premiumverpackungen; PVC spielt eine immer kleinere Rolle. Jedes Material erfordert ein spezifisches Verarbeitungsprofil und Trocknungsverfahren – und Abweichungen von diesen Anforderungen sind die häufigste Ursache für Qualitätsprobleme bei IBM.
Unser Team berät Sie gerne bei der Auswahl der Materialgüte für Ihr spezifisches Flaschendesign und Ihre Anwendungsanforderungen. Sehen Sie sich unsere IBM-Maschinenpalette für Zylinder- und Schraubenspezifikationen, die mit den jeweiligen Materialien kompatibel sind, oder Kontaktieren Sie uns mit Ihren Material- und Produktspezifikationen.


