Apakah Orientasi Dwipaksi dalam ISBM dan Mengapa Ia Penting?
Orientasi dwipaksi ialah fenomena kejuruteraan molekul yang menjadikan bekas acuan tiup regangan suntikan jauh lebih unggul berbanding yang dihasilkan oleh kaedah pengacuan tiup yang lain. Apabila jurutera pembungkusan menetapkan ISBM berbanding pengacuan tiup penyemperitan atau pengacuan tiup suntikan untuk aplikasi yang mencabar, orientasi dwipaksi hampir selalu menjadi justifikasi teknikal utama. Namun mekanisme ini sering digambarkan hanya dalam istilah yang samar-samar — "rantai polimer sejajar" — tanpa kedalaman praktikal yang diperlukan untuk memahami mengapa parameter pemprosesan mesti dikawal dengan begitu tepat, atau mengapa menyimpang daripada tetingkap orientasi menghasilkan bekas yang rosak.
Panduan ini menerangkan orientasi dwipaksi daripada prinsip pertama: apa yang berlaku pada peringkat molekul dan mikrostruktur, bagaimana mesin ISBM mendorongnya, bagaimana parameter nisbah regangan mengawal magnitudnya dan apakah akibat kejuruteraan terhadap prestasi kontena siap.
Apakah Orientasi Dwipaksi — Definisi Molekul
Dalam polimer tidak berorientasi (amorfus atau isotropik), molekul rantai panjang menggunakan konfigurasi gegelung rawak tanpa arah pilihan. Bahan ini mempunyai sifat yang sama dalam semua arah — ia adalah isotropik. Apabila bahan ini diubah bentuk secara mekanikal semasa berada dalam julat suhu di atas suhu peralihan kacanya (Tg) tetapi di bawah suhu leburnya (Tm), rantai tersebut terpaksa terurai dan sejajar secara pilihan ke arah daya yang dikenakan.
Apabila ubah bentuk berlaku serentak dalam dua arah serenjang, rantai tersebut sejajar dalam satah — ini adalah orientasi dwipaksi. Polimer tidak lagi isotropik; ia mempunyai sifat mekanikal, penghalang dan optik yang dipertingkatkan dalam dua arah berorientasikan, dengan pengurangan yang sepadan dalam sifat yang sama dalam arah ketebalan tembus.
- Di bawah Tg: Polimer bersifat seperti kaca — rantai beku, tidak dapat bergerak, ubah bentuk menyebabkan patah rapuh
- Antara Tg dan Tcc (suhu penghabluran sejuk): "Tetingkap orientasi" — rantai mudah alih, boleh menyelaraskan dan mengunci orientasi
- Di atas Tcc: Kehabluran sejuk yang tidak terkawal terbentuk — jerebu, ketegaran, kehilangan keupayaan tiupan
- Di Tm: Keadaan lebur — semua orientasi hilang, rantai dirawak semula
Bagaimana Orientasi Dwipaksi Berkembang Semasa ISBM
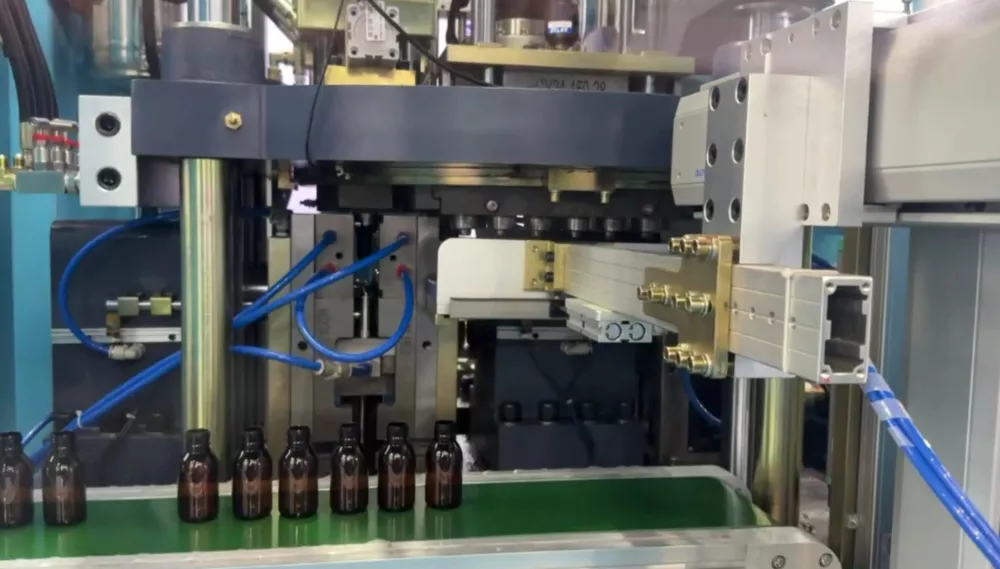
Dalam proses ISBM, orientasi dwipaksi sengaja direkayasa melalui tindakan terkoordinasi dua ubah bentuk serentak di stesen regangan-tiup:
↕ Regangan Paksi (Arah Mesin)
Rod regangan turun melalui leher prabentuk pada halaju terkawal, memanjangkan badan prabentuk secara fizikal dalam arah menegak (paksi). Daya ini dikenakan pada polimer semasa ia berada dalam tetingkap suhu orientasi. Rantai sejajar secara keutamaan dalam arah paksi. Magnitud regangan ini diukur sebagai Nisbah Regangan Paksi (ASR) = panjang badan botol akhir ÷ panjang badan prabentuk. Bagi PET, ASR sasaran 2.5–3.5× adalah tipikal.
↔ Pengembangan Jejari (Arah Gelung)
Udara termampat mengembungkan preform ke luar melawan dinding acuan tiup, mengembangkan diameter dalam arah lilitan (gelung). Ini mewujudkan orientasi serenjang dengan arah rod regangan. Nisbah Regangan Gelung (HSR) = diameter badan botol akhir ÷ diameter badan preform. Bagi PET, HSR sasaran biasanya 3.0–4.0×. Hasil darab ASR dan HSR memberikan Nisbah Regangan Dwipaksi (BSR = ASR × HSR), yang biasanya sepatutnya 8–12× untuk orientasi PET yang optimum.
Kedua-dua ubah bentuk ini bukan sekadar aditif — ia berinteraksi secara sinergi. Susunan rantai PET berorientasikan dwipaksi menghasilkan mikrostruktur separa kristal dengan kristal berorientasikan yang terbenam dalam matriks amorfus berorientasikan. Struktur ini bertanggungjawab untuk gabungan sifat luar biasa yang menjadikan PET bahan dominan untuk pembungkusan ISBM.
Kekristalan Terinduksi Terikan dalam PET — Kes Khas
PET mempamerkan fenomena yang dipanggil penghabluran teraruh terikan (SIC) — juga dikenali sebagai penghabluran teraruh tegasan — yang unik dan penting kepada prestasinya dalam aplikasi ISBM. Di bawah pemprosesan haba biasa, PET menghablur secara perlahan; kinetik penghabluran pada suhu regangan-tiupan (90–105°C) adalah agak perlahan. Walau bagaimanapun, apabila rantai PET berubah bentuk dengan cepat di stesen regangan-tiupan, tenaga mekanikal ubah bentuk mempercepatkan penghabluran secara mendadak — rantai sejajar dan menghablur hampir serta-merta semasa regangan.
Kekristalan yang dibangunkan dengan cara ini pada asasnya berbeza daripada kekristalan terma: kristalnya sangat kecil (skala nano), berorientasi tinggi, dan tersebar di seluruh matriks dan bukannya tumbuh sebagai sferulit yang besar. Struktur kristal yang halus dan berorientasi ini:
- Menyebarkan cahaya yang minimum — botol kekal jernih secara optik walaupun sebahagiannya berbentuk kristal
- Mencipta ikatan silang fizikal yang meningkatkan kekakuan dan mengurangkan rayapan
- Mengurangkan kebolehtelapan gas dengan ketara dengan mewujudkan laluan resapan yang berliku-liku untuk molekul gas
- Meningkatkan rintangan haba berkesan melebihi rintangan PET amorfus
Tahap SIC berkait rapat dengan nisbah regangan dan kadar regangan. Inilah sebabnya pengoptimuman nisbah regangan bukan sekadar mengenai mencapai sasaran dimensi — ia pada asasnya mengenai merekayasa mikrostruktur tertentu dengan sifat tertentu.
Mengapa Orientasi Dwipaksi Penting: Faedah Hartanah Diukur
| Hartanah | Filem PET Tidak Berorientasi | Dinding Botol PET Berorientasikan Dwipaksi | Penambahbaikan |
|---|---|---|---|
| Kekuatan tegangan | ~50 MPa | ~150–200 MPa | 3–4× lebih tinggi |
| Kebolehtelapan O₂ | Garis Dasar | 30–50% lebih rendah | Penting untuk jus/farmaseutikal |
| Penghalang CO₂ | Garis Dasar | Pengurangan kadar penyerapan 40–60% | Kritikal untuk jangka hayat CSD |
| Rintangan hentaman (jatuh) | Patah rapuh biasa berlaku | Ubah bentuk mulur; tahan pecah | Penting untuk keselamatan pengguna |
| Kejelasan optik (jerebu) | Rendah-sederhana (pertumbuhan kristal perlahan) | Jerebu yang sangat rendah (kristal berorientasi halus) | Estetika premium |
| Ketebalan dinding diperlukan | Garis Dasar | Dinding 30–50% yang lebih nipis untuk prestasi yang sama | Pengurangan kos bahan utama |
Tetingkap Orientasi: Melakukannya dengan Betul dalam Amalan
Tingkap suhu di mana orientasi dwipaksi boleh diinduksi dengan jayanya adalah khusus untuk bahan dan agak sempit. Beroperasi di luar tetingkap ini menghasilkan kecacatan ciri:
- Koyakan semasa regangan
- Tekanan tiupan yang sangat tinggi diperlukan, risiko cetusan kulat
- Taburan ketebalan dinding yang lemah — bahagian bawah tebal, dinding sisi nipis
- Masa kitaran mesin meningkat semasa pengendali melaraskan
- Ubah bentuk dwiaksial yang lancar dan terkawal
- Kekristalan yang disebabkan oleh ketegangan berkembang
- Taburan ketebalan dinding seragam
- Kejelasan kristal, penghalang yang baik, prestasi jatuhan yang sangat baik
- Terlalu lembut — bertiup tidak seragam
- Mutiara/jerebu daripada penghabluran sejuk yang tidak terkawal
- Herotan leher (terutamanya dalam PP satu langkah)
- Sifat mekanikal yang berkurangan walaupun terdapat percubaan orientasi
| Bahan | Tg (°C) | Tingkap Tiupan Optimum (°C) | Sasaran BSR | SIC? |
|---|---|---|---|---|
| PETI | ~75°C | 90–105°C | 8–12× | Ya — mekanisme pembinaan hartanah utama |
| PP (kopolimer rawak) | ~0°C (Tm ~145–165°C) | 125–140°C (sempit) | 4–7× | Terhad — orientasi terutamanya amorfus |
| PETG | ~81°C | 90–100°C | 6–9× | Tidak — amorfus di seluruh |
Akibat Orientasi Terlalu Rendah atau Terlalu Tinggi
Kedua-dua orientasi yang tidak mencukupi dan berlebihan menghasilkan masalah. Orientasi yang tidak mencukupi — biasanya disebabkan oleh nisbah regangan yang terlalu rendah, prabentuk yang terlalu sejuk atau ketidakpadanan kelajuan rod regangan — menghasilkan botol yang kelihatan boleh diterima tetapi kurang berkesan semasa digunakan:
- Kekuatan muatan atas yang lebih rendah — botol hancur pada daya susun yang lebih rendah
- Kebolehtelapan gas yang lebih tinggi — jangka hayat yang dikurangkan untuk produk berkarbonat atau sensitif oksigen
- Rayapan yang lebih besar di bawah beban yang berterusan — botol berubah bentuk dalam timbunan palet dari semasa ke semasa
- Rintangan hentaman berkurangan — botol berkecai semasa ujian jatuh dan bukannya berubah bentuk
Orientasi berlebihan — daripada nisbah regangan yang terlalu tinggi, biasanya menghasilkan nilai BSR di atas dataran kekusutan rantai bahan — menyebabkan:
- Pemutihan dan pengguguran tekanan, terutamanya di sekitar kawasan pintu pagar
- Bahan asas yang sangat nipis di pintu pagar yang menyebabkan kegagalan medan
- Fibrilasi — rantai terpisah selari dengan arah orientasi di bawah hentaman
Cara Mengesahkan Kualiti Orientasi dalam Pengeluaran
Kualiti orientasi tidak boleh diukur secara langsung selaras dengan tolok mudah, tetapi beberapa pemeriksaan pengeluaran praktikal mengesahkan bahawa proses tersebut adalah dalam spesifikasi. Mesin ISBM kami menyokong kaedah pengesahan ini melalui sistem kawalan parameter ketepatannya:
| Kaedah Ujian | Apa yang Diungkapkannya | Kekerapan |
|---|---|---|
| Pengukuran ketebalan dinding (gravimetrik / ultrasonik) | Taburan regangan — penunjuk orientasi tidak langsung | Artikel pertama + sampel setiap jam |
| Ujian remuk beban atas | Integriti struktur keseluruhan — orientasi dan ketebalan dinding digabungkan | Setiap permulaan kelompok |
| Ujian jatuh (diisi, 1.2m) | Rintangan hentaman — kualiti orientasi dwipaksi | Setiap permulaan kelompok + perubahan |
| Birefringence cahaya terkutub | Pengukuran langsung darjah orientasi dan keseragaman | Kelayakan R&D / produk baharu |
| DSC (Kalorimetri Pengimbasan Pembezaan) | Kehabluran % — mengukur penghabluran yang disebabkan oleh terikan | Pengesahan / penyiasatan masalah |
| Pengukuran jerebu (ASTM D1003) | Ketelusan optik — mengesahkan ketiadaan kehabluran yang tidak terkawal | Setiap kelompok untuk bekas gred optik |
Untuk soalan tentang cara menyediakan dan mengesahkan proses ISBM anda bagi mencapai orientasi dwipaksi yang konsisten, hubungi pasukan kejuruteraan proses kamiKami menyediakan sokongan persediaan proses dan dokumentasi parameter untuk semua model mesin.
Soalan Lazim
Adakah orientasi dwipaksi menjadikan dinding botol lebih kuat ke semua arah?
Adakah orientasi dwipaksi kekal atau adakah ia mengendur dari semasa ke semasa?
Mengapakah PP lebih sukar untuk diorientasikan secara biaxial berbanding PET dalam ISBM?
Bolehkah orientasi dwipaksi digunakan untuk mengurangkan berat botol?
Bagaimanakah nisbah regangan dwipaksi berkaitan dengan reka bentuk prabentuk?
Optimumkan Proses ISBM Anda untuk Orientasi Maksimum
Jurutera proses kami boleh menyemak tetapan nisbah regangan semasa anda, reka bentuk prabentuk dan profil suhu untuk meningkatkan prestasi botol dan mengurangkan penggunaan bahan.


