Berapa Lama Masa Pakai Cetakan ISBM dan Bagaimana Cara Memperpanjang Masa Pakainya?
Peralatan ISBM merupakan investasi modal yang signifikan — satu set cetakan lengkap untuk mesin satu langkah dapat berharga $15.000 hingga $60.000 atau lebih, tergantung pada kavitasi, kompleksitas geometri, dan spesifikasi material. Masa pakai investasi tersebut bergantung pada kombinasi beberapa faktor: jenis baja cetakan dan perlakuan permukaan, daya abrasif dan suhu pemrosesan resin yang digunakan, kualitas desain sistem pendingin, dan yang terpenting, kualitas program perawatan yang diterapkan pada cetakan sepanjang masa operasionalnya.
Memahami mekanisme keausan yang menurunkan kualitas perkakas ISBM — dan praktik perawatan spesifik yang dapat mengatasi masing-masing mekanisme tersebut — memungkinkan manajer produksi untuk memprediksi secara realistis jadwal penggantian perkakas, menganggarkan dana untuk tindakan perpanjangan umur cetakan, dan menghindari waktu henti yang tidak direncanakan serta kegagalan kualitas produk yang terjadi akibat degradasi cetakan yang tidak terdeteksi sejak dini.
Masa Pakai Khas Cetakan ISBM — Apa yang Dapat Diharapkan
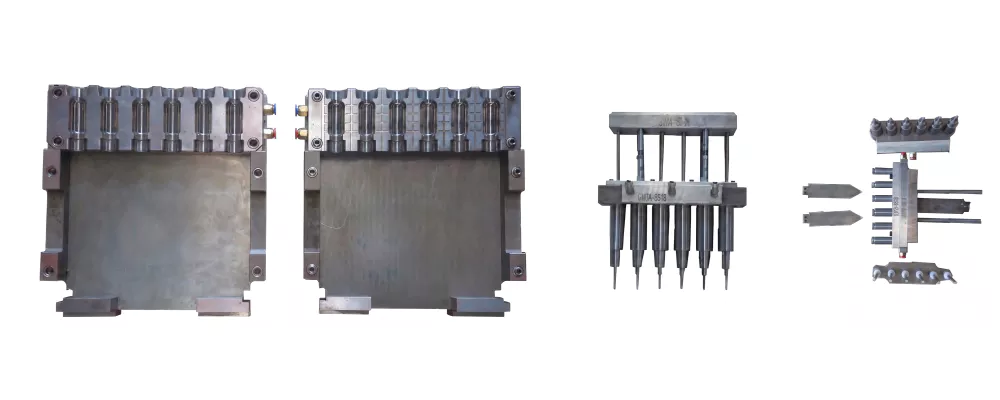
Masa pakai cetakan ISBM diukur dalam siklus produksi — jumlah siklus mesin yang diselesaikan sebelum cetakan memerlukan perbaikan atau penggantian. Perkiraan masa pakai tipikal berdasarkan komponen dan material cetakan:
| Komponen | Bahan | Siklus Hidup Khas | Mode Pemakaian Utama |
|---|---|---|---|
| Sisipan rongga preform (PET) | Baja tahan karat 420 / S136 | 1–3 juta | Degradasi Polandia; erosi gerbang |
| Sisipan rongga preform (PP) | Baja tahan karat / P20 | 1–2 juta | Keausan gerbang; korosi akibat aditif PP |
| Rongga leher terbelah | H13 yang diperkeras | 3–5 juta | Erosi berbentuk benang; keausan permukaan terbelah |
| Batang inti | Baja, dilapisi krom | 500 ribu–2 juta | Keausan lapisan krom; erosi ujung akibat kontak dengan batang peregang. |
| Cetakan tiup (aluminium) | Al 7075-T6 | 500 ribu–1,5 juta | Oksidasi permukaan; deformasi garis pemisah; hilangnya polesan |
| Cetakan tiup (baja) | Halaman 20 / H13 | 2–5 juta | Kerusakan lapisan poles; penyumbatan ventilasi; keausan garis pemisah |
| Ujung nosel hot runner | Baja perkakas yang dikeraskan | 500 ribu–1 juta | Erosi lubang gerbang; keausan permukaan ujung |
| Ujung batang peregang | Baja keras atau keramik | 200 ribu–500 ribu | Keausan kontak gerbang; perubahan geometri ujung |
Mekanisme Keausan Utama pada Peralatan ISBM

Resin cair berkecepatan tinggi yang melewati lubang gerbang menyebabkan erosi progresif pada ujung gerbang dan geometri lubang. Keausan gerbang dipercepat oleh kecepatan injeksi yang tinggi, suhu leleh yang tinggi, dan kandungan pengisi atau pigmen dalam resin. Gejala: peningkatan ketinggian sisa gerbang, tetesan gerbang di antara tembakan, perubahan keseimbangan pengisian pada alat multi-kavitas.
Permukaan rongga preform dan rongga cetakan tiup dipoles hingga sangat mengkilap untuk menghasilkan wadah yang jernih dan transparan. Selama jutaan siklus, goresan mikro akibat kontak dengan resin, residu pelepas cetakan, dan proses pembersihan akan menurunkan kualitas polesan, meningkatkan kekeruhan permukaan preform dan mengurangi kejernihan wadah.
Endapan kalsium dan mineral dari air proses membentuk lapisan kerak isolasi pada dinding saluran pendingin. Seiring waktu, kerak menumpuk dan secara progresif mengurangi laju perpindahan panas, memaksa waktu siklus yang lebih lama untuk mencapai pendinginan yang setara. Saluran yang tersumbat menyebabkan titik panas lokal yang menghasilkan suhu preform atau botol yang tidak merata.
Gaya penjepitan cetakan yang diterapkan berulang kali selama jutaan siklus menyebabkan deformasi progresif pada permukaan pemisah — terutama pada cetakan tiup aluminium, yang lebih lunak daripada baja. Deformasi garis pemisah termanifestasi sebagai kelebihan material (flash) pada badan botol di sepanjang garis pemisah dan memerlukan pengerjaan ulang permukaan cetakan untuk memperbaikinya.
Ventilasi cetakan tiup (celah 0,01–0,03 mm) mengakumulasi residu resin, zat pelepas cetakan, dan kontaminasi udara seiring waktu. Ventilasi yang tersumbat sebagian menyebabkan cacat pengisian panel yang tidak sempurna dan semakin memburuk. Penyumbatan ventilasi total menyebabkan cacat berupa bercak datar yang parah dan noda permukaan pada botol.
Lapisan krom pada batang inti akan aus secara bertahap akibat gesekan saat mengeluarkan preform. Krom yang aus menciptakan permukaan batang yang kasar, yang meningkatkan gaya pengeluaran, menyebabkan preform lengket, dan akhirnya mengganggu kualitas permukaan bagian dalam preform (goresan terlihat pada wadah PET transparan).
Program Perawatan Cetakan — Memperpanjang Masa Pakai
Program perawatan cetakan yang terstruktur secara langsung memperpanjang waktu antara perbaikan besar dan penggantian. Jadwal berikut mencakup tindakan perawatan penting:
| Frekuensi | Tindakan Pemeliharaan | Manfaat Perpanjangan Umur |
|---|---|---|
| Setiap shift | Bersihkan permukaan rongga preform dengan kain bersih bebas serat; periksa gerbang untuk sisa residu; periksa garis pemisah cetakan tiup untuk penumpukan flash. | Mencegah sisa-sisa mengeras; deteksi dini penyumbatan ventilasi dan semburan api. |
| Mingguan | Bersihkan lubang ventilasi cetakan tiup dengan sikat kawat kuningan atau alat pembersih ultrasonik; periksa ujung batang peregang untuk keausan; periksa permukaan batang inti untuk keausan atau goresan lapisan krom. | Mempertahankan fungsi ventilasi; mencegah kerusakan progresif pada pengisi panel. |
| Bulanan | Bersihkan kerak pada saluran pendingin dengan larutan asam yang disirkulasikan; ukur perbedaan suhu masuk/keluar (delta-T) untuk memverifikasi efisiensi perpindahan panas; periksa dan lumasi pin dan bushing pemandu cetakan. | Mencegah penurunan kinerja termal; menjaga efisiensi pendinginan dan waktu siklus. |
| Setiap 500.000 siklus | Poles ulang permukaan preform dan rongga cetakan tiup; periksa kondisi ujung gerbang dan ganti ujung nosel hot runner jika aus; periksa dimensi belahan leher terhadap spesifikasi. | Mengembalikan kejernihan wadah; menjaga kesesuaian dimensi; mencegah kerusakan pada gerbang. |
| Setiap 1 juta siklus | Inspeksi pembongkaran cetakan secara menyeluruh; pelapisan ulang krom pada batang inti jika aus; penggantian ujung batang peregang; pemeriksaan semua segel air dan cincin-O; audit dimensi fitur rongga kritis dibandingkan dengan gambar asli. | Perpanjangan umur pakai yang signifikan; mengidentifikasi keausan kumulatif sebelum menyebabkan kegagalan produksi. |
Tanda-Tanda Cetakan ISBM Anda Perlu Perbaikan
Gejala kualitas dan proses berikut menunjukkan bahwa keausan cetakan telah mencapai titik di mana tindakan perbaikan diperlukan:
Kualitas lapisan dalam botol telah menurun — perlu dipoles ulang. Jika tidak diperbaiki, kejernihan botol secara keseluruhan akan memburuk secara bertahap.
Garis pemisah hasil cetakan tiup mengalami deformasi atau terdapat benda asing yang mencegah penutupan sempurna. Bersihkan secara menyeluruh; lakukan pengerjaan ulang pada permukaan pemisah jika pembersihan tidak menyelesaikan masalah.
Ventilasi cetakan tiup tersumbat. Bersihkan ventilasi; jika masih terdapat bercak datar, periksa efisiensi sirkuit pendingin cetakan.
Ujung nosel hot runner aus. Ganti ujung nosel. Periksa diameter lubang katup terhadap spesifikasi — jika aus, seluruh ujung nosel atau rakitan pin katup mungkin perlu diganti.
Efisiensi pendinginan telah menurun — segera bersihkan kerak pada saluran. Ukur laju aliran air. Jika delta-T tidak berubah tetapi waktu siklus meningkat, periksa pendinginan batang inti.
Belahan leher aus. Audit dimensi rongga leher terhadap gambar diperlukan. Jika di luar toleransi, penggantian belahan leher diperlukan — belahan leher tidak dapat dikerjakan ulang ke dimensi aslinya.
Perawatan Permukaan yang Memperpanjang Masa Hidup Jamur
Beberapa perlakuan permukaan dapat diterapkan pada komponen cetakan ISBM untuk memperpanjang masa pakai secara signifikan melebihi apa yang dapat diberikan oleh baja dasar saja:
- Pelapisan krom keras Pada batang inti — meningkatkan kekerasan permukaan hingga 70+ HRC, mengurangi gesekan saat pengeluaran preform, memperpanjang interval pemolesan ulang.
- Pelapisan TiN atau TiCN dengan metode PVD (Physical Vapour Deposition). pada celah rongga leher dan ujung gerbang — menambah kekerasan 3–4 HRC, mengurangi keausan perekat, mengurangi lengketnya resin
- Pelapisan nikel tanpa listrik pada dinding saluran pendingin — mencegah pembentukan kerak dan korosi, secara signifikan mengurangi frekuensi pembersihan kerak.
- Lapisan DLC (Diamond-Like Carbon) Pada batang inti — permukaan gesekan ultra-rendah mengurangi gaya loncatan, sangat efektif untuk PP yang cenderung menempel pada krom standar.
- Nitridasi pada permukaan pemisah cetakan tiup baja — meningkatkan kekerasan permukaan dan menunda deformasi garis pemisah di bawah siklus penjepitan berulang
Untuk pasokan cetakan, layanan perbaikan, dan suku cadang untuk semua Mesin ISBM dalam jajaran produk kamiHubungi tim dukungan perkakas kami. Kami juga dapat menilai dan memberikan penawaran untuk perbaikan set cetakan yang sudah ada dari pemasok mesin lain. Kirimkan permintaan dukungan peralatan..

Pertanyaan yang Sering Diajukan
Apakah lebih hemat biaya untuk memperbaiki cetakan ISBM lama atau membeli yang baru?
Bagaimana saya tahu kapan saluran pendingin cetakan ISBM saya perlu dibersihkan dari kerak?
Bisakah saya menyimpan cetakan ISBM dalam jangka panjang tanpa menggunakannya? Tindakan pencegahan apa yang diperlukan?
Apakah jamur menunjukkan tanda-tanda kerusakan? Dapatkan penilaian.
Jelaskan gejala kerusakan cetakan dan data produksi Anda saat ini — teknisi perkakas kami dapat memberikan saran tentang pendekatan perbaikan yang paling hemat biaya atau memberikan penawaran untuk perkakas pengganti.


