Jakie są najczęstsze usterki maszyn ISBM i jak je naprawić?
Nieplanowane przestoje w maszynie do formowania wtryskowego z rozciąganiem i rozdmuchiwaniem są kosztowne – nie tylko ze względu na straty produkcyjne, ale także na koszty odpadów, straty energii nagrzewającej zatrzymaną maszynę oraz skutki uboczne dalszych operacji napełniania i pakowania. Dobrze utrzymana maszyna ISBM z przeszkolonym operatorem, który potrafi szybko identyfikować i usuwać usterki, stanowi przewagę konkurencyjną.
Niniejszy poradnik diagnostyki usterek obejmuje dziesięć najczęściej spotykanych usterek ISBM, uporządkowanych według etapów procesu, wraz z analizą przyczyn źródłowych, krokami diagnostycznymi i działaniami naprawczymi niezbędnymi do jak najszybszego przywrócenia maszyny do produkcji. Zawiera również harmonogram konserwacji zapobiegawczej, aby pomóc uniknąć ponownego wystąpienia usterki.
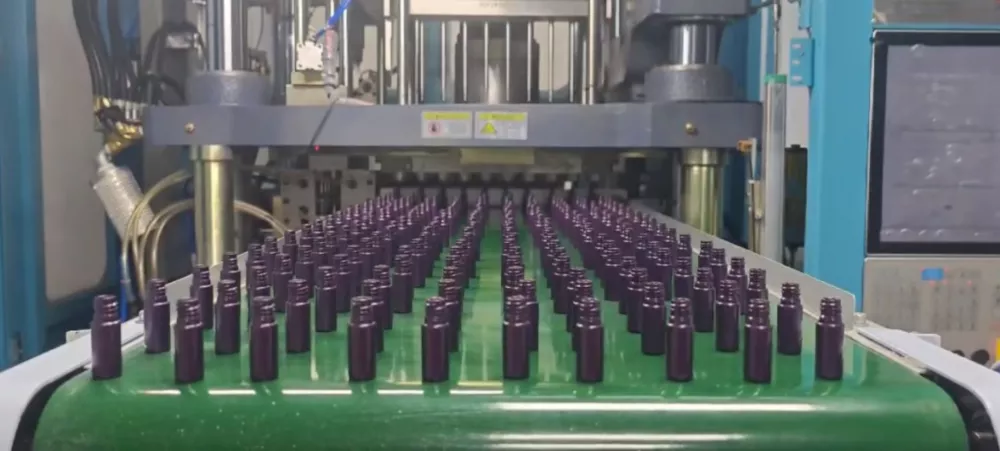
Przegląd kategorii usterek
| Kategoria | Pokryte wady | Główny wpływ |
|---|---|---|
| Wtrysk / Preforma | Krótki strzał, wady bramki, czarne plamki, ślinienie się gorącego kanału | Wskaźnik złomu, marnotrawstwo materiałów |
| Kondycjonowanie | Perłowość (PP), mgiełka (PET), zniekształcenie szyjki | Odrzucenie wizualne, awaria mechaniczna |
| Rozciąganie-uderzenie | Zmiana grubości ścianki, przebicie wlewu, niepełne wypełnienie | Awaria konstrukcyjna, złom |
| Wypychanie / Forma | Przyklejanie się formy, deformacja butelki przy wyrzucaniu | Przestoje, uszkodzenia pleśni |
| Maszyna / Elektryczna | Alarmy ciśnienia i temperatury, usterki serwomechanizmów | Wstrzymanie produkcji |
Błąd 1 — niedokładne wykonanie lub niepełne wypełnienie
Przyczyny źródłowe:
- Ustawiono zbyt małą wielkość strzału — niewystarczająca ilość materiału dozowanego
- Zbyt niskie przeciwciśnienie — słaba jednorodność stopu, słaba powtarzalność strzału
- Zbyt mała prędkość wtrysku — materiał krzepnie przed wypełnieniem wnęki
- Częściowo zablokowana bramka kanału gorącego — zmniejszony przepływ do uszkodzonej wnęki
- Przerwanie podawania materiału — zatory w zasobniku lub niewystarczające suszenie
Działania naprawcze:
- Sprawdź ustawienie wielkości strzału w odniesieniu do obliczonej masy wstępnej; zwiększ, jeśli jest za krótka
- Zwiększ prędkość wtrysku w krokach 10%, monitorując błysk
- Sprawdź temperaturę kanału gorącego w każdej strefie; zwiększ temperaturę w strefie klejenia o 5°C
- Przedmuchaj lufę 3–5 strzałami przedmuchującymi; sprawdź końcówkę dyszy pod kątem zimnego korka
- Sprawdź poziom leja i działanie suszarki; sprawdź przepływ żywicy w gardzieli
Błąd 2 — problemy z rumieńcem, sznurowaniem lub pozostałościami w bramce
Przyczyny i rozwiązania:
| Wada | Przyczyna | Naprawić |
|---|---|---|
| Róż Gate (halo) | Zbyt zimna końcówka bramki; materiał krzepnie przy bramce | Podnieś temperaturę strefy bramki o 3-5°C |
| Naciąganie / nawlekanie włosów | Końcówka bramki jest zbyt gorąca; materiał cieknie podczas cofania | Zmniejsz temperaturę strefy bramki; dodaj dekompresję śrubową |
| Pozostałość długiej bramy | Zużycie końcówki bramki; nieprawidłowa geometria końcówki | Sprawdź i wymień końcówkę bramki gorącego kanału |
Błąd 3 — nierównomierna grubość ścianki w butelce dmuchanej
Przyczyny źródłowe:
- Nierównomierna temperatura ciała — punkty gorące i zimne
- Pręt rozciągający nie jest wyśrodkowany na bramce — mimośrodowe rozciąganie osiowe
- Pręt osiąga pełny skok przed rozpoczęciem wstępnego uderzenia — stos bazowy
- Nierównomierne temperatury strefy kondycjonowania w różnych strefach preform
Działania naprawcze:
- Pomiar profilu temperatury wstępnej za pomocą pistoletu IR w wielu strefach — dostosowanie nastaw strefy kondycjonowania w celu wyrównania
- Sprawdź wyrównanie pręta: użyj wskaźnika wyrównania, aby sprawdzić, czy odległość między środkami końcówek prętów a bramką mieści się w granicach 0,3 mm
- Dostosuj czas wstępnego uderzenia, aby zainicjować je wcześniej — zmniejsz opóźnienie, jeśli podstawa jest zbyt ciężka
- Jeżeli pomimo prawidłowej temperatury baza pozostaje gruba, skok pręta może być zbyt krótki — zwiększ ustawienie skoku pręta
Błąd 4 — bielenie lub zmętnienie korpusu butelki PET
Należy rozróżnić dwie odrębne przyczyny źródłowe:
Zbyt gorący korpus preformy na stanowisku kondycjonowania — zimna krystalizacja tworzy się przed rozdmuchem. Wzór zmętnienia jest jednolity na całym korpusie butelki. Rozwiązanie: zmniejszyć temperaturę kondycjonowania o 5°C; sprawdzić moc elementu grzejnego; upewnić się, że czas cyklu nie jest zbyt długi (zbyt długi czas przebywania preformy w kondycjonowaniu).
Zbyt wysoka wilgotność żywicy — degradacja hydrolityczna podczas wtrysku prowadzi do powstania oligomerów o niskiej masie cząsteczkowej, które rozpraszają światło. Zmętnieniu często towarzyszy kruchość i zmniejszenie masy butelki. Rozwiązanie: wydłużyć czas suszenia; sprawdzić punkt rosy w suszarce; sprawdzić, czy odczyt wilgotności metodą Karla Fischera wynosi poniżej 50 ppm.
Błąd 5 — Perłowość w butelkach PP
Przyczyna główna: Temperatura korpusu preformy na wejściu do stacji rozdmuchowej jest zbyt wysoka dla konkretnego gatunku przetwarzanego PP — polimer zaczyna tworzyć nieorientowane kryształy sferolityczne, zanim nastąpi orientacja. Okno orientacji PP jest bardzo wąskie (około 125–140°C), a przekroczenie górnej granicy powoduje tę klasyczną wadę perłowości.
Działania naprawcze:
- Zmniejsz temperaturę stacji kondycjonowania o 3–5°C
- Sprawdź, czy chłodzenie szyi preformy działa — gorąca szyja może absorbować ciepło z powrotem do ciała
- Sprawdź gatunek PP: użyj losowego kopolimeru PP z czynnikiem nukleującym w celu uzyskania większej przejrzystości; homopolimer PP zawsze będzie się perlił
- Skróć czas kondycjonowania, jeśli w wyniku zatrzymanej energii wtrysku gromadzi się nadmiar ciepła
Błąd 6 — ślady po prętach rozciągających lub przebicie bramy
Przyczyny źródłowe i działania naprawcze:
- Zbyt niskie ciśnienie wstępnego przedmuchu: pręt styka się z nieosłoniętym obszarem bramy i wymusza — zwiększ ciśnienie wstępnego przedmuchu o 1–2 bary
- Zbyt późne opóźnienie przed uderzeniem: końcówka pręta dociera do bramki przed kontaktem z powietrzem, wykonaj — przyspiesz czas inicjacji wstępnego uderzenia względem początku pręta
- Zbyt zimna forma: materiał jest niewystarczająco mobilny, aby rozciągnąć się od końcówki pręta — zwiększ temperaturę kondycjonowania
- Stan szczytówki wędki: zużyta, odpryskująca lub szorstka końcówka pręta powoduje powstawanie śladów, nawet gdy proces przebiega prawidłowo — sprawdź i wymień końcówkę pręta rozciągającego
Błąd 7 — przywieranie formy lub utrudnione wysuwanie części
Przyczyny źródłowe i działania naprawcze:
- Zbyt wysoka temperatura formy: butelka nie ostygła wystarczająco przed otwarciem formy — obniż temperaturę formy lub zwiększ czas wydmuchiwania; wydłuż fazę chłodzenia
- Ścianka butelki jest zbyt cienka: niewystarczająca sztywność dla czystego wyrzutu — zbadaj rozkład grubości ścianek
- Stan powierzchni formy: szorstkie linie podziału lub zużyte kąty pochylenia tworzą blokadę mechaniczną — wypoleruj gniazdo formy; sprawdź kąty pochylenia wynoszące minimum 1°
- Zablokowany otwór wentylacyjny formy: powietrze nie może wydostać się podczas wyrzucania, co powoduje zasysanie — wyczyść kanały odpowietrzające; sprawdź głębokość otworów odpowietrzających (zwykle 0,015–0,03 mm)
- Zużyty lub nieprawidłowo ustawiony sworzeń wyrzutnika: sprawdź ruch i ustawienie sworznia wyrzutnika; wymień zużyte sworznie
Błąd 8 — wyciek płynu z gorących kanałów lub czarne plamki
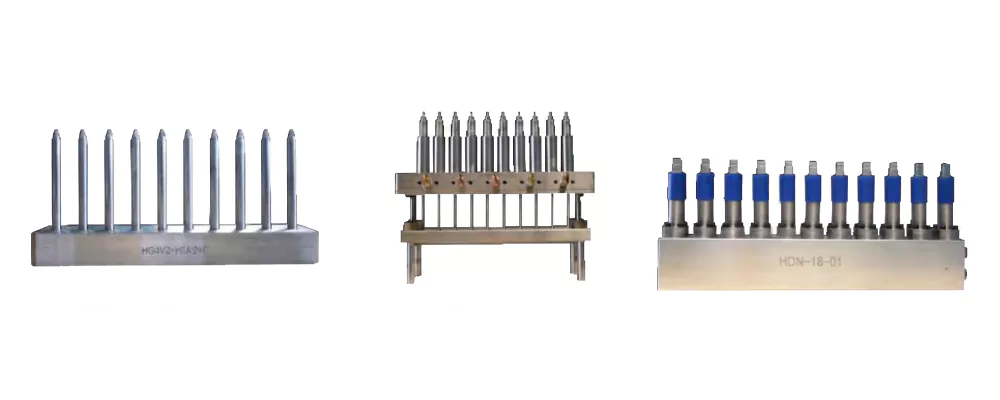
- Bzdurzyć: Zbyt gorąca końcówka bramki kanału gorącego — zmniejsz temperaturę strefy bramki; dodaj suw dekompresji ślimaka
- Czarne plamki — zdegradowany materiał: zbyt długi czas przebywania materiału w cylindrze lub kolektorze gorących kanałów — obniż temperaturę materiału; zwiększ częstotliwość wtrysku; przepłucz cylinder materiałem PET klasy masowej przed wznowieniem produkcji
- Czarne plamki — zanieczyszczenie: sprawdź śrubę, lufę i zawór zwrotny pod kątem zużycia chromu lub osadów korozyjnych — sprawdź i wymień zużyte elementy
Błąd 9 — Alarm maszyny: ciśnienie poza zakresem
| Typ alarmu | Pierwsza kontrola | Następny krok |
|---|---|---|
| Alarm niskiego ciśnienia nadmuchu | Sprężarka wspomagająca działa? Czy manometr ciśnienia powietrza HP jest odczytany? | Sprawdź silnik sprężarki wspomagającej, filtr powietrza wlotowego, ustawienie wyłącznika ciśnieniowego |
| Alarm wysokiego ciśnienia hydraulicznego | Czy forma jest całkowicie zamknięta? Czy na linii podziału formy znajdują się zanieczyszczenia? | Sprawdź poziom i temperaturę oleju hydraulicznego; sprawdź ustawienie zaworu bezpieczeństwa |
| Alarm pneumatyczny niskiego ciśnienia LP | Czy sprężarka działa? Czy należy ustawić regulator serwisowy? | Sprawdź szczelność przyłączy, wymień zużyte uszczelki na cylindrach |
Błąd 10 — Butelka nie ładuje się od góry lub się zapada
Przyczyny źródłowe i działania naprawcze:
- Niewystarczająca orientacja dwuosiowa: ASR i/lub HSR poniżej wartości docelowej — sprawdź ustawienia współczynnika rozciągania w stosunku do projektu; zmierz rozkład grubości ścianki
- Temperatura wstępnego przygotowania jest za niska lub za wysoka: obie skrajności powodują słabszą orientację — sprawdź, czy temperatura kondycjonowania mieści się w przedziale 90–105°C (PET)
- Ściana ogólnie zbyt cienka: konstrukcja preformy lub IV żywicy mogły ulec zmianie — sprawdź wagę preformy i IV partii żywicy
- Temperatura napełniania na gorąco lub po napełnieniu: jeśli produkt jest napełniany na gorąco w temperaturze powyżej 55°C, standardowy PET ISBM bez krystalizacji termicznej zmięknie — jest to problem konstrukcyjny, a nie wada maszyny
Harmonogram konserwacji zapobiegawczej
| Częstotliwość | Zadanie |
|---|---|
| Codziennie | Sprawdź poziom oleju w zbiorniku hydraulicznym i układzie smarowania |
| Sprawdź temperaturę i natężenie przepływu wody chłodzącej | |
| Sprawdź powierzchnie wnęki formy i obszar wlewu pod kątem osadów; wyczyść za pomocą zatwierdzonej ściereczki | |
| Tygodnik | Wyczyść filtry leja i suszarki |
| Sprawdź pręt rozciągający pod kątem zużycia, zadrapań lub nieprawidłowego ustawienia | |
| Sprawdź działanie wszystkich wyłączników blokady bezpieczeństwa | |
| Miesięczny | Wymień filtr oleju hydraulicznego; pobierz próbkę oleju do analizy cząstek |
| Nasmaruj wszystkie określone punkty smarowania zgodnie z instrukcją obsługi maszyny. | |
| Sprawdź strefy grzałek kanałów grzewczych pod kątem zmian rezystancji; wymień grzałki wykazujące odchylenie >10% | |
| Kwartalny | Całkowity demontaż i czyszczenie formy; kontrola polerowania wnęki i otworów wentylacyjnych |
| Wymień termopary strefy cylindra z temperaturą śruby, które wykazują dryft |
Dla Maszyny ISBM Jeśli powyższe działania naprawcze nie rozwiążą powtarzających się wzorców błędów, prosimy o kontakt z naszym zespołem wsparcia technicznego. Oferujemy analizę logów błędów, zdalne wsparcie diagnostyczne oraz wizyty serwisowe na miejscu dla wszystkich dostarczanych przez nas modeli maszyn. Podaj tutaj szczegóły swojej usterki, aby uzyskać priorytetową pomoc techniczną.
Często zadawane pytania
Jak odróżnić problem materiałowy od problemu z maszyną w przypadku wystąpienia usterki?
Czy mogę uruchomić maszynę ISBM z jedną zablokowaną komorą w wyniku uszkodzenia końcówki wlewu?
Dlaczego moja maszyna ISBM działa dobrze na zmianie porannej, ale po południu pojawiają się usterki?
Powtarzająca się awaria maszyny ISBM? Skorzystaj z diagnozy eksperta.
Opisz usterkę, aktualne parametry i używaną żywicę — w większości przypadków nasi inżynierowie procesowi postawią diagnozę zdalnie.


