När förpackningstillverkare utvärderar formblåsningsteknik för en ny produktlinje är ett av de första strategiska besluten de står inför huruvida de ska investera i ett enstegssystem (enstegssystem) eller ett tvåstegssystem (tvåstegssystem). Båda metoderna producerar ihåliga plastbehållare, men vägen från råmaterial till färdig flaska är strukturellt annorlunda – och dessa strukturella skillnader driver allt från kapitalkostnad och fotavtryck till flaskkvalitet och produktionsflexibilitet.
Den här artikeln ger en rigorös teknisk och ekonomisk jämförelse av båda processerna så att du kan göra rätt teknikval för din produktvolym, flaskspecifikation och investeringshorisont. IBM-maskiner, som behandlas i vår IBM-maskinkatalog, är en klassisk enstegsteknik.
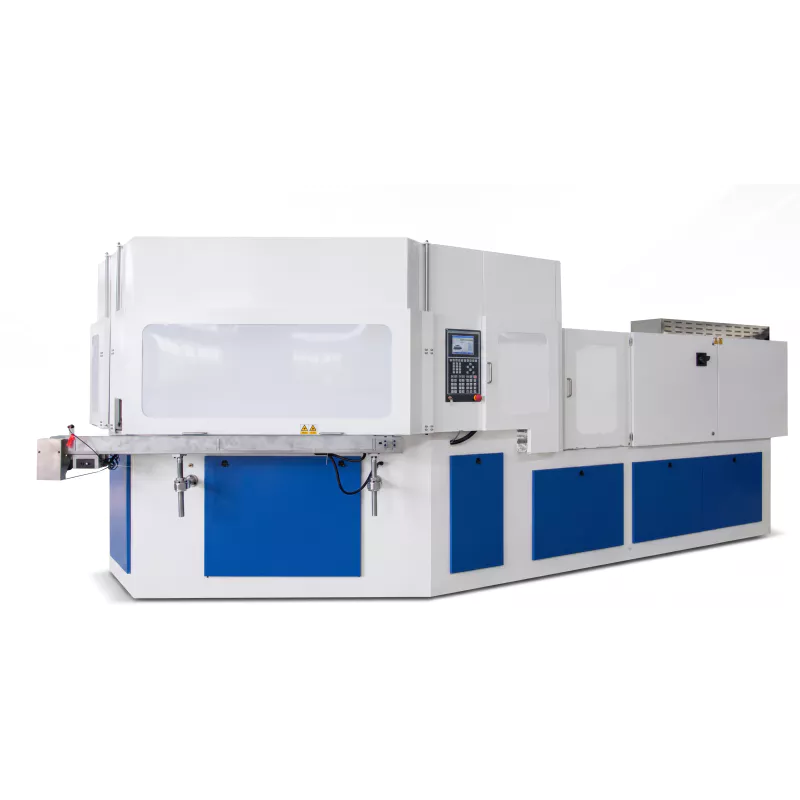
Fig 1 — ZQ135 enstegs IBM-maskin: preformsprutning och flaskblåsning i en enda kontinuerlig cykel
1. Debatten om ett steg kontra två steg förklarad
Termerna ”ettsteg” och ”tvåsteg” beskriver hur många separata produktionssteg som finns mellan den råa plastpelleten och den färdiga blåsta flaskan. I en enstegsprocess tillverkas både preformen och flaskan i samma maskin i en kontinuerlig sekvens. I en tvåstegsprocess tillverkas preformarna i en maskin och lagras, för att sedan överföras till en helt separat blåsgjutningsmaskin för blåsningssteget.
Valet mellan dem är inte bara en fråga om vilken teknik som är "bättre" – det är en funktion av volym, produkttyp, kapitaltillgänglighet och operativ filosofi. Båda metoderna är kommersiellt framgångsrika i stor skala; att förstå var varje vinner är den viktigaste beslutsvariabeln.
2. Vad är enstegsformblåsning?
I en enstegsblåsmaskin kommer plastpelletsen in i cylindern, mjukgörs, injiceras i en förform och – samtidigt som de behåller värmen från injiceringen – överförs till blåsstationen där tryckluft formar den slutliga flaskan. Detta sker inom samma maskincykel, vanligtvis 8–25 sekunder totalt.
Viktiga egenskaper hos enstegssystem:
- Ingen mellanlagring av preformar — förformen svalnar aldrig helt före blåsning, så ingen återuppvärmningsenergi krävs.
- Kompakt fotavtryck — en enda maskin ersätter två separata produktionslinjer och logistiken mellan dem.
- Lägre risk för lager av preformämnen — inga förformar att hantera, räkna eller potentiellt brytas ner i lagring.
- Snabbare omställning — att ändra produktstorlek kräver att man byter en formuppsättning, inte omkonfigurerar två separata maskiner.
- Inherent energieffektivitet — bibehållen injektionsvärme minskar den totala energin per flaska jämfört med återuppvärmning av kalla preformar.
IBM är den definitiva enstegsprocessen för PP- och PE-flaskor. Enstegs-ISBM utökar denna arkitektur till PET och högklara behållare. Båda finns tillgängliga i vår maskinsortiment.
3. Vad är tvåstegsformblåsning?
I ett tvåstegssystem är steg 1 en dedikerad formsprutningsmaskin som producerar preformar med hög hastighet och stor volym. Dessa preformar kyls ner till omgivningstemperatur, inspekteras och lagras – ibland i bulkmängder som motsvarar dagar eller veckor av formblåsningsproduktion. Steg 2 är en uppvärmningsblåsningsmaskin som lastar preformar från lager, värmer upp dem i en infraröd ugn till blåstemperaturfönstret, sträcker och blåser dem till flaskor och matar ut färdiga behållare.
Viktiga egenskaper hos tvåstegssystem:
- Frikopplad produktion — tillverkning av preformar och blåsning kan köras med oberoende hastigheter; en linje kan fortsätta om den andra stannar.
- Mycket höga utdata — specialiserade blåsmaskiner kan köra 50 000–100 000 flaskor per timme för PET-drycker i standardstorlekar.
- Flexibilitet i sourcing av preforms — Operatörer kan köpa preformar externt snarare än att tillverka dem internt, vilket minskar kapitalet om volymerna motiverar outsourcing.
- Högre energikostnad — Återuppvärmning av kalla förformar från omgivningstemperatur kräver betydligt mer energi per flaska än att behålla injektionsvärmen.
- Större golvytebehov — två maskiner plus lagring och hantering av preformämnen mellan dem.
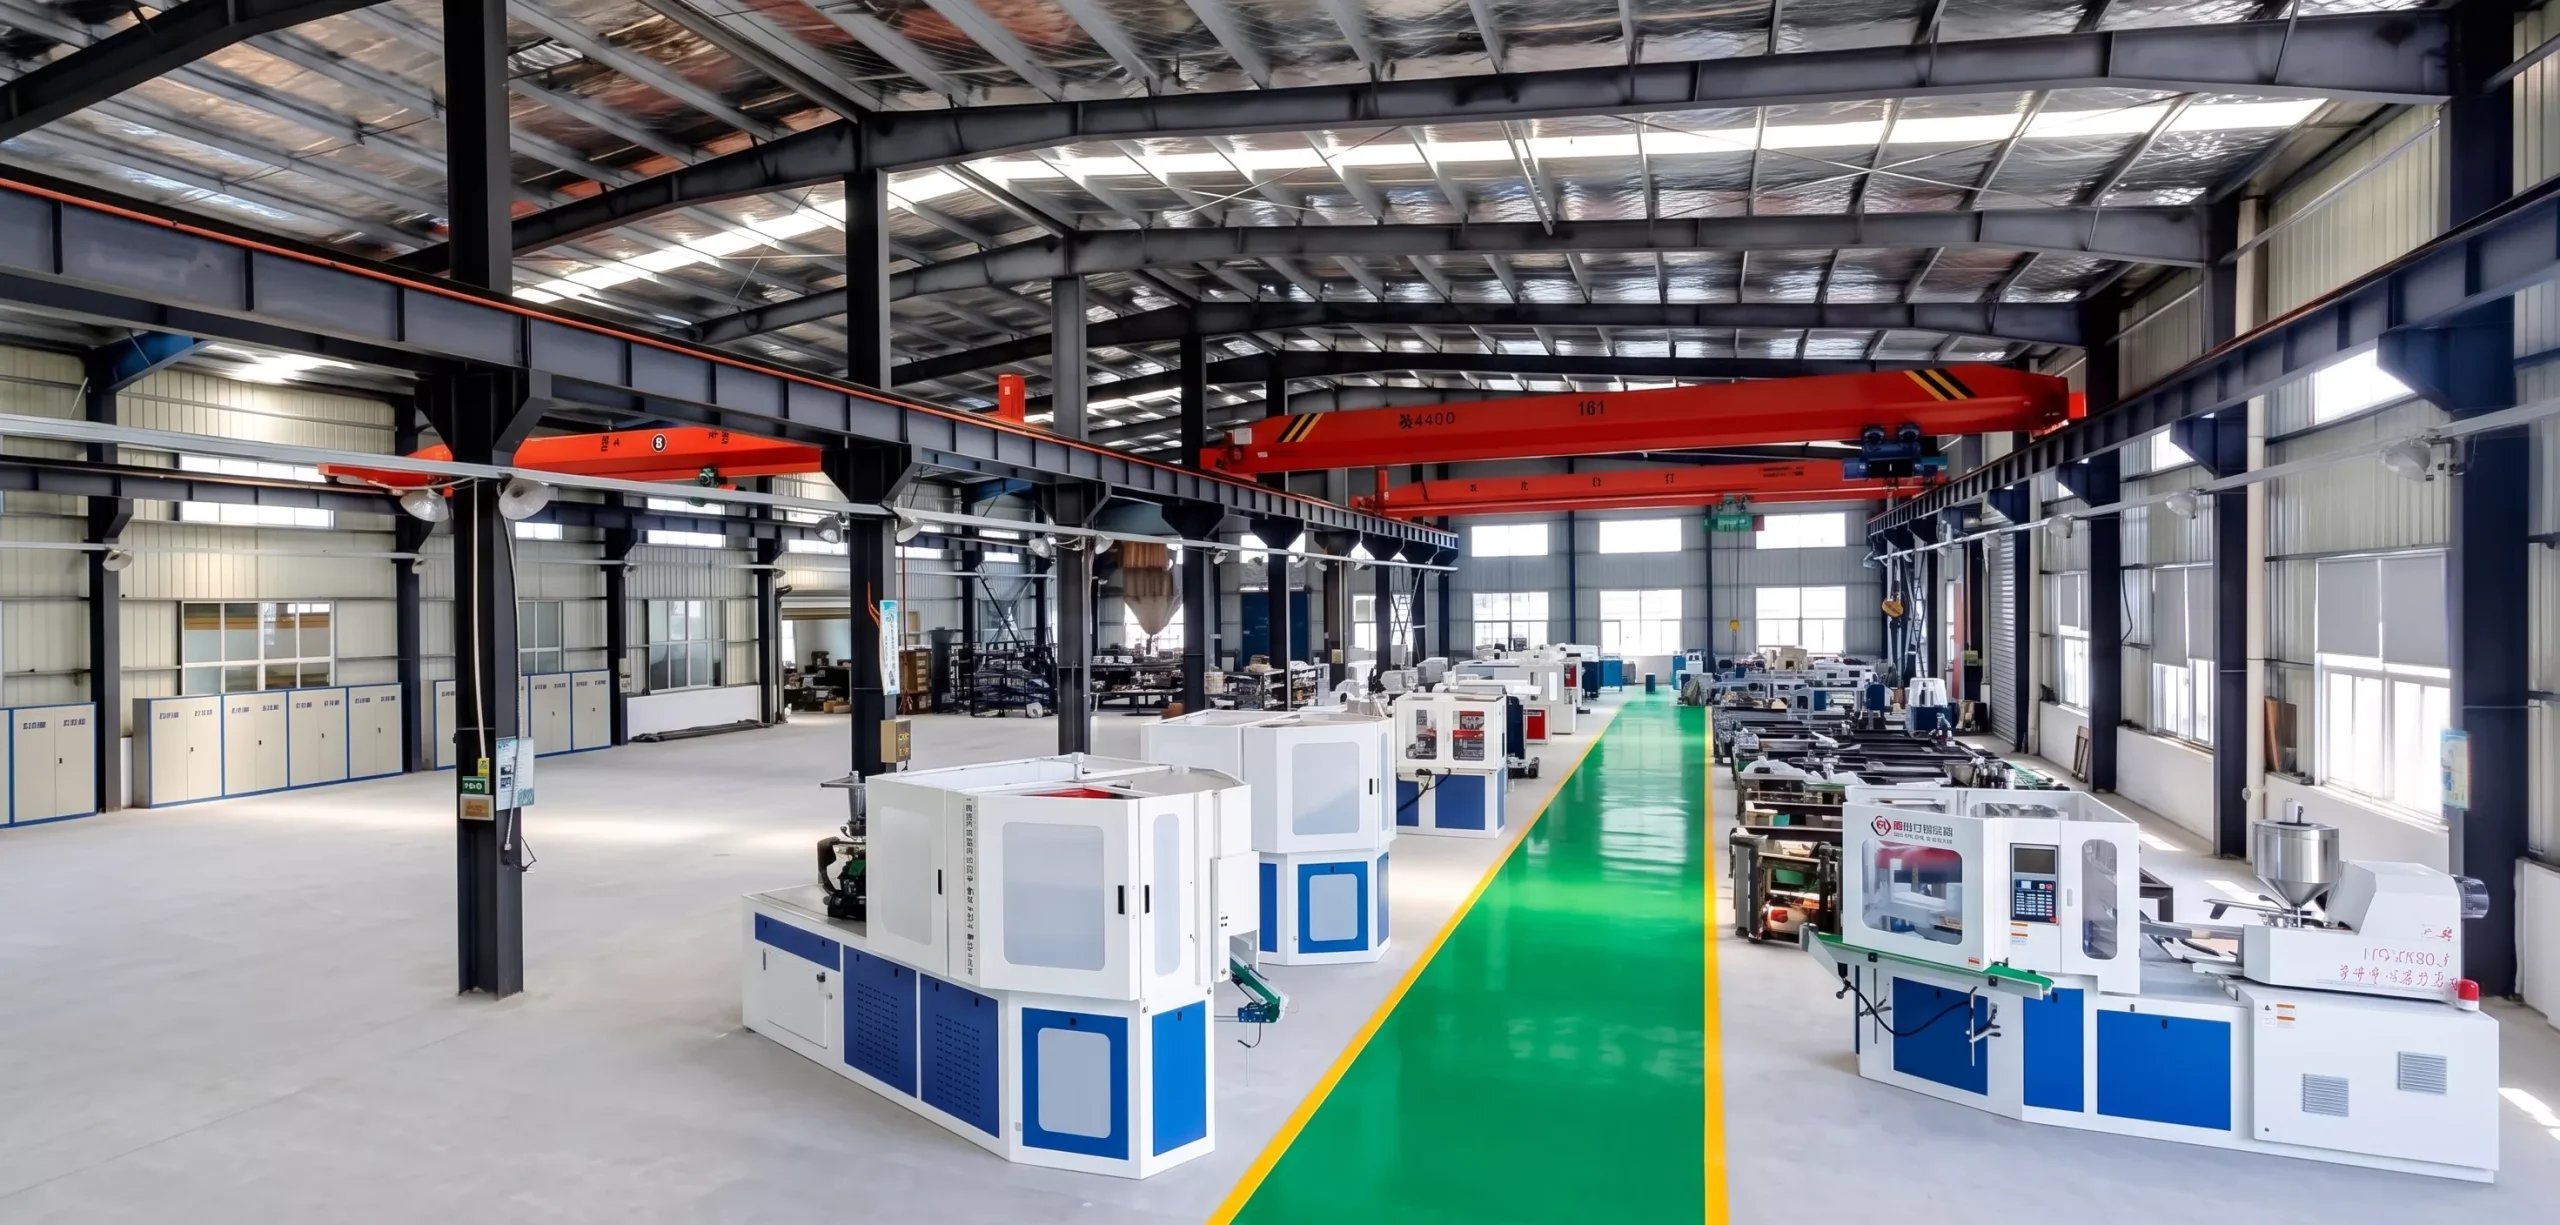
Figur 2 — IBM-linje i ett steg: kompakt arkitektur för en maskin kontra layout för flera maskiner i två steg
4. Jämförelse av processflöden sida vid sida
Flöde i ett steg
- Torra hartspellets
- Plastificera i tunna
- Injicera preformen runt kärnstången
- Index till blåsstation (varm)
- Blås till slutlig form
- Mata ut den färdiga flaskan
Total tid: 8–25 sekunder per cykel
Tvåstegsflöde
- Torra hartspellets
- Plastificera och injicera preform (maskin i steg 1)
- Kyl och mata ut preformen
- Förvara och transportera preformar
- Ladda förformarna i uppvärmningsugnen
- Värm upp till blåstemperatur
- Sträck ut och blås (maskin i steg 2)
- Mata ut den färdiga flaskan
Steg 1 + lagring + Steg 2 = timmar eller dagar
5. Utrustnings- och utrymmeskrav
| Faktor | Onestep | Tvåsteg |
|---|---|---|
| Antal maskiner | 1 | 2 (injektionspress + blåsmaskin) |
| Typiskt fotavtryck | 4–8 m² | 15–35 m² + förrådsyta |
| Kapitalinvesteringar | $40 000–$150 000 | $120 000–$400 000+ |
| Operatörer krävs | 1 per skift | 2–4 per skift (båda stegen) |
| Hjälputrustning | Torktumlare, kylare, transportband | Torktumlare, kylare, preformtransportör, lagringssystem, uppvärmningsugn, blåstransportör |
| Energi per 1 000 flaskor | 8–18 kWh | 18–35 kWh |
6. Jämförelse av produktkvalitet: Tydlighet, styrka, konsekvens
För PP- och PE-flaskor ger enstegssystem med IBM resultat som tvåstegssystem inte kan matcha – särskilt när det gäller måttnoggrannhet för halsfinish. Formsprutningen formar gängan till ±0,05 mm utan någon efterbehandling. Tvåstegssystem med PP eller PE är ovanliga just för att dessa material inte reagerar lika bra på återuppvärmning som PET.
För PET-flaskor kan tvåstegsuppvärmningsblåslinjer uppnå marginellt bättre optisk klarhet genom mer enhetlig infraröd uppvärmning i en dedikerad ugn. Enstegs-PET-system bevarar restvärme från injektionen, vilket kräver noggrann preformdesign för att uppnå en enhetlig blåstemperatur. För vanliga farmaceutiska och kosmetiska PET-flaskor under 200 ml är enstegskvalitet helt tillräcklig. För ultraklara dryckesflaskor med hög volym vinner vanligtvis tvåsteg.
Figur 3 — PP-flaskor: IBM i ett steg ger överlägsen halsnoggrannhet jämfört med andra tvåstegs-PP-processer
7. Materialeffektivitet och skrotningsgrad
Enstegs-IBM producerar mindre än 1% materialspill – endast inloppsröret från insprutningssteget, vilket kan återvinnas och slipas om i de flesta tillämpningar. Det sker ingen avsmalning och ingen förformsjustering.
Tvåstegssystem har två avfallskällor: injektionsstegsrännor från preformproduktion och blåsstegsskrot från preformar som går sönder, fastnar eller producerar flaskor som inte uppfyller specifikationerna under återuppvärmnings- och blåscykeln. En någorlunda effektiv tvåstegslinje kör 2–5% totalt skrot inklusive logistikskador; dåligt hanterade linjer kan överstiga 10%. Dessutom är ommalet tvåstegsskrot svårare att hantera eftersom det är en blandning av preform- och flaskmaterial med olika termiska historik.
8. Lämplighet för produktionsvolym
Styrkor i ett steg
- Liten sats: 50 000–2 000 000 flaskor/år
- Fler-SKU-operationer med frekventa byten
- Produkter som kräver precisionsfinish på halsen
- PP/PE primärmaterial
- Farmaceutiska och kosmetiska kvaliteter
- Verksamhet med begränsad golvyta
Tvåstegsstyrkor
- Mycket hög volym: 10 miljoner+ flaskor/år per linje
- Standard PET-dryckes- och vattenflaskor
- Verksamheter där förformningsupphandling är tillgänglig
- Linjer som körs dygnet runt på en enda SKU
- Maximal genomströmning per skifttimme
9. Jämförelse av investeringskostnad och driftskostnad
| Kostnadselement | Ett-stegs IBM | Tvåstegs ISBM |
|---|---|---|
| Maskininvestering | $40 000–$150 000 | $120 000–$400 000+ |
| Investering i mögel | $15 000–$40 000 | $25 000–$80 000 (2 formsatser) |
| Energi per år (2 miljoner flaskor) | ~$9,000 | ~$22,000 |
| Arbetskraft (operatörer/skift) | 1 | 2–4 |
| Break-even-volym kontra ettstegsmodell | — | ~5–10 miljoner flaskor/år |
10. Vilken är rätt för din applikation?
Använd följande ramverk som din utgångslogik för beslut:
- Välj ett steg IBM om: volymen är under 3 miljoner flaskor/år per SKU; materialet är PP eller PE; precisionsfinish på halsen krävs; golvytan är begränsad; produktmixen ändras ofta.
- Välj ett-stegs ISBM om: materialet är PET; volymen är 500 000–5 000 000 flaskor/år; flaskstorleken är under 1 liter; farmaceutisk eller kosmetisk tillämpning.
- Välj tvåstegs ISBM om: PET-flaskvolymen överstiger 5 miljoner/år; enskilda SKU-körningar dominerar; maximal genomströmning per skifttimme är det primära målet; preformförsörjning finns tillgänglig lokalt.
Fortfarande osäker? Vårt tekniska team kan modellera brytpunkten för just din produkt, volym och lokala energi- och arbetskostnader. Kontakta oss för en analys utan förpliktelser.
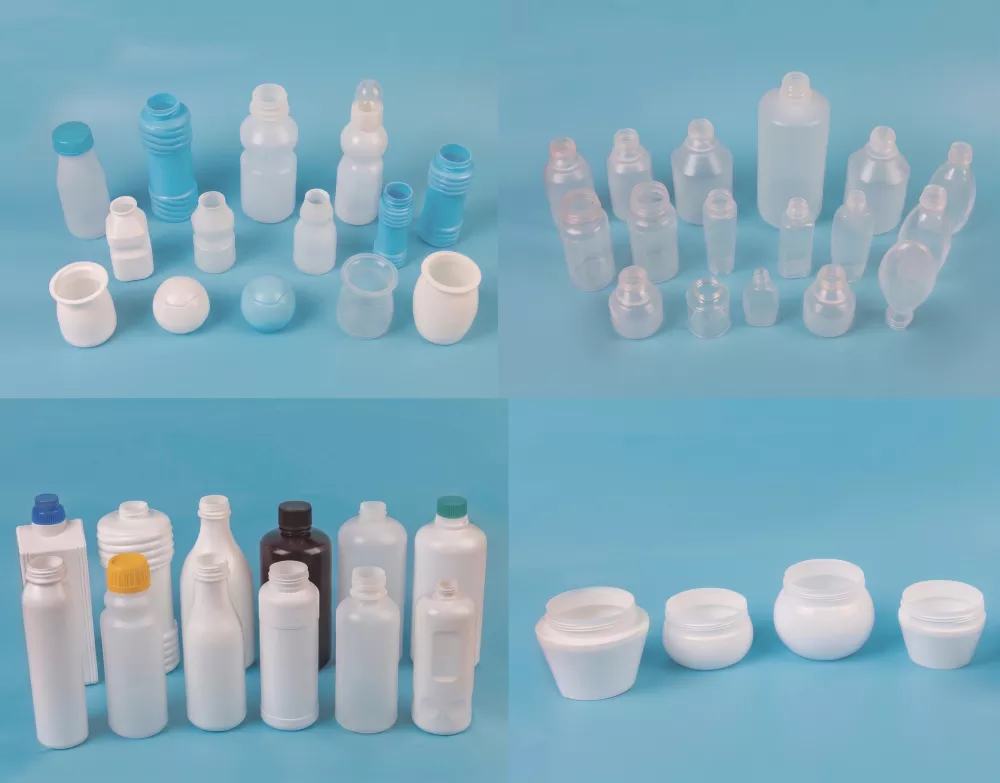
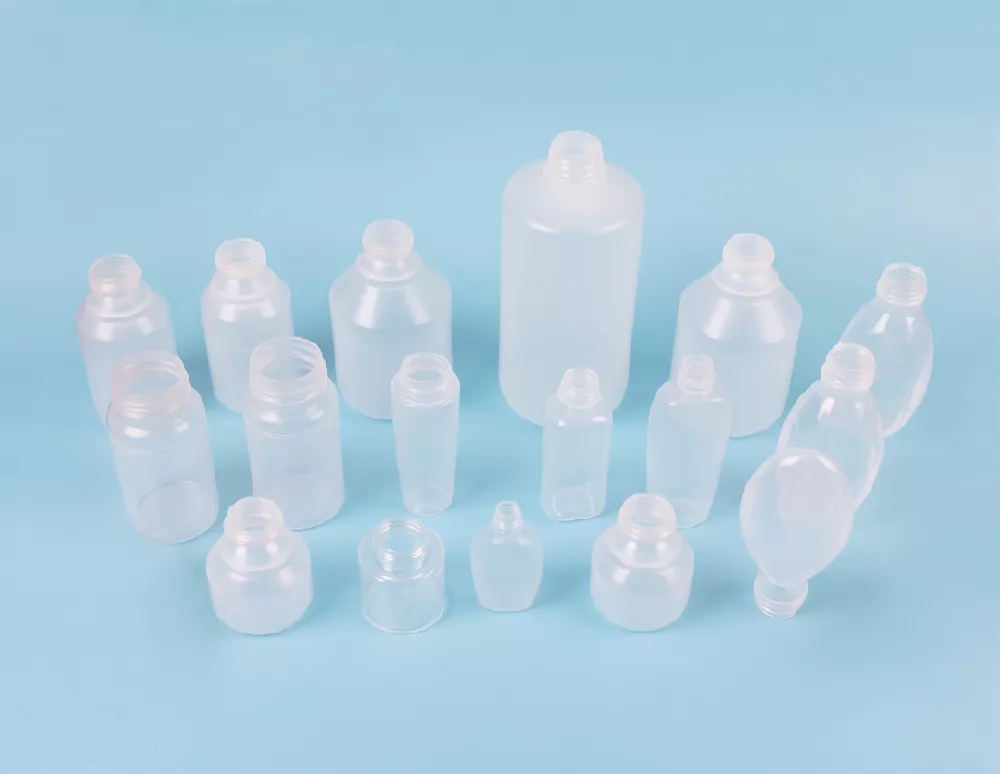
Fig 4 — IBM-flasksortiment i ett steg: läkemedels-, kosmetika- och livsmedelsbehållare från en enda kompakt maskin
11. Vanliga frågor
Vad är enstegsformblåsning?
Formblåsning i ett steg utför formsprutning av preformen och blåsning av flaskor i samma maskin utan mellanlagring eller uppvärmning. Preformen överförs varm direkt från formsprutningsstationen till blåsningsstationen på ett roterande bord.
Vad är tvåstegsformblåsning?
Tvåstegsblåsning separerar preformproduktion från flaskblåsning i två oberoende maskiner. Preformarna formsprutas, kyls ner, lagras och värms sedan upp igen i en separat blåsmaskin innan de blåses till flaskor.
Vilken process är bäst för små produktionsvolymer?
Ett-stegsförfarande är generellt bättre lämpat för små och medelstora produktionsvolymer eftersom det eliminerar behovet av stora buffertar i lager av preformar och kapitalkostnaden för två separata maskiner.
Vilken process ger bättre flaskans klarhet?
Tvåstegsprocesser möjliggör mer exakt temperaturkontroll av preformen i uppvärmningsugnen, vilket kan ge en mer enhetlig biaxiell orientering och marginellt bättre optisk klarhet för PET-flaskor med hög volym. Enstegskvalitet är helt tillräcklig för farmaceutiska och kosmetiska PET-applikationer.
Kan enstegsmaskiner hantera PET?
Ja. Enstegs ISBM-maskiner bearbetar PET för läkemedels- och kosmetikflaskor. För stora volymer av PET-drycker över 5 miljoner flaskor per år erbjuder tvåstegslinjer vanligtvis lägre kostnad per flaska.
Vad är den största kostnadsskillnaden mellan enstegs- och tvåstegsmodell?
Ett steg kräver en enda kapitalinvestering, men tvåstegsproduktion kräver både en injektionspress och en blåsmaskin plus logistikinfrastruktur för preformar. Det totala kapitalet för en tvåstegslinje överstiger vanligtvis ett steg med 40–80% för jämförbar produktion vid volymer under 5 miljoner flaskor/år.
Vilken process används för IBM-maskiner?
IBM är i grunden en enstegsprocess. Förformen formas och blåses i samma maskincykel utan mellanlagring eller återuppvärmning – detta är en grundläggande egenskap hos IBMs teknik.
12. Slutsats
Enstegsblåsning vinner på kompakthet, energieffektivitet, materialutnyttjande och total ägandekostnad vid volymer under 5 miljoner flaskor per år – särskilt för PP-, PE- och PET-applikationer av farmaceutisk kvalitet. Tvåstegsblåsning vid mycket höga volymer av standard-PET-flaskor där genomströmningsfördelen med specialiserade uppvärmningsblåsmaskiner motiverar den högre kapital- och energiinvesteringen.
För de flesta köpare av läkemedels- och kosmetikaförpackningar är en IBM- eller ISBM-maskin i ett steg rätt utgångspunkt. Se våra IBM-maskinserie eller kontakta oss för att diskutera vilken maskinstorlek och konfiguration som passar ert produktionsmål.


