Enjeksiyonlu şişirme kalıplama hattındaki üretim duruş süreleri sadece makine zaman kaybına değil, ambalaj tedarik sürekliliğine, müşteri güvenine ve operatör moraline de mal olur. Ancak IBM makinelerindeki arızaların büyük çoğunluğu, yapılandırılmış sorun giderme yöntemleriyle tahmin edilebilir, teşhis edilebilir ve giderilebilir. Bu kılavuz, IBM üretim hatlarında karşılaşılan en yaygın sekiz arızayı belgelemekte, her bir arızanın temel nedenini teknik olarak ayrıntılı bir şekilde açıklamaktadır ve adım adım düzeltici eylemler sunmaktadır.
Arıza modellerini anlamak, son bölümde ele alınan önleyici bakım planlamasına da katkı sağlar. Arıza modlarını önceden tahmin edebilen operatörler, bu arızaları önler; yalnızca bunlara tepki verebilen operatörler ise her zaman geride kalır.
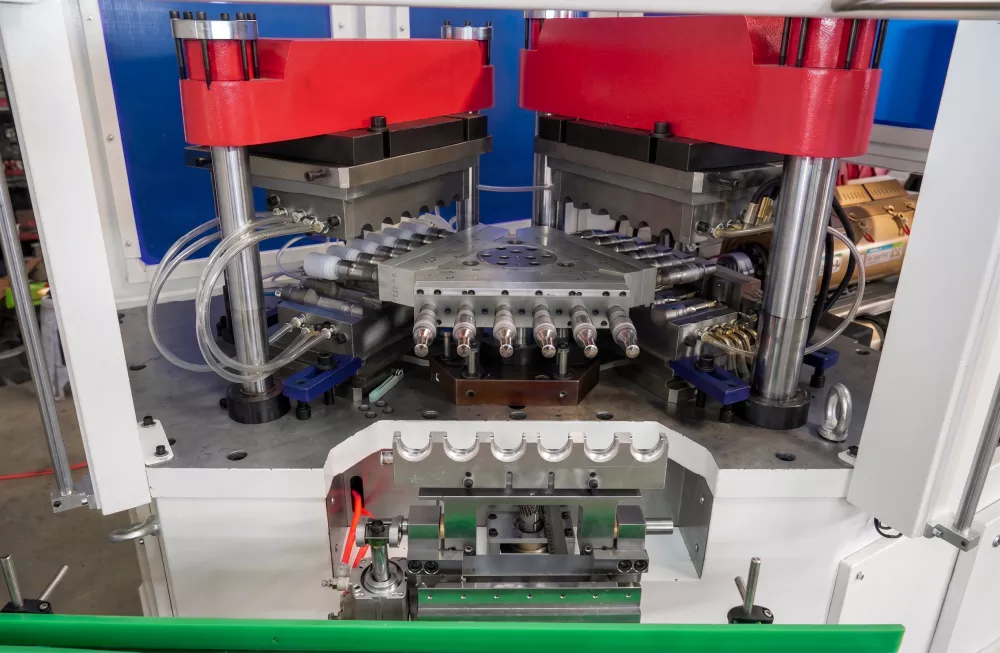
Şekil 1 — Üretimdeki IBM makinesi: Sistematik arıza teşhisi, arıza süresini ve hurda miktarını azaltır.
1. Arıza Teşhis Becerileri Neden Önemlidir?
IBM makineleri, tüm istasyonları eş zamanlı ve sıkı bir şekilde birbirine bağlı bir döngüde çalıştırır. Fırlatma istasyonunda görünen bir arıza, iki indeks adımı önceki enjeksiyon istasyonundan kaynaklanabilir. Sebep ile görünür etki arasındaki bu zaman gecikmesi, doğrusal üretim ekipmanlarına alışkın operatörler için IBM arıza gidermeyi sezgisel olmayan bir hale getirir. Bu nedenle, bir arıza-sebep-düzeltme zihinsel modeli oluşturmak, bir IBM teknisyeninin geliştirebileceği en değerli beceridir.
Herhangi bir parametre değişikliği yapmadan önce makineyi en az 5 tam döngü boyunca gözlemleyin ve her seferinde yalnızca bir parametreyi değiştirin. Birden fazla eş zamanlı ayarlama, temel nedenin belirlenmesini imkansız hale getirir. Daha fazla bilgi için web sitemizi ziyaret edin. IBM makine yelpazesi Mevcut makine tasarımlarının dahili teşhis sistemlerini nasıl içerdiğini görmek için.
2. Hata 1: Düzensiz Duvar Kalınlığı
Başlıca nedenler:
- Çekirdek çubuk salınımının 0,05 mm'yi aşması, eksantrik ön şekillendirme duvarına neden olur.
- Asimetrik kalıp soğutması — bir taraf daha hızlı katılaşıyor ve malzemeyi çekiyor.
- Üfleme istasyonunda ön şekillendirilmiş malzemenin sıcaklığındaki düzensizlik
- Aşınmış çekirdek çubuk yüzeyi, bölgesel sürtünmeye ve duvar incelmesine neden olur.
Düzeltici işlem: Çekirdek çubuğunun salınımını bir kadranlı ölçüm cihazıyla kontrol edin; toleransın üzerindeyse yeniden hizalayın veya değiştirin. Soğutma suyu akışını tüm kalıp devrelerinde ayrı ayrı akış ölçerler kullanarak dengeleyin. Sıcaklık asimetrisi termal kamera ile doğrulanırsa, şartlandırma istasyonu ısıtıcı bölgelerini ayrı ayrı ayarlayın.
3. Hata 2: Ürün yüzeyinde çapak veya pürüz
Başlıca nedenler:
- Sıkıştırma kuvveti belirtilen değerin altında — kalıp enjeksiyon basıncı altında kalkıyor
- Aşınmış veya hasar görmüş kalıp ayırma yüzeyi — boşluk eriyik malzemenin dışarı çıkmasına izin verir
- Makine düzgün hizalanmamış — baskı plakaları arasında eşit olmayan sıkıştırma
- Enjeksiyon basıncı, atış ağırlığına göre çok yüksek.
Düzeltici işlem: Sıkıştırma kuvvetini, makine veri sayfasına göre hidrolik basınç göstergesi kullanarak doğrulayın. Kesim yüzeylerini düz bir cetvel altında inceleyin; küçük yüksek noktaları düzeltin. Makineyi 0,5 mm/m hassasiyetle yeniden hizalayın. Enjeksiyon tutma basıncını 10% azaltın ve sıkıştırma kuvvetini incelemeden önce çapak oluşumunun azalıp azalmadığını gözlemleyin.
4. Hata 3: Kısa Kalıp / Eksik Ön Kalıp
Başlıca nedenler:
- Erime sıcaklığı çok düşük — reçine viskozitesi boşluğu doldurmak için çok yüksek
- Yetersiz çekim boyutu — vida ölçüm mesafesi çok kısa ayarlanmış.
- Sıcak yolluk ağzının tıkanması veya nozülde soğuk hava birikmesi
- İnce cidarlı ön şekillendirme geometrisi için enjeksiyon hızı çok düşük.
Düzeltici işlem: Namlu bölgesi sıcaklığını, malzeme için önerilen üst sınıra kadar 5 °C'lik artışlarla yükseltin. Atış boyutunu 5% artırın ve gözlemleyin. Soğuk bir parça şüphesi varsa, nozul ısıtıcı sıcaklığını 10 °C artırın ve geri emme işlemine 2 saniyelik bir gecikme ekleyin. Sıcak yolluk sürekliliğini termal kamera ile kontrol edin.
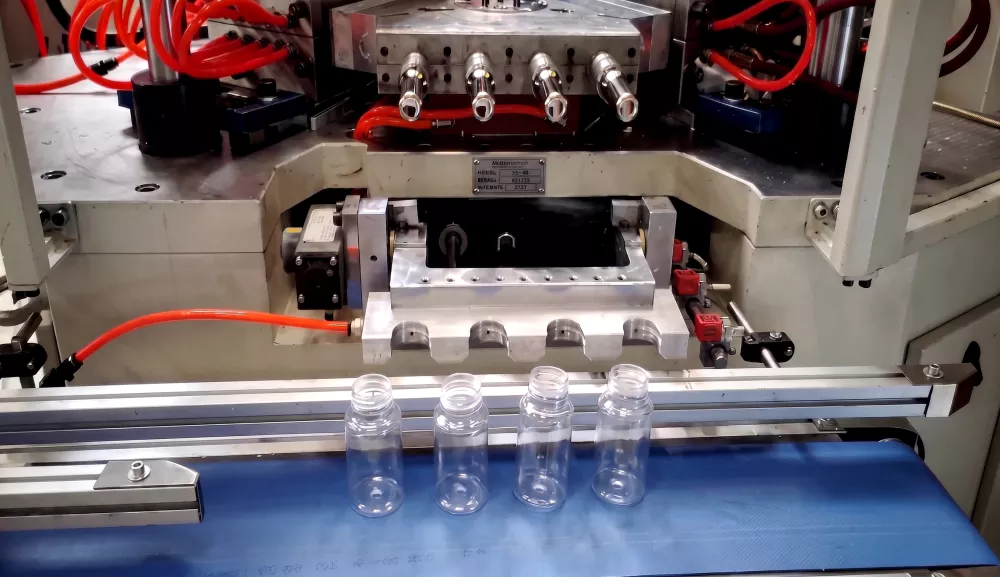
Şekil 2 — IBM üretim örneği: Yapılandırılmış arıza teşhisi, duvar varyasyonunun temel nedeninin soğutma dengesizliği olduğunu belirledi.
5. Hata 4: Yüzey Kusurları (Çökme İzleri, Akış Çizgileri, Kabarcıklar)
| Kusur | Muhtemel Sebep | Düzeltmek |
|---|---|---|
| Çökme izleri (çukurlar) | Yetersiz tutma basıncı veya soğutma | Tutma basıncını artırın; kalıbın soğuma süresini uzatın. |
| Akış çizgileri (kaynak izleri) | Düşük erime sıcaklığı, yavaş enjeksiyon | Erime sıcaklığını 5-10 °C artırın; enjeksiyon hızını artırın. |
| Gümüş çizgiler (yayılma) | Reçinedeki nem | Kuruma süresini uzatın; kurutucunun çiğlenme noktasının -30 °C'nin altında olduğundan emin olun. |
| Siyah benekler | Sıcak yollukta bozulan malzeme | Namlu tahliyesi; sıcak hava kanalı manifoldunun temizlenmesi |
| Yüzey pusluluğu | Kalıp sıcaklığı çok düşük | Kalıp sıcaklığını 5 °C artırın; soğutucu ayar noktasını kontrol edin. |
6. Arıza 5: Makine Üfleme Döngüsünü Tamamlayamıyor
Başlıca nedenler:
- Hava basıncı minimum eşik değerinin altına düştüğünde basınç şalteri alarm verir.
- Üfleme nozulu yuvasında sızıntı var — hava ön kalıbı atlayarak geçiyor, şişe şişmiyor.
- Üfleme valfi solenoidi arızalandı — hava dağıtım komutu yok
- Ön şekillendirme sıcaklığı çok düşük; malzeme şişirilemiyor, bu da aşırı şişirme basıncı talebine neden oluyor.
Düzeltici işlem: Manuel üfleme modundayken üfleme devresi manifoldundaki besleme havası basıncını kontrol edin. Meme yuvasındaki aşınmayı inceleyin ve sızdırmazlık yüzeyi hasarlıysa değiştirin. Solenoid valfinin çalışmasını, bobin ve voltaj sinyal hattında bir multimetre ile test edin. Namlu ve şartlandırma istasyonu kontrolleri normal ise, ön şekillendirme sıcaklığını 5 °C artırın.
7. Arıza 6: Kalıp Düzgün Kapanmıyor
Kalıbın tam kapanmaması, makine güvenlik kilidini tetikler ve enjeksiyonun gerçekleşmesini engeller. İnsan-makine arayüzü (HMI) genellikle "kalıp koruma" veya "sıkıştırma hatası" alarmı gösterir.
Teşhis sırası:
- Manuel moda geçin ve kalıbın yavaşça kapanmasını gözlemleyin; herhangi bir tereddüt olup olmadığına dikkat edin.
- Ayırma yüzeylerini kirlenme, köşelerde birikmiş plastik artıkları veya önceki döngüden kalma şişe parçaları açısından inceleyin.
- Düşük basınç kalıp koruma süresi ayarını kontrol edin; çok kısa ise, kalıp tam kapanma pozisyonuna ulaşmadan önce makine alarm verir.
- Sıkıştırma silindirindeki hidrolik basıncı kontrol edin; düşük basınç yağ kaçağı veya pompa aşınması anlamına gelir.
- Bağlantı çubuğu somunlarının gevşek olup olmadığını kontrol edin; gevşek bir bağlantı çubuğu, baskı tablasının paralelliğini değiştirir ve düzgün kapanmayı engeller.
8. Arıza 7: Hidrolik Sistem Basınç Kaybı
Sık görülen nedenler ve kontroller:
- İç conta aşınması — Silindirlerde piston contalarından sızıntı var; silindir kolunda yağ sızıntısı olup olmadığını kontrol edin.
- Hidrolik pompa aşınması — Hacimsel verimlilik düşer; pompa çıkış akış hızını teknik özelliklere göre ölçün.
- Tahliye vanası yanlış ayarlanmış veya aşınmış — Basınç, silindirlere değil, tahliye vanasına doğru boşalır; çıkışı kısa süreliğine kapatarak test edin.
- Petrol kirliliği — Su girişi veya metal parçacıkları pompa ve vana performansını düşürür; analiz için yağ örneği alın.
Düzeltici işlem: Teşhise bağlı olarak silindir contalarını veya pompayı değiştirin. Kirlenmişse hidrolik yağı değiştirin. Yağ sıcaklığı yüksekse yağ soğutucusunu temizleyin. Tahliye valfi ayarını artırarak makine basınç limitlerini aşmayın; bu, asıl nedeni gizler ve aşınmayı hızlandırır.
9. Arıza 8: Sıcaklık Kontrolü Kararsızlığı
Ayarlanan değerin ±5 °C'den fazla etrafında salınım gösteren namlu bölgesi sıcaklıkları, tutarsız erime viskozitesine ve çevrimden çevrime ağırlık değişimine neden olur. Bu, yaşlanan makinelerde hurda oranının kademeli olarak artmasının en yaygın nedenlerinden biridir.
| Bileşen | Arıza Modu | Test Yöntemi | Değişim Aralığı |
|---|---|---|---|
| Termokupl | Sürüklenme, açık devre | Direnç kontrolü, kalibre edilmiş referansla karşılaştırın. | 2 yıl veya alarm durumunda |
| Isıtıcı bant | Açık devre, kısmi arıza | Her ısıtıcı bacağında akım kelepçesi | 3-5 yıl |
| PID kontrol modülü | Çıkış doygunluğu, avlanma | Çalışır durumda olduğu bilinen bir modülle değiştirin. | Arızalı |
| SSR (katı hal rölesi) | Açık veya Kapalı Kaldı | Çıkış terminallerinde voltaj kontrolü | Arızalı |
10. Arızaları Azaltmak İçin Önleyici Bakım Programı
Günlük
- Yağ seviyesini ve sıcaklığını kontrol edin.
- Soğutma suyu akışını doğrulayın.
- Kalıp ayırma yüzeylerini inceleyin.
- Döngü süresini ve atış ağırlığını kaydedin.
Haftalık
- Rot kolu dişlerini yağlayın.
- Temiz hava filtresi elemanları
- Hidrolik hortumlarda aşınma olup olmadığını kontrol edin.
- Termokupl referansını kalibre edin.
Aylık
- Yağ analizi numunesi
- Karot çubuğunun yüzey durumunu inceleyin.
- Rot kolu somununun torkunu kontrol edin.
- Emniyet kilitleme fonksiyonunu doğrulayın.
Yıllık
- Hidrolik yağın komple değişimi
- Tüm varil termokupllarını değiştirin.
- Hidrolik pompa revizyonu
- Enjektör ünitesini yeniden kalibre edin.
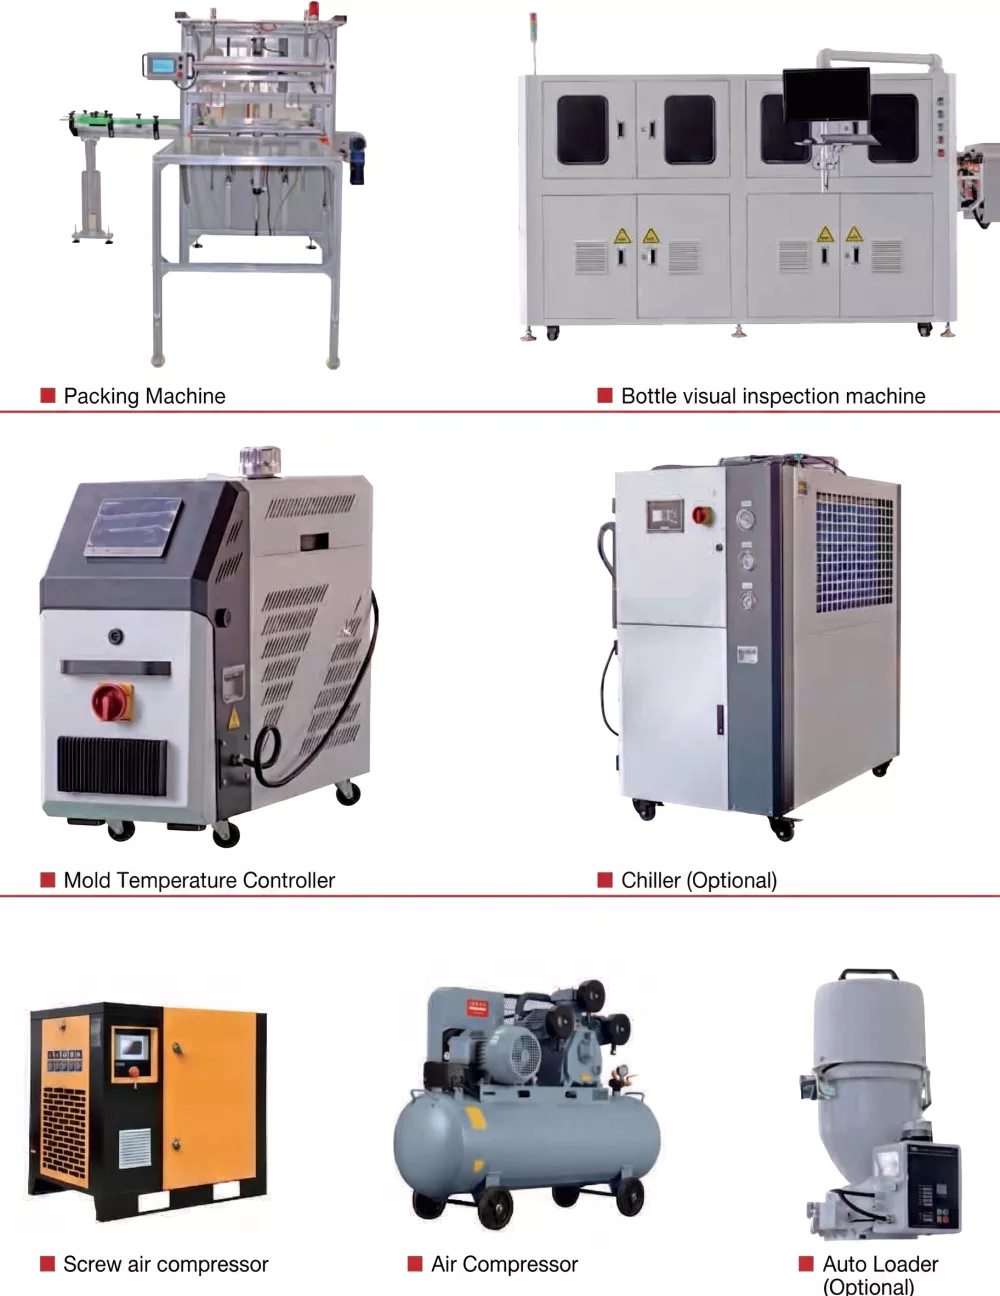
Şekil 3 — IBM'in hatasız üretiminde yardımcı ekipman bakımı, makine bakımı kadar önemlidir.
11. Sıkça Sorulan Sorular
IBM şişelerinde duvar kalınlığının düzensiz olmasına ne sebep olur?
Duvar kalınlığındaki eşitsizlik en sık olarak kalıp çubuğunun yanlış hizalanmasından, asimetrik kalıp soğutmasından veya tutarsız ön şekillendirme sıcaklık dağılımından kaynaklanır. Öncelikle bir kadranlı ölçüm cihazı kullanarak kalıp çubuğunun salınımını kontrol edin.
IBM markalı bilgisayarım neden yüzeyinde kabarcıklar olan şişeler üretiyor?
Şişe duvarındaki kabarcıklar reçinede nem olduğunu gösterir. Yeniden çalıştırmadan önce malzeme kuruma koşullarını -özellikle kuruma süresi, sıcaklık ve kurutucu çiğlenme noktası- doğrulayın.
IBM şişelerinde flaş bellek oluşumuna ne sebep olur?
Kalıp ayırma çizgisindeki çapak, yetersiz sıkıştırma kuvvetinden, aşınmış kalıp ayırma yüzeylerinden veya makine seviyeleme hatasından kaynaklanır. Sıkıştırma basıncını kontrol edin, kalıp ayırma yüzeylerini inceleyin ve makineyi yeniden seviyeleyin.
IBM makinelerinin hidrolik yağı ne sıklıkla değiştirilmelidir?
Hidrolik yağ her 6 ayda bir test edilmeli ve 2.000-3.000 çalışma saatinden sonra veya yılda bir, hangisi önce gelirse, değiştirilmelidir.
IBM makinelerinde sıcaklık kontrolü kararsızlığına ne sebep olur?
Varil bölgesindeki dengesiz sıcaklıklar genellikle arızalı termokupllardan, arızalı ısıtıcı bantlarından veya PID kontrol cihazı arızasından kaynaklanır. En sık arızalanan nokta termokupllar olduğu için öncelikle termokuplları değiştirin.
Şişirme kalıbı neden tam olarak kapanmıyor?
Kalıbın tam kapanmaması, eğimli bir baskı tablasından, ayırma yüzeylerinde yabancı madde bulunmasından, yanlış düşük basınçlı kalıp koruma ayarından veya belirtilen değerin altında hidrolik basınçtan kaynaklanabilir. Öncelikle ayırma yüzeylerini inceleyin ve temizleyin, ardından hidrolik basıncı kontrol edin.
IBM üretim hattımdaki hurda oranını nasıl düşürebilirim?
En önemli üç etkene odaklanın: malzeme kurutma, kalıp bakımı (aşınmaya bağlı çapak) ve proses parametre kararlılığı. Yapılandırılmış bir SPC programı, belirli ürününüz için baskın kaynağı ortaya çıkaracaktır.
12. Sonuç
IBM makinelerindeki arızaların neredeyse her zaman belirlenebilir temel nedenleri vardır. Arıza sürelerini en aza indiren teknisyenler, yapılandırılmış bir teşhis dizisini izleyenlerdir; her seferinde bir değişiklik yaparak, arızaları her zaman görüntüleme istasyonundan ziyade kaynak istasyonuna kadar takip ederler. Arıza giderme becerilerini titiz bir önleyici bakım programıyla birleştirirseniz, planlanmamış duruşların büyük çoğunluğu üretim kayıtlarınızdan kaybolacaktır.
Makineye özel sorun giderme desteği veya yedek parça talepleri için, Teknik servis ekibimizle iletişime geçin.Sitemizi inceleyin. IBM makine yelpazesi Entegre teşhis HMI sistemlerine sahip modeller için.


