انجکشن بلو مولڈنگ مشینیں
ایچ ڈی پی ای، پی پی، پی ایس، پی سی ٹی جی اور ایوا میں زیرو فلیش، زیرو ویسٹ بوتل کی پیداوار — فارماسیوٹیکل شیشیوں سے لے کر روزانہ کیمیکل کنٹینرز تک۔ کلیمپنگ فورس 20–30% مارکیٹ کی اوسط سے زیادہ۔ 400 KN سے 1,350 KN تک کے پانچ ماڈل۔
کلیمپنگ فورس کے ذریعہ انجیکشن بلو مولڈنگ مشینیں - چھوٹے حجم سے زیادہ سے زیادہ آؤٹ پٹ تک
اپنے ٹارگٹ بوتل کے حجم، مطلوبہ گہا کی گنتی اور ماہانہ پیداوار کے حجم کے مطابق منتخب کریں۔ تمام ماڈلز HDPE، LDPE، PP، PS، PCTG اور EVA چلاتے ہیں اور CE سرٹیفیکیشن رکھتے ہیں۔ اس بات کا یقین نہیں ہے کہ کون سا درجہ آپ کی درخواست کے مطابق ہے؟ ہماری انجینئرنگ ٹیم سے رابطہ کریں۔ آپ کی بوتل ڈرائنگ اور آؤٹ پٹ ہدف کے ساتھ۔
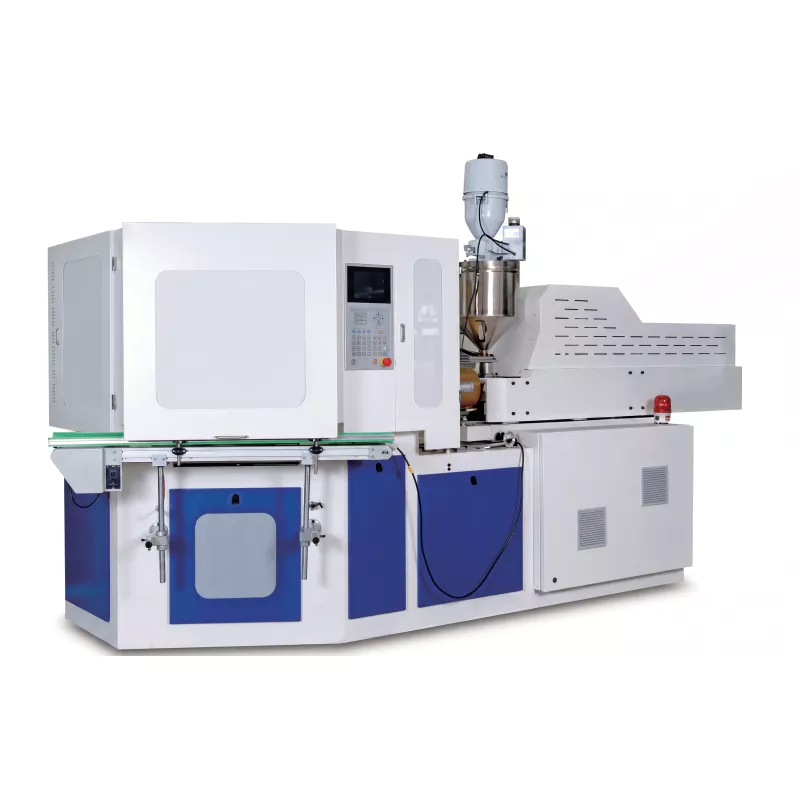
انٹری لیول انجکشن بلو مولڈنگ مشین
دواسازی کی شیشیوں، کاسمیٹک فلیکنز، ہیلتھ سپلیمنٹ کیپسول کی بوتلوں اور لیبارٹری کنٹینرز کے لیے کمپیکٹ یورپی 3-اسٹیشن IBM۔ ابتدائی پروڈکشن لائنوں کے لیے مثالی، کنٹریکٹ پیکرز جو ایک سے زیادہ چھوٹے والیوم والے SKUs کا انتظام کرتے ہیں، اور R&D کی توثیق چلاتے ہیں۔
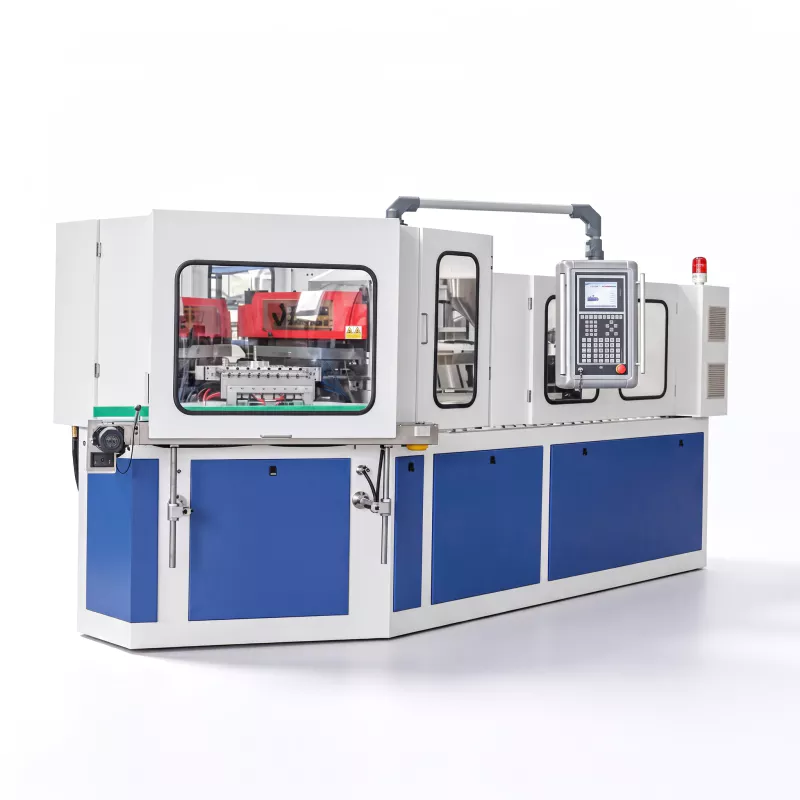
مڈ رینج انجکشن بلو مولڈنگ مشین
دواسازی کی ثانوی پیکیجنگ، پریمیم کاسمیٹک بوتلوں اور روزانہ کیمیکل کنٹینر لائنوں کے لیے متوازن پلیٹ فارم۔ ایک ہی مشین سے متعدد پروڈکٹ فیملیز کو ہینڈل کرنے والے کنٹریکٹ پیکرز کے لیے موزوں، اسی صفر-فلیش آؤٹ پٹ کوالٹی کے ساتھ، داخلے کے درجے سے زیادہ گہا کی گنتی اور بڑا پلیٹن۔
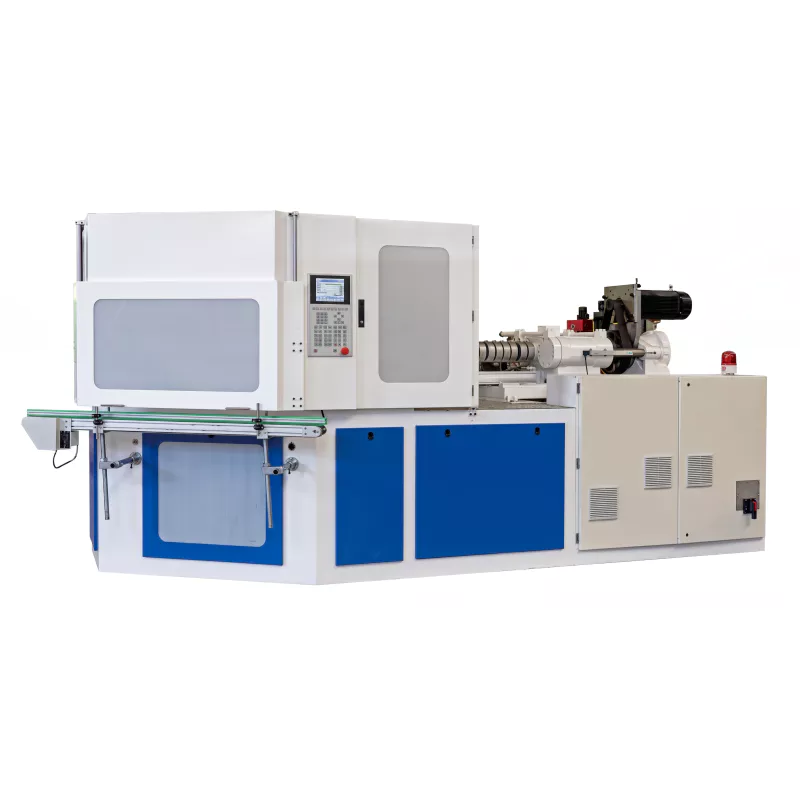
معیاری ہائی آؤٹ پٹ انجکشن بلو مولڈنگ مشین
روزانہ کیمیکل بڑے پیمانے پر پیداوار، فارماسیوٹیکل بیچ کی سہولیات اور فوڈ پیکیجنگ آپریشنز کے لیے ورک ہارس پلیٹ فارم۔ دوہری 18.5+18.5 KW موٹرز مستقل 3 شفٹ آؤٹ پٹ کے لیے آزاد سرکٹس میں بوجھ تقسیم کرتی ہیں۔ اعلی صحت سے متعلق زاویہ تقسیم کرنے والا اور ہائیڈرولک ڈبل سسٹم دونوں معیاری ہیں۔
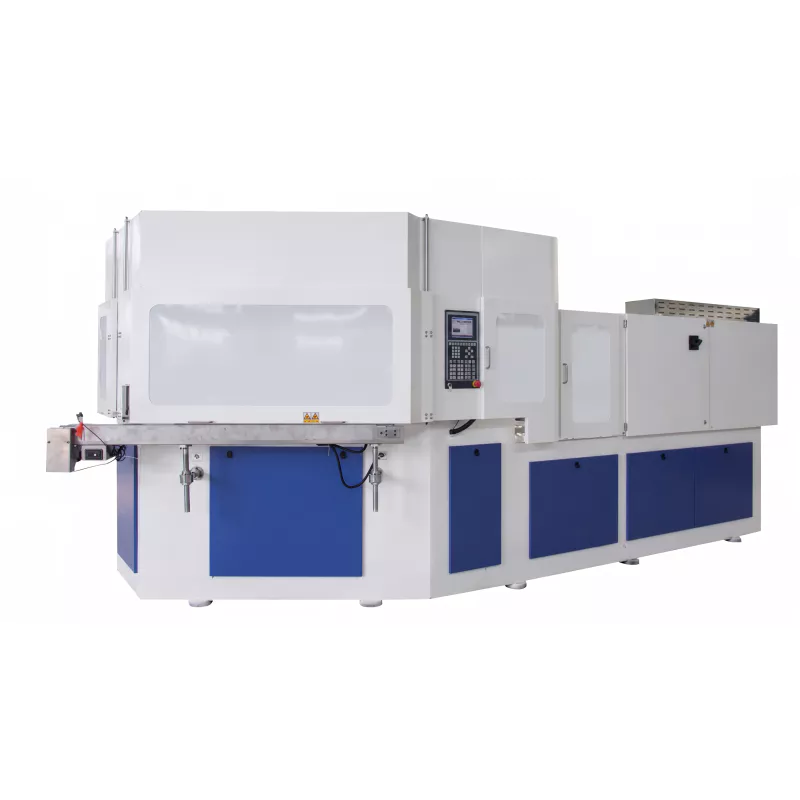
اعلیٰ صلاحیت والی انجکشن بلو مولڈنگ مشین
مقصد سے بنایا گیا آپریشنز کے لیے جہاں 800 KN ٹائر کی 12 کیویٹی کی چھت ناکافی ہے۔ دوہری 22+22 KW موٹرز، 1,100 KN انجیکشن کلیمپنگ اور 1,100x460 ملی میٹر پلیٹین 100 ملی لیٹر پر 14 گہاوں اور 10 ملی لیٹر پر 24 گہاوں تک سپورٹ کرتا ہے۔ FMCG روزانہ کیمیکل پروڈیوسرز کے لیے موزوں ہے جو ماہانہ 3-5 ملین یونٹس اور فارماسیوٹیکل ملٹی فارمیٹ کنٹریکٹ لائنوں کو نشانہ بناتے ہیں۔
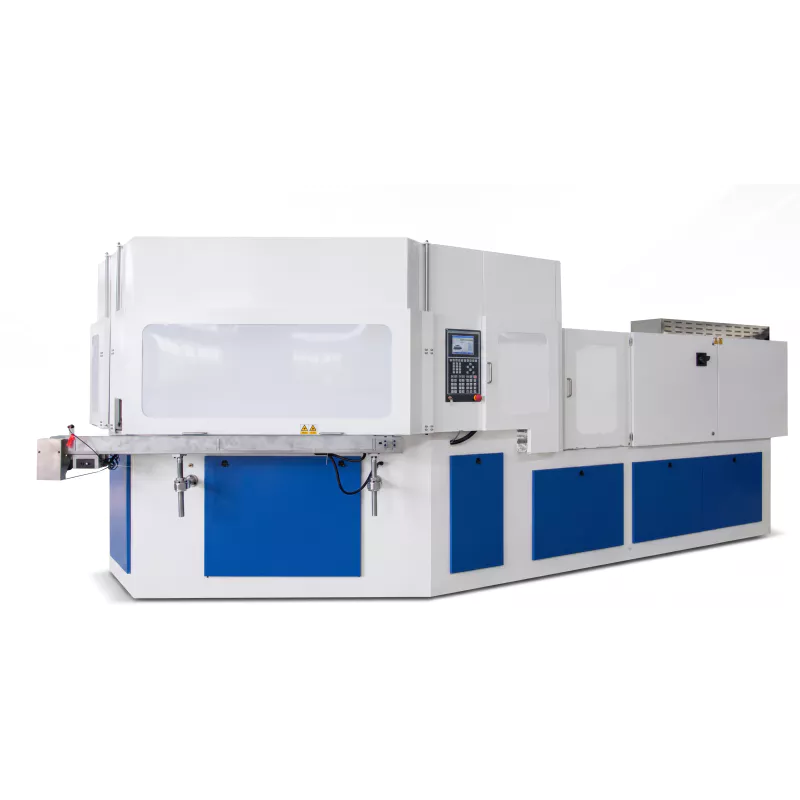
فلیگ شپ انجیکشن بلو مولڈنگ مشین — زیادہ سے زیادہ آؤٹ پٹ
دوہری 37+37 کلو واٹ موٹرز، 1,350 KN انجیکشن کلیمپنگ، 650 جی شاٹ وزن کے ساتھ 70 ملی میٹر سکرو، اور ایک 1,300x500 ملی میٹر پلیٹین - رینج میں سب سے زیادہ چوڑا - 10 ملی لیٹر پر 30 گہاوں اور 10 ملی لیٹر پر 18 کیوٹیز فراہم کرتا ہے۔ ہر موٹر اپنی تھرمل چھت کے تقریباً 60–70% پر ریٹیڈ آؤٹ پٹ پر کام کرتی ہے، بغیر ڈیریٹنگ کے 24 گھنٹے، 7 دن کی مسلسل پیداوار کے لیے درکار ہیڈ روم فراہم کرتی ہے۔ آپریشن کے لیے مشین جہاں فی بوتل لاگت اور سنگل لائن آؤٹ پٹ دونوں غیر گفت و شنید ہیں۔
مکمل رینج کا موازنہ — EP-ZQ سیریز
تمام ماڈلز ایک ہی 3-اسٹیشن روٹری IBM عمل اور CE سرٹیفیکیشن کا اشتراک کرتے ہیں۔ تفریق کرنے والے کلیمپنگ فورس، پلیٹن کا سائز، گہا کی گنتی، موٹر کنفیگریشن اور ہائیڈرولک سسٹم ہیں۔ یقین نہیں ہے کہ آپ کی درخواست میں کون سا فٹ بیٹھتا ہے؟ ہماری انجینئرنگ ٹیم سے رابطہ کریں۔ آپ کی بوتل ڈرائنگ اور آؤٹ پٹ ہدف کے ساتھ۔
| تفصیلات | EP-ZQ40 | EP-ZQ60 | EP-ZQ80 | EP-ZQ110 | EP-ZQ135 |
|---|---|---|---|---|---|
| سکرو قطر | 40/45 ملی میٹر | 45/50 ملی میٹر | 55 ملی میٹر | 65 ملی میٹر | 70 ملی میٹر |
| انجکشن کا وزن | 190-260 گرام | 260–383 گرام | 466 گرام | 540 گرام | 650 گرام |
| انج۔ کلیمپنگ فورس | 400 KN | 600 KN | 800 KN | 1,100 KN | 1,350 KN |
| بلو کلیمپنگ فورس | 60 KN | 100 KN | 120 KN | 150 KN | 200 KN |
| زیادہ سے زیادہ پلیٹن سائز | 480x340 ملی میٹر | 600x390 ملی میٹر | 800x400 ملی میٹر | 1,100x460 ملی میٹر | 1,300x500 ملی میٹر |
| گہا @ 10 ملی لیٹر | 9 | 14 | 20 | 24 | 30 |
| گہا @ 100 ملی لیٹر | 4 | 8 | 12 | 14 | 18 |
| گہا @ 1,000 ملی لیٹر | 1 | 2 | 3–4 | 6 | 8 |
| موٹر کنفیگریشن | 11 کلو واٹ | 18.5/22 کلو واٹ | 18.5+18.5 KW | 22+22 KW | 37+37 KW |
| کل پاور | 20 کلو واٹ | 37 کلو واٹ | 55 کلو واٹ | 80 کلو واٹ | 95 کلو واٹ |
| ہائیڈرولک ڈبل سسٹم | - | - | معیاری | معیاری | معیاری |
| خشک سائیکل کا وقت | 3.5 سیکنڈ | 4 سیکنڈ | 4 سیکنڈ | 4 سیکنڈ | 4 سیکنڈ |
| مشین کا وزن | 3.8 ٹی | 5 ٹی | 10 ٹی | 15 ٹی | 18 ٹی |
| بوتل کے حجم کی حد | 1-1,500 ملی لیٹر | 1-2,000 ملی لیٹر | 1-2,000 ملی لیٹر | 1-2,000 ملی لیٹر | 1-2,000 ملی لیٹر |
گہا کی تعداد حوالہ اقدار ہیں۔ اصل اعداد و شمار بوتل کی جیومیٹری، گردن کی تکمیل اور مولڈ ڈیزائن پر منحصر ہوتے ہیں۔
اپنی موجودہ IBM مشین کو تبدیل کریں - براہ راست ماڈل کے مساوی
ہر EP-ZQ ماڈل ایک ہی کلیمپنگ فورس ٹائر پر مساوی Jomar، SUMA، Uniloy اور BLOMA مشین کا براہ راست متبادل ہے۔ خریدار EP-ZQ پلیٹ فارم پر منتقل ہو سکتے ہیں اور دوبارہ ٹولنگ لاگت کے بغیر اپنے موجودہ سانچوں کو چلانا جاری رکھ سکتے ہیں۔ آرڈر کرنے سے پہلے مولڈ کی مطابقت کی تصدیق کے لیے ہماری انجینئرنگ ٹیم سے رابطہ کریں۔
| EP-ZQ (کبھی طاقت) |
کلیمپنگ زبردستی |
جومر | سوما | یونیلوئے | بلوما |
|---|---|---|---|---|---|
| EP-ZQ40 | 400 KN | آئی بی ایم 40 | 40iB | UIB70 | آئی بی ایم 45 |
| EP-ZQ60 | 600 KN | آئی بی ایم 65 | 65iB | UIB90 | آئی بی ایم 50 |
| EP-ZQ80 | 800 KN | IBM85S | 85iB | UIB120 | آئی بی ایم 85 |
| EP-ZQ110 | 1,100 KN | آئی بی ایم 135 | 135iB | UIB150 | آئی بی ایم 135 |
| EP-ZQ135 | 1,350 KN | آئی بی ایم 175 | 175iB | UIB180 | - |
اپنے موجودہ سانچوں کا استعمال کریں۔
Jomar، SUMA، Uniloy یا BLOMA سے اپ گریڈ کرنے والے خریدار EP-ZQ پلیٹ فارم پر موجودہ انجکشن اور بلو مولڈ چلانا جاری رکھ سکتے ہیں۔
کم حصولی لاگت
EP-ZQ مشینیں بغیر تقسیم کار مارجن کے براہ راست فیکٹری میں فروخت کی جاتی ہیں۔ ہر کلیمپنگ فورس ٹائر پر مساوی یا اعلی تصریحات — کافی حد تک کم حصولی لاگت پر۔
انجکشن بلو مولڈنگ کا عمل - تین اسٹیشن، ایک مسلسل سائیکل
انجکشن بلو مولڈنگ ایک بند لوپ 3-اسٹیشن روٹری عمل ہے۔ ایکسٹروشن بلو مولڈنگ کے برعکس — جو 20–40% ایج سکریپ تیار کرتا ہے اور گیٹ تراشنے کی ضرورت ہوتی ہے — IBM کوئی فلیش پیدا نہیں کرتا اور نہ ہی کوئی فضلہ۔ بوتل کی گردن انجیکشن اسٹیشن پر حتمی رواداری کے لیے بنتی ہے اور اسے دوبارہ کبھی نہیں چھوایا جاتا ہے، جس سے یہ فارماسیوٹیکل، کاسمیٹک اور درست پیکیجنگ ایپلی کیشنز کے لیے ترجیحی عمل ہے۔
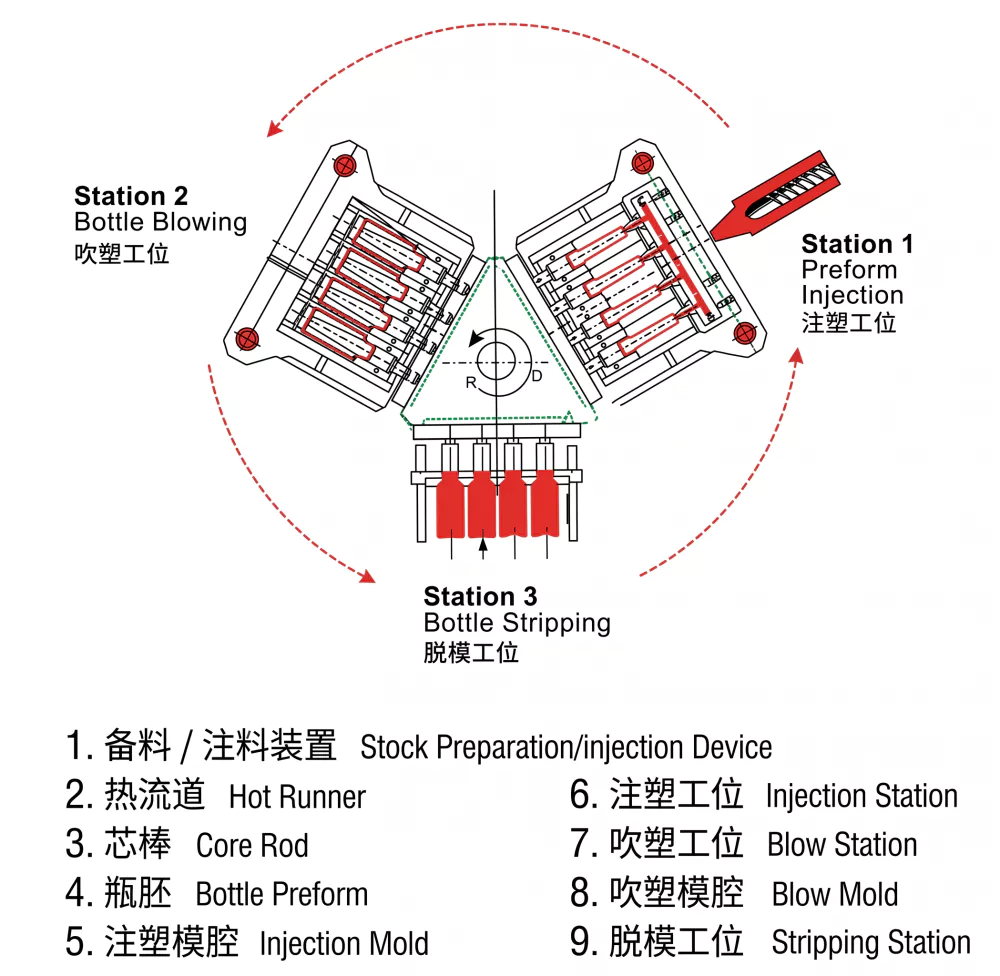
پریفارم انجیکشن
پلاسٹک پگھلنے کو کنٹرول شدہ دباؤ کے تحت کور پن کے ارد گرد گہا میں داخل کیا جاتا ہے۔ بوتل کی گردن - جس میں دھاگے کی شکل، ختم کی اونچائی اور بور کا قطر شامل ہے - کو اس اسٹیشن پر حتمی بندش کے ساتھ مطابقت پذیری کے لیے طول دیا گیا ہے۔ ثانوی مشینی یا تراشنے کی کبھی ضرورت نہیں ہے۔ مولڈ کھلنے کے بعد، کور پن 120 ڈگری کو اسٹیشن 2 پر انڈیکس کرتا ہے۔
بوتل کی توسیع
بلو مولڈ گرم پریفارم کے گرد بند ہو جاتا ہے۔ 0.7–1.2 ایم پی اے پر کمپریسڈ ہوا درست مشینی گہا کی دیوار کے خلاف پرفارم کو باہر کی طرف پھیلاتی ہے۔ بلو کلیمپنگ فورس مولڈ کو توسیع اور ٹھنڈک کے دوران بند رکھتی ہے۔ ہر جوف کی ہر بوتل بالکل اسی سٹیل کی سطح سے رابطہ کرتی ہے — دیوار کی موٹائی کا تغیر عام طور پر 10% سے نیچے ہوتا ہے۔
بوتل نکالنا
مکمل، مکمل طور پر ٹھنڈی بوتلیں خود بخود کولڈ راڈز سے چھین کر ڈسچارج بیلٹ پر یا براہ راست نیچے کی فلنگ لائن میں پہنچا دی جاتی ہیں۔ تینوں اسٹیشن بیک وقت کام کرتے ہیں — انجیکشن، بلو اور سٹرپ ہر دور کے متوازی طور پر ہوتا ہے — اس لیے مشین مکمل ہونے کے درمیان وقت کے بغیر مسلسل اپنی مکمل گہا پیدا کرتی ہے۔
ساختی فوائد جو ہماری مشینوں میں فرق کرتے ہیں۔
انجیکشن بلو مولڈنگ رینج میں ہر مشین میں چار آرکیٹیکچرل فیچرز کا اشتراک ہوتا ہے جو کہ برابر کلیمپنگ ٹنیج پر مسابقتی پلیٹ فارمز کے مقابلے میں پیمائش کے لحاظ سے بہتر آؤٹ پٹ مستقل مزاجی اور کم آپریٹنگ لاگت فراہم کرتی ہے۔
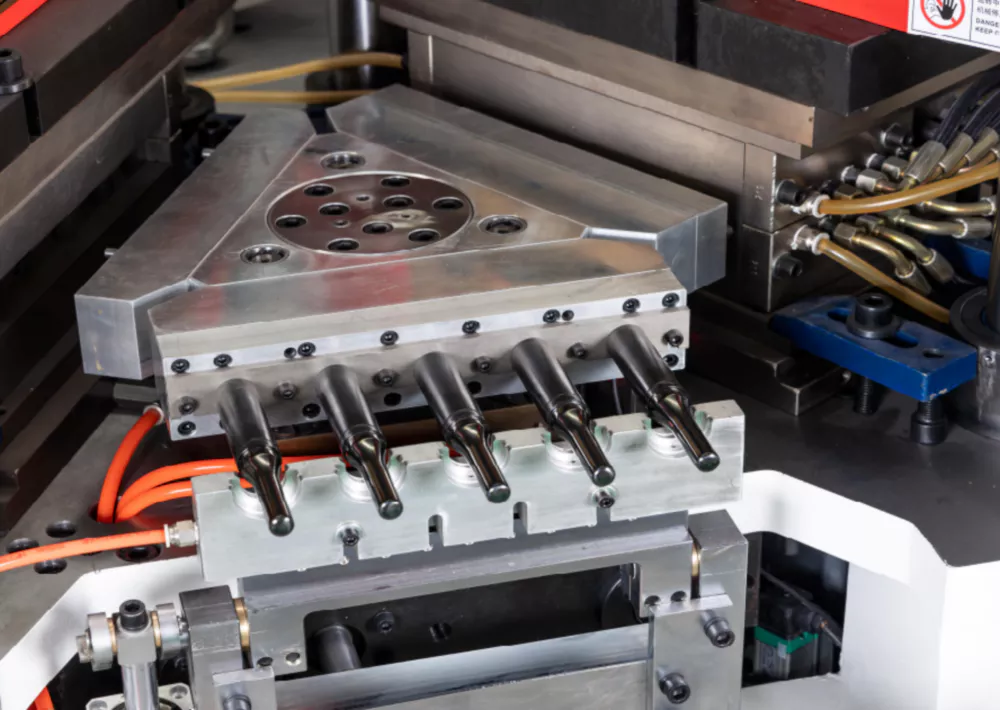
مکمل یورپی طرز کا ڈھانچہ — 20–30% مضبوط کلیمپنگ
مکمل یوروپی ڈھانچہ انجیکشن کلیمپنگ فورس 20–30% فراہم کرتا ہے جو ہر ٹننج درجے پر چینی مارکیٹ کی اوسط سے زیادہ ہے۔ اس سختی کے فائدہ کا مطلب ہے ہائی ویسکوسیٹی ایچ ڈی پی ای اور پی پی پر زیادہ سے زیادہ کیویٹی گنتی پر فلیش فری آؤٹ پٹ، کم ہونے والی علیحدگی کی سطح کے تناؤ کی وجہ سے طویل مولڈ لائف، اور آپریٹر ایڈجسٹمنٹ کے بغیر ہر پروڈکشن شفٹ میں گردن کے طول و عرض۔
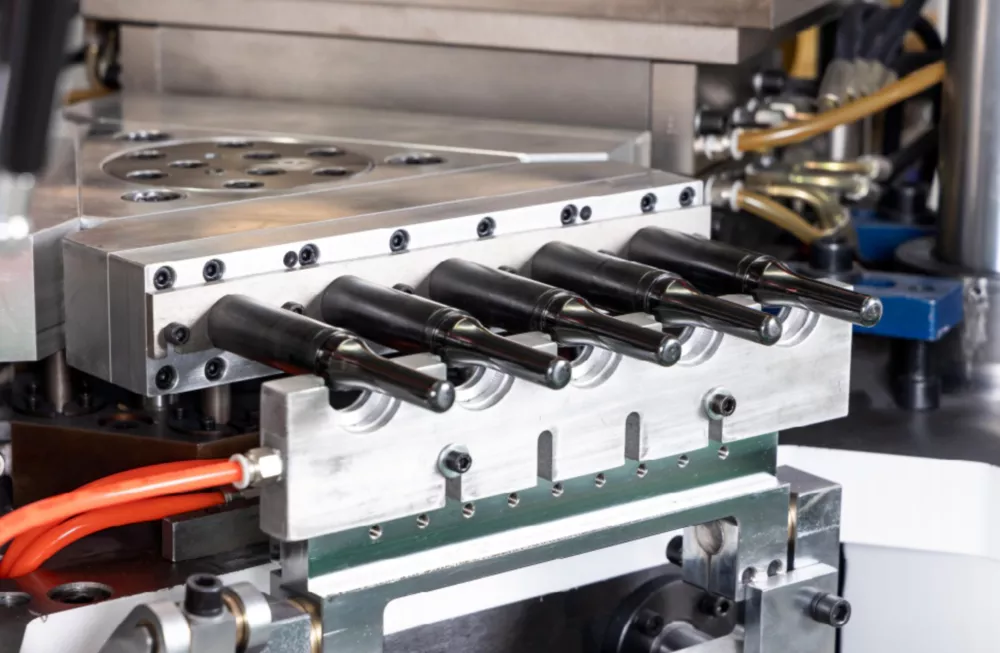
پریشرائزڈ کلیمپنگ آرکیٹیکچر — 10–20% لوئر انرجی
کلیمپنگ سسٹم میں بوسٹر سلنڈر مولڈ اوپن/کلوز اسٹروک میں حصہ نہیں لیتا ہے۔ یہ صرف کلیمپنگ ہولڈ مرحلے کے دوران متحرک ہوتا ہے - کل سائیکل کے وقت کا ایک حصہ۔ یہ واحد آرکیٹیکچرل فیصلہ روایتی ڈیزائن کے مقابلے میں مشین کی توانائی کی کل کھپت کو 10–20% تک کم کرتا ہے جہاں بوسٹر ہر کھلی/بند حرکت کو چلاتا ہے، مستقل پیداواری نظام الاوقات پر ماہانہ یوٹیلیٹی لاگت کو کافی حد تک کم کرتا ہے۔
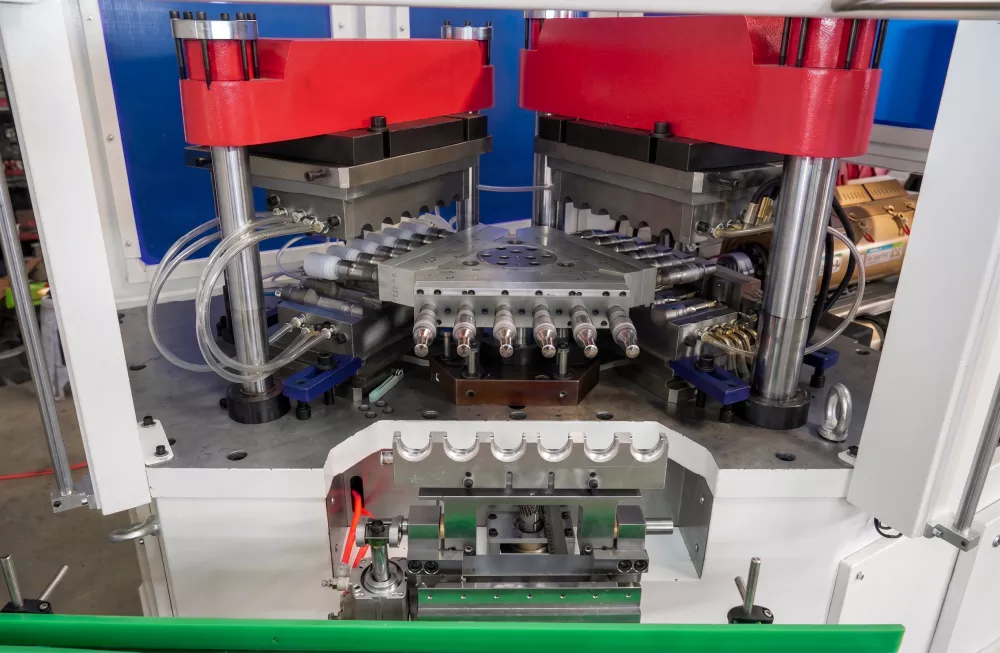
معیاری ہائی پریسجن اینگل ڈیوائیڈر — سرو روٹری انڈیکسنگ
سروو روٹری انڈیکسنگ کے لیے ایک اعلی درستگی والا زاویہ تقسیم رینج میں ہر مشین پر معیاری ہے - اختیاری اپ گریڈ نہیں۔ ڈیوائیڈر روٹری ٹیبل لفٹ کے ساتھ ایک ساتھ مولڈ کو اوپن/کلز کر کے سنکرونائز کرتا ہے، جس سے سلسلہ وار ڈیڈ ٹائم ختم ہو جاتا ہے جسے چین ڈرائیو سسٹم متعارف کراتے ہیں۔ یہ متوازی حرکت 4 سیکنڈ کے خشک سائیکل کو مکمل کیویٹی بوجھ پر مسلسل فراہم کرتی ہے بغیر زیادہ موٹر سپیڈ یا روٹری بیرنگ پر پہننے کی ضرورت کے۔
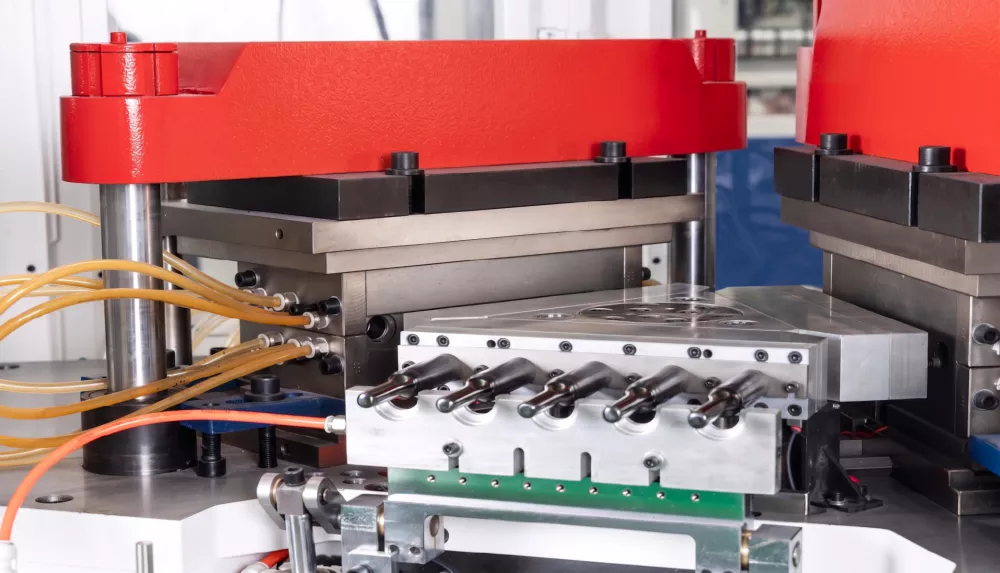
ہائیڈرولک ڈبل سسٹم — ZQ80 اوپر کی طرف سے معیاری
ZQ80 ماڈل سے اوپر کی طرف، ہائیڈرولک ڈبل سسٹم معیاری سامان کے طور پر بھیجتا ہے۔ یہ انجیکشن سائیڈ اور بلو سٹیشن ہائیڈرولک سرکٹس کو الگ کر دیتا ہے تاکہ بلو سٹیشن پر کلیمپنگ پریشر میں کمی نہ آئے جب انجیکشن سائیڈ ڈیمانڈ بیک وقت عروج پر ہوتی ہے — ناکامی کا موڈ جو ہائی کیویٹی، ہائی وسکوسیٹی HDPE ٹولنگ چلانے والی سنگل سرکٹ مشینوں پر انٹر کیوٹی وزن میں تبدیلی کا سبب بنتا ہے۔
IBM بمقابلہ ISBM بمقابلہ EBM - صحیح عمل کا انتخاب
تین بلو مولڈنگ کے عمل مختلف رال فیملیز، بوتل جیومیٹریز اور حجم کی ضروریات کو پورا کرتے ہیں۔ یہ 11 جہتی موازنہ فیصلہ کے کلیدی معیار کا احاطہ کرتا ہے۔ اگر آپ کے کنٹینر کو پی ای ٹی یا پی ای ٹی جی کی ضرورت ہے تو ہماری دریافت کریں۔ ایک قدمی ISBM مشین رینج.
- وزن میں تقریباً تغیر۔ 1% - سب سے زیادہ مستقل
- یکساں دیوار کی موٹائی، مسلسل بھرنا
- کوئی فلیش، کوئی گیٹ تراشنے کی ضرورت نہیں ہے۔
- فلنگ لائن کے استحکام کے لیے بہترین نیچے کا محدب
- صفر سکریپ - کوئی کنارے فضلہ نہیں
- دیوار کی موٹائی عمل میں سایڈست نہیں ہے۔
- درجہ حرارت غیر حساس عمل
- اعلی گہا کی گنتی - 10 ملی لیٹر پر 30 تک
- لمبی مولڈ لائف، کمپیکٹ مشین فٹ پرنٹ
- گردن 100% انجیکشن مولڈ میں بند ہونے کے لئے سیل کر دیا گیا۔
- اوول پروفائل بوتلیں ڈھلنے کے لیے زیادہ پیچیدہ ہیں۔
- وزن میں تقریباً تغیر۔ 1% + biaxial اسٹریچ
- یکساں دیوار بذریعہ biaxial اسٹریچ واقفیت
- کوئی فلیش، کوئی سپرو
- اسٹریچ کے ذریعے اعلیٰ بنیاد کی طاقت
- زیرو سکریپ
- Biaxial پتلی اونچی طاقت والی دیواروں کو قابل بناتا ہے۔
- مہربند، درجہ حرارت مستحکم عمل
- کم جوف بمقابلہ IBM ایک ہی حجم میں
- ASB/AOKI مولڈ مطابقت - لمبی زندگی
- PET/PETG/PC/Tritan — وسیع رال رینج
- اوول اور غیر متناسب پروفائلز کی حمایت کی
- وزن میں تقریباً تغیر۔ 3% - کم سے کم مستقل
- بوتل کے جسم میں دیوار 10–20% مختلف ہوتی ہے۔
- فلیش اور پنچ آف ٹرمنگ درکار ہے۔
- ناقص بیس محدب، فلنگ لائن پر غیر مستحکم
- 20–40% ایج سکریپ فی سائیکل تیار ہوا۔
- پیرسن پروگرامنگ کے ذریعے دیوار کی موٹائی سایڈست
- درجہ حرارت حساس، زیادہ عمل ایڈجسٹمنٹ
- فی مشین کم گہا، کم پیداوار
- IBM یا ISBM سے چھوٹی سڑنا زندگی
- گردن کی تکمیل متضاد — گیٹ ٹرم کی ضرورت ہے۔
- اوول اور ہینڈل گرفت پروفائلز آسانی سے بنتے ہیں۔
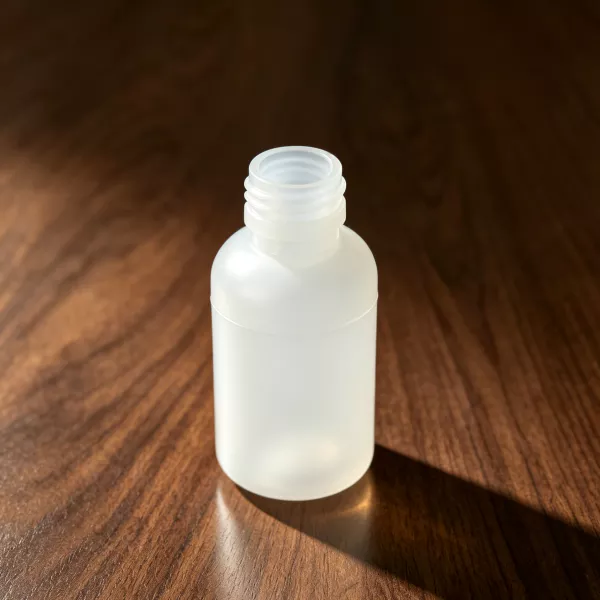
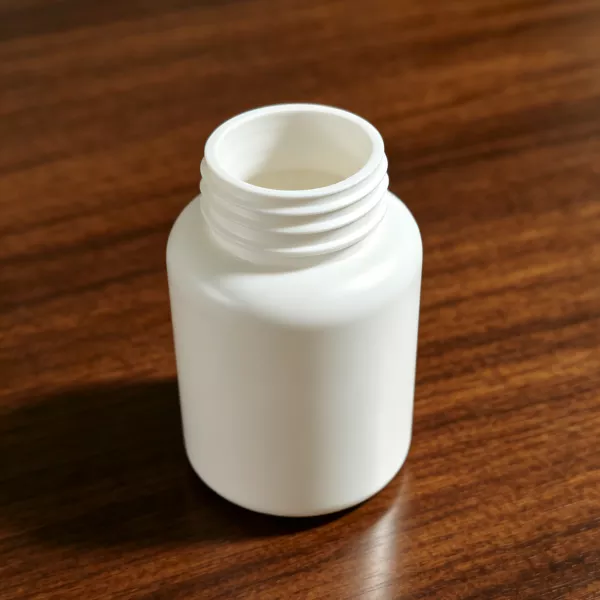
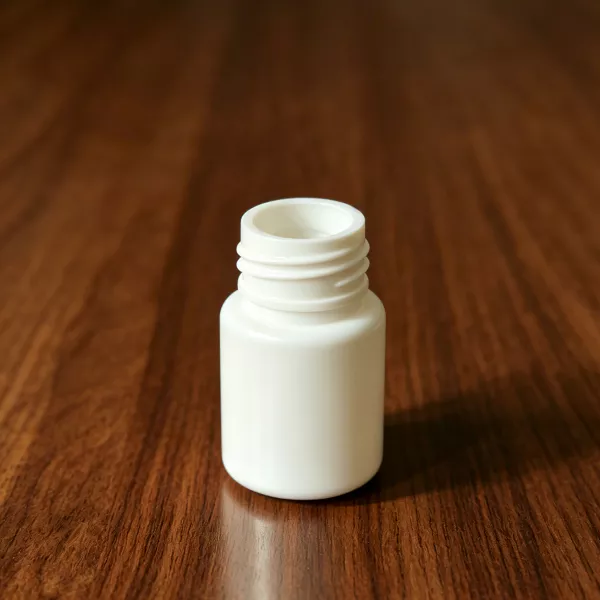
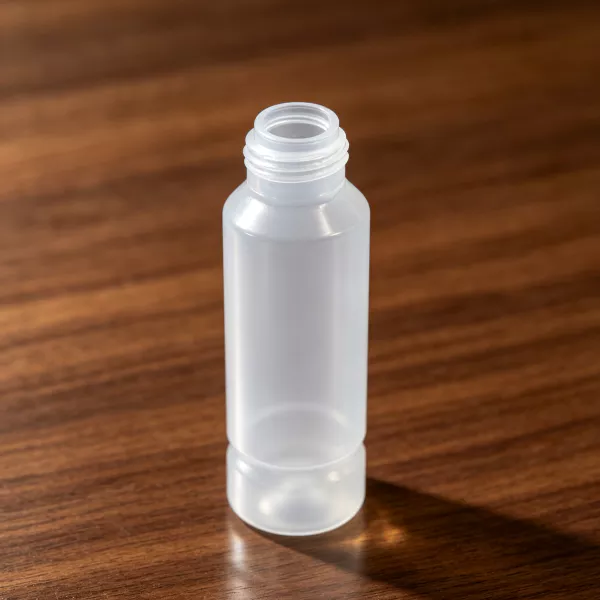
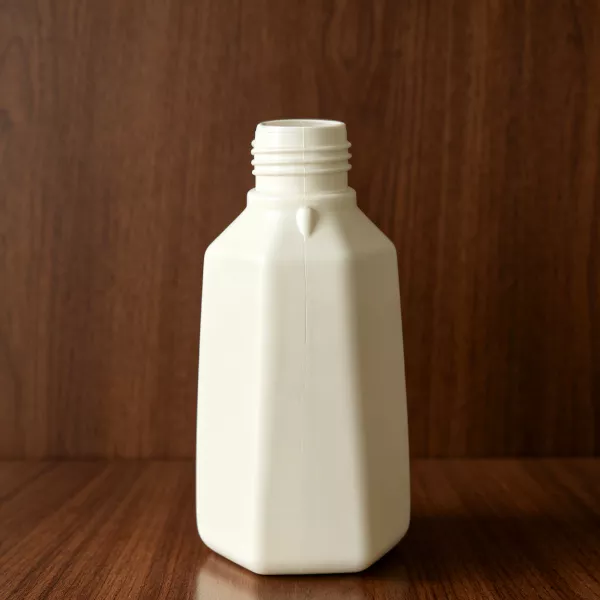
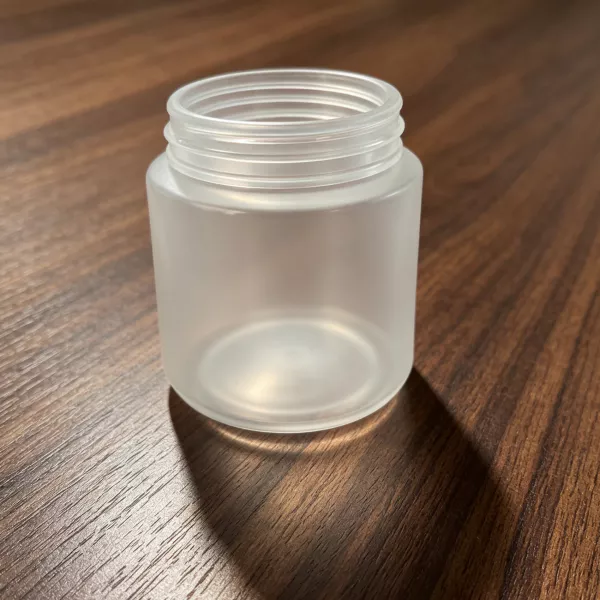
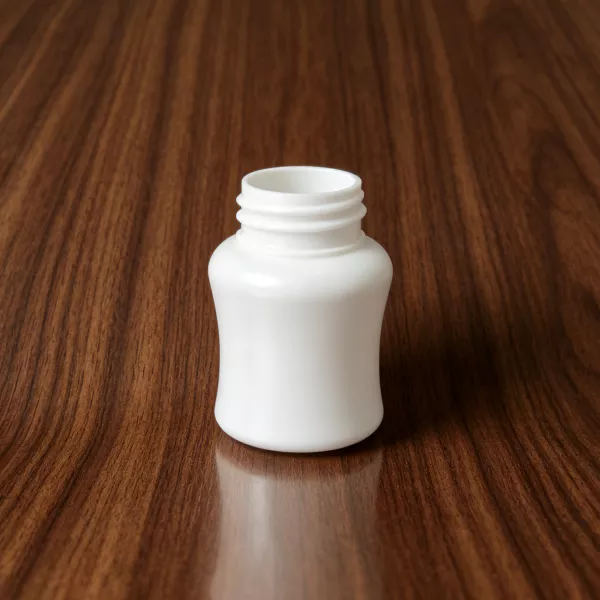
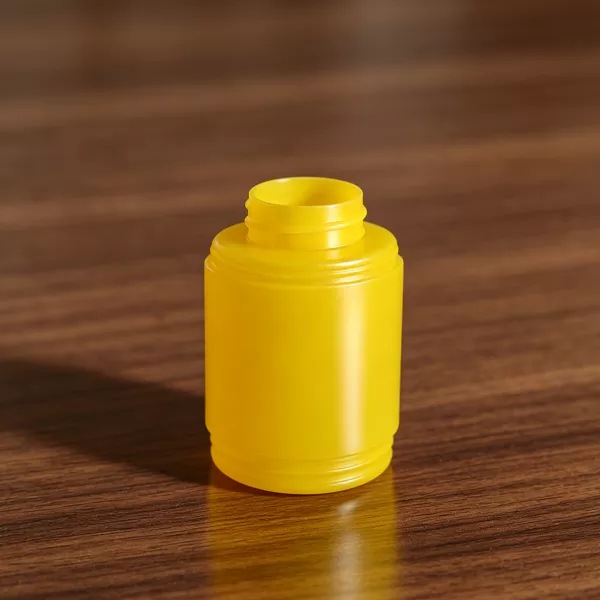
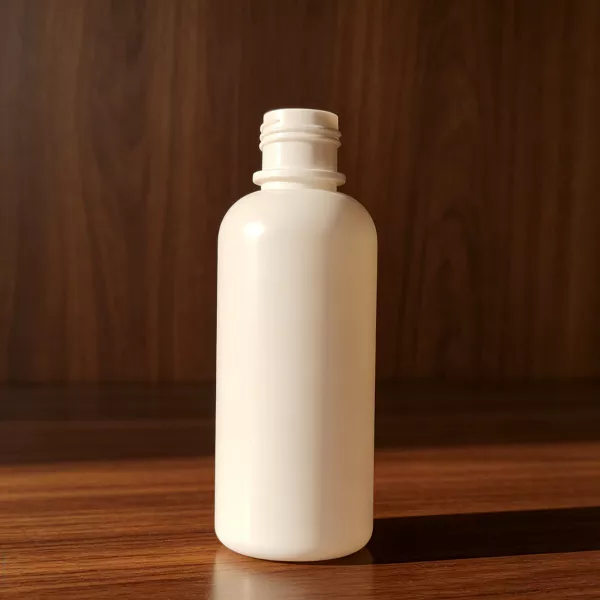
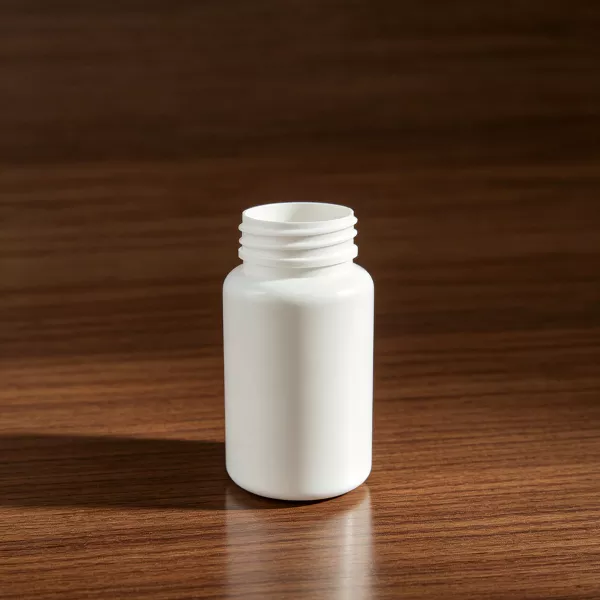
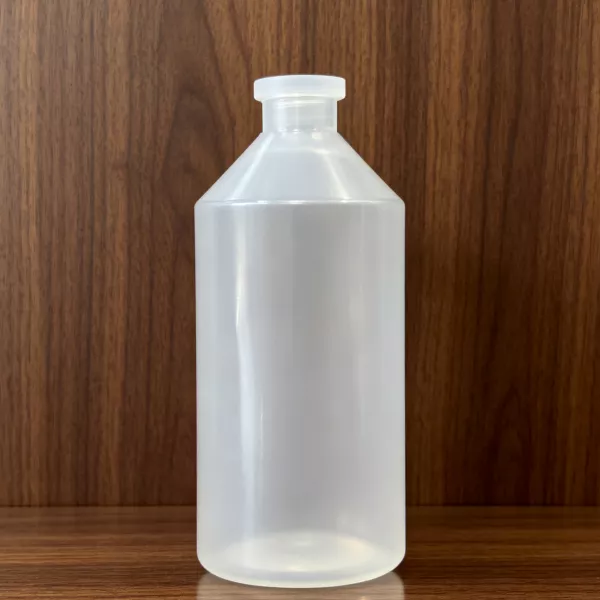
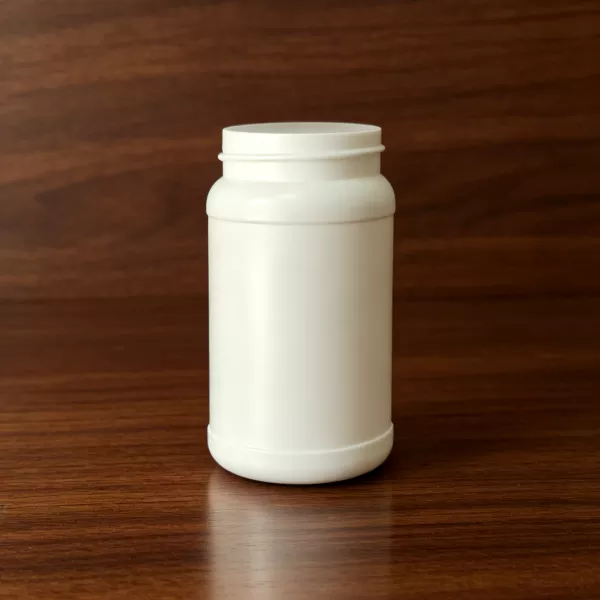
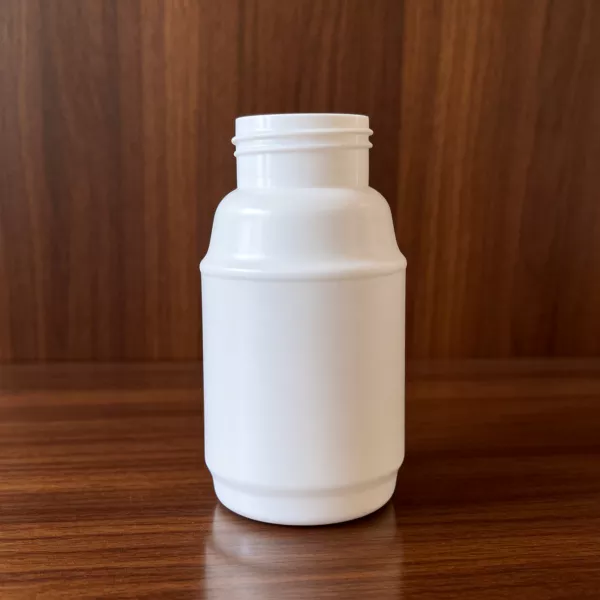
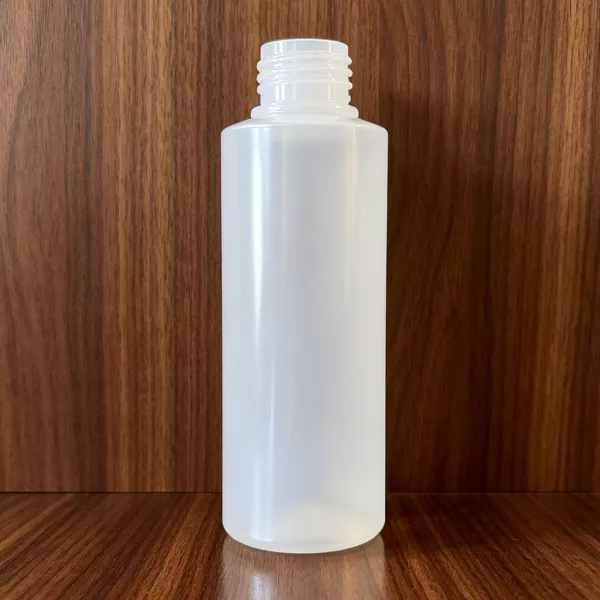
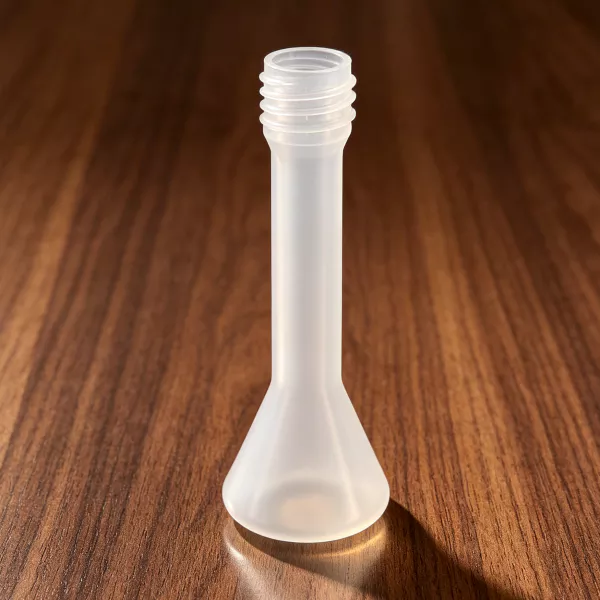
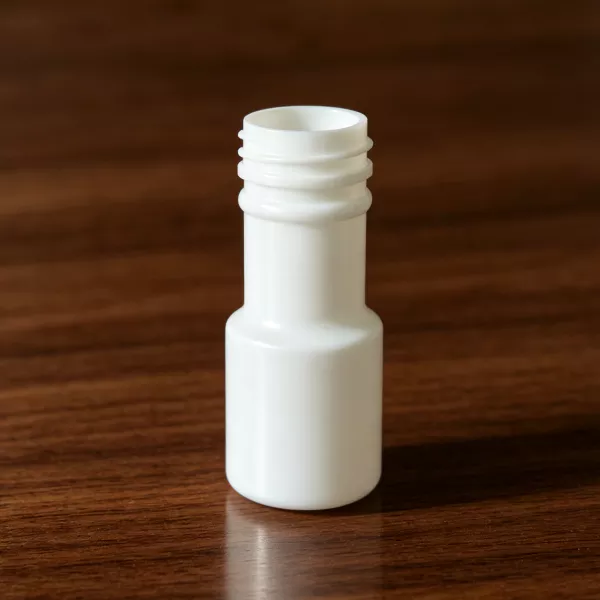
EP-ZQ انجکشن بلو مولڈنگ مشینیں کیا تیار کرتی ہیں۔
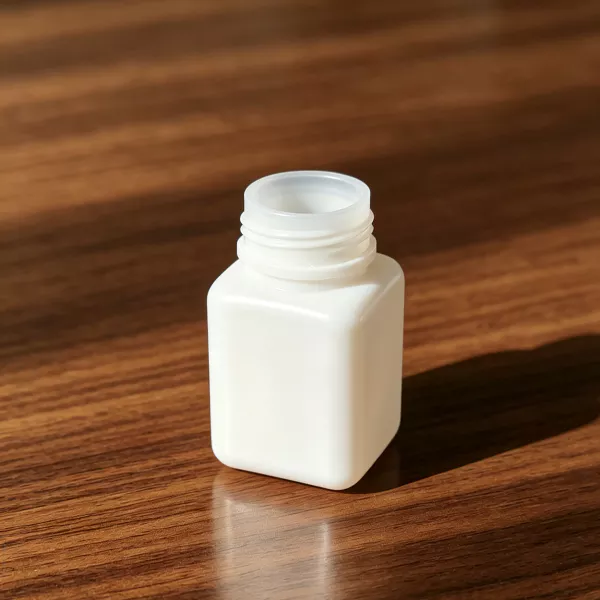
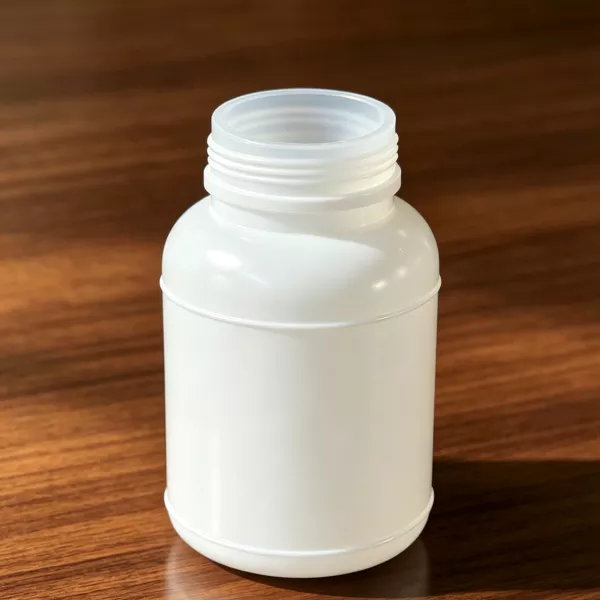
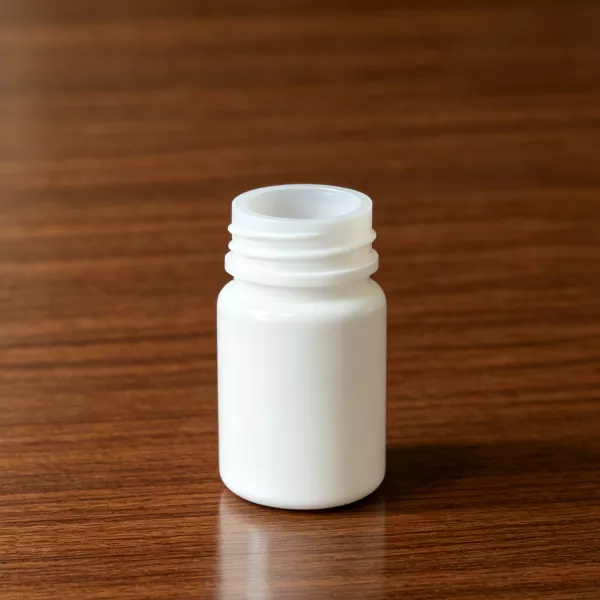
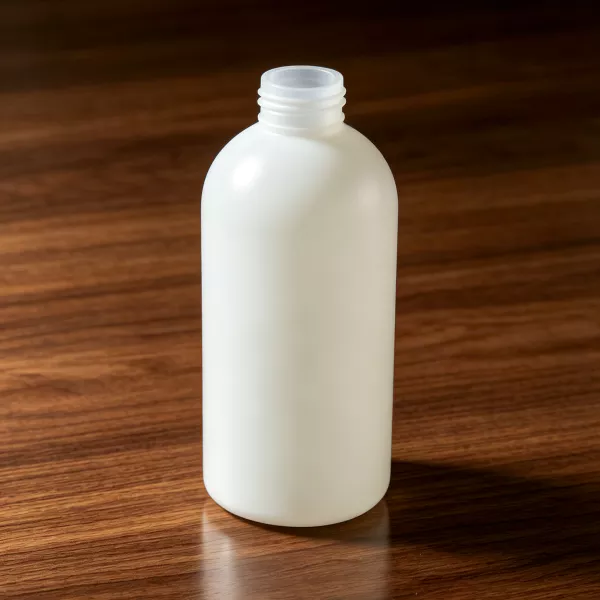
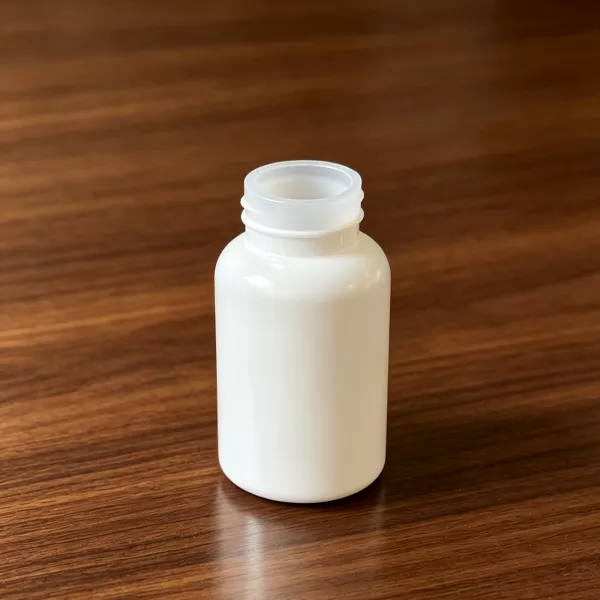
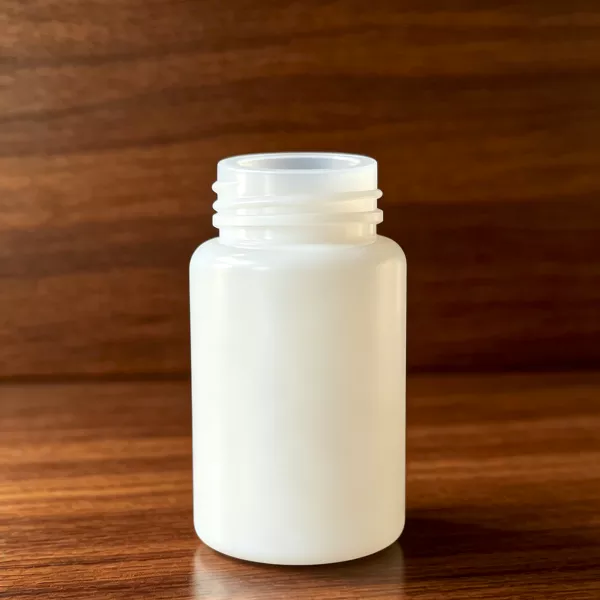
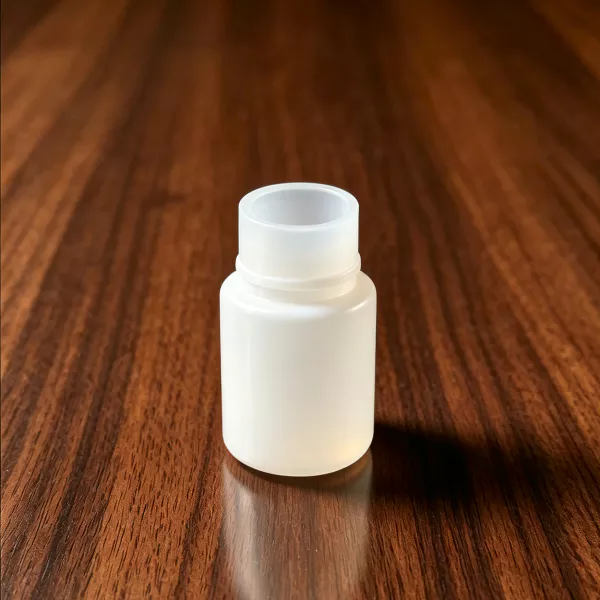
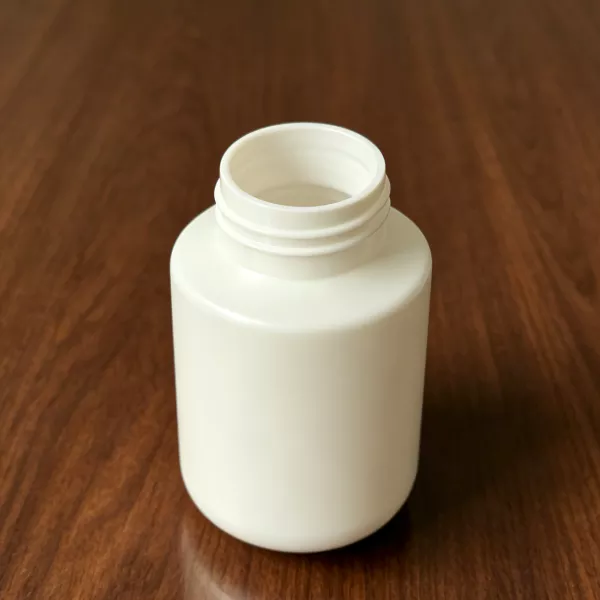
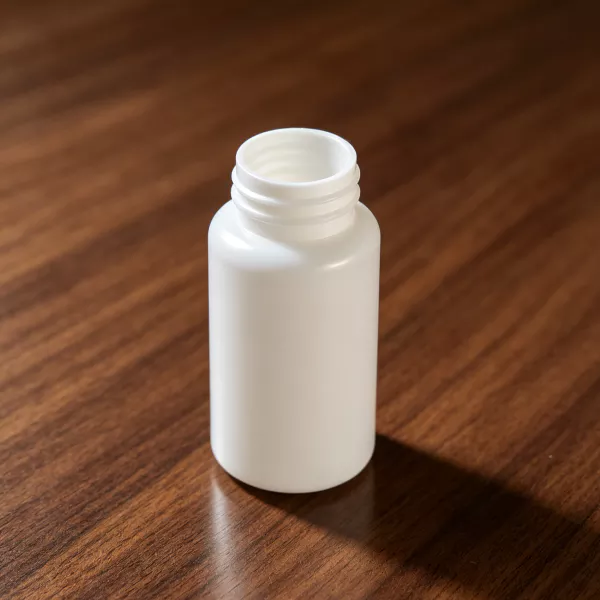
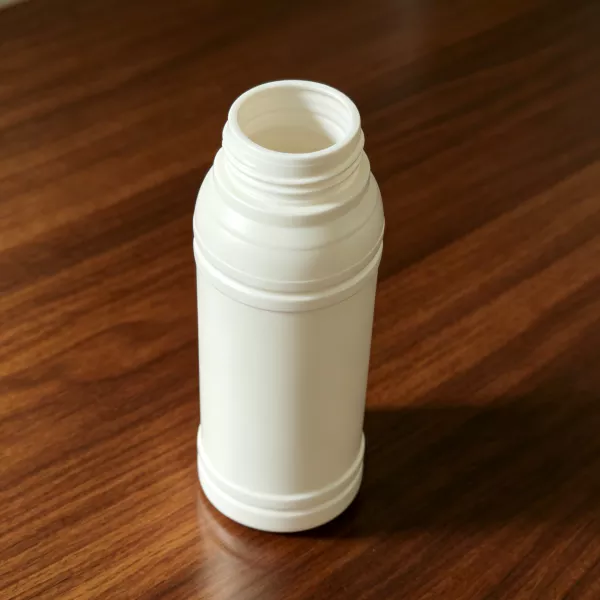
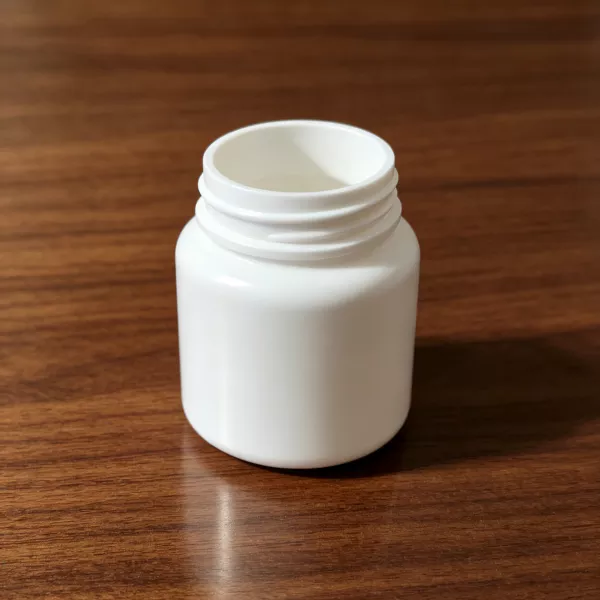
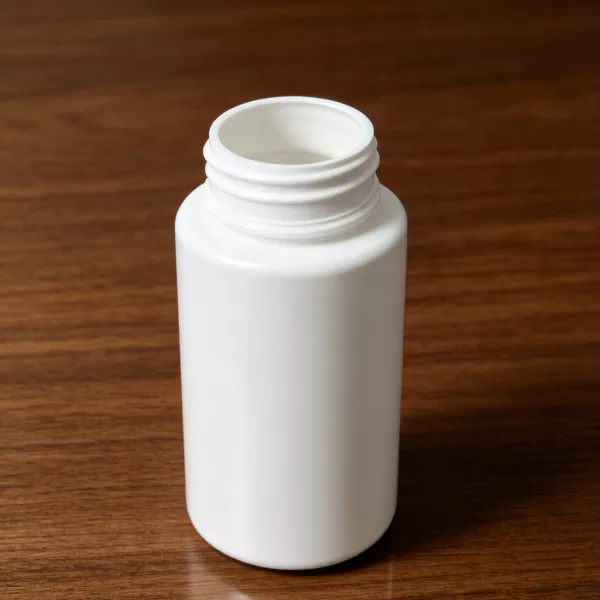
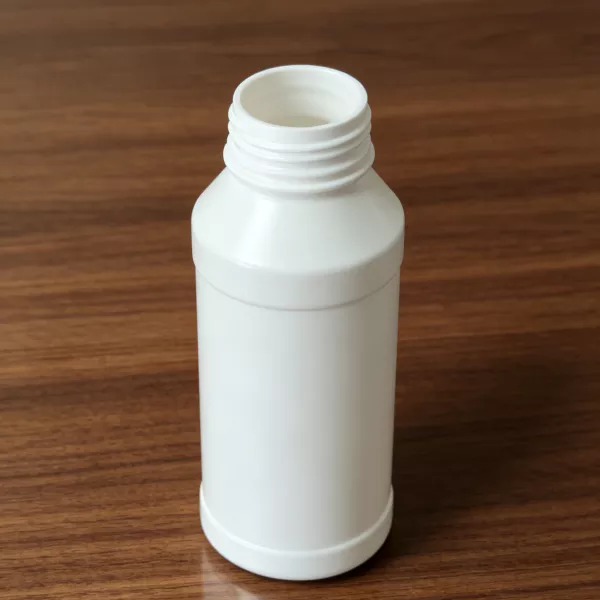
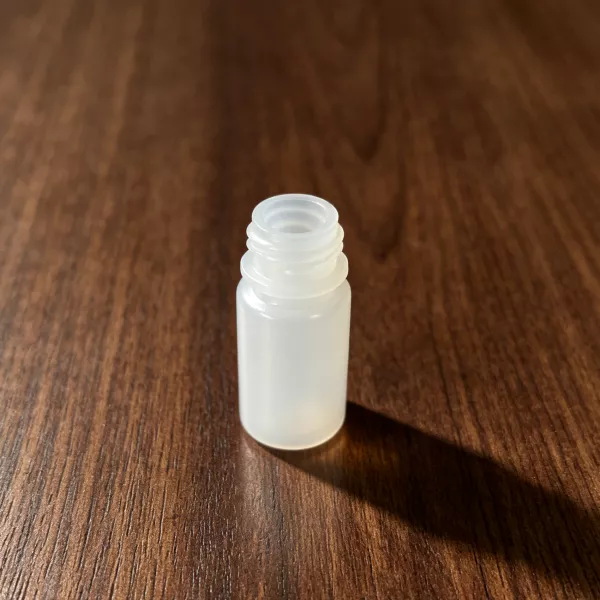
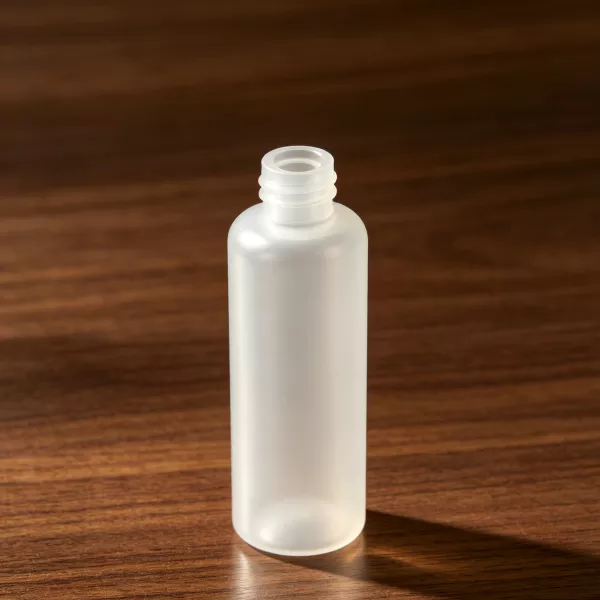
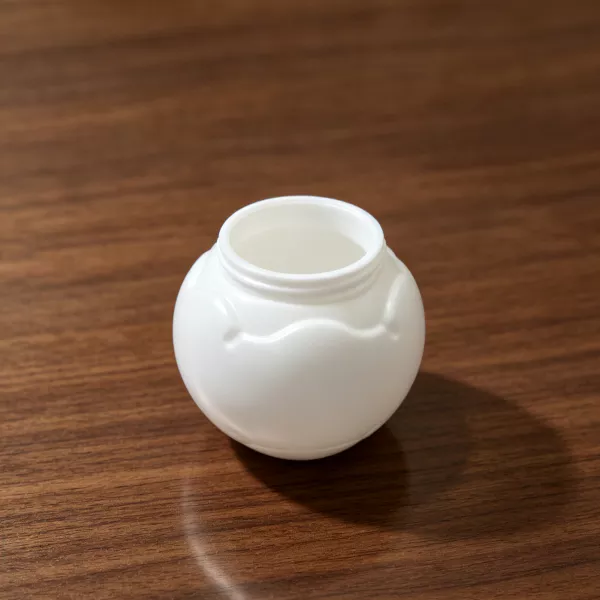
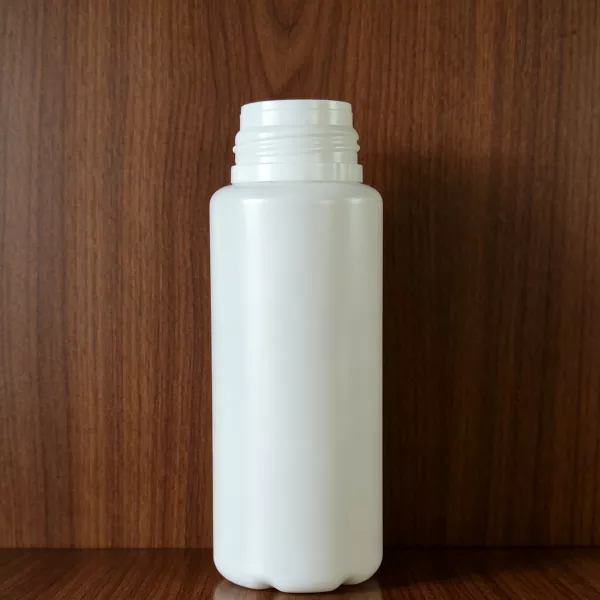
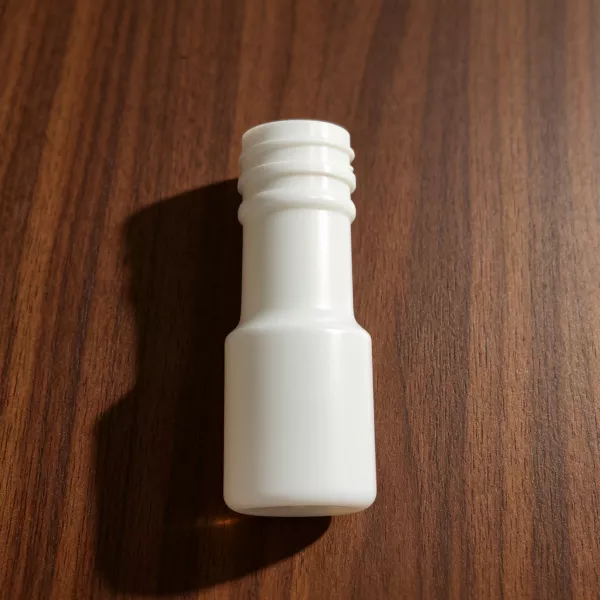
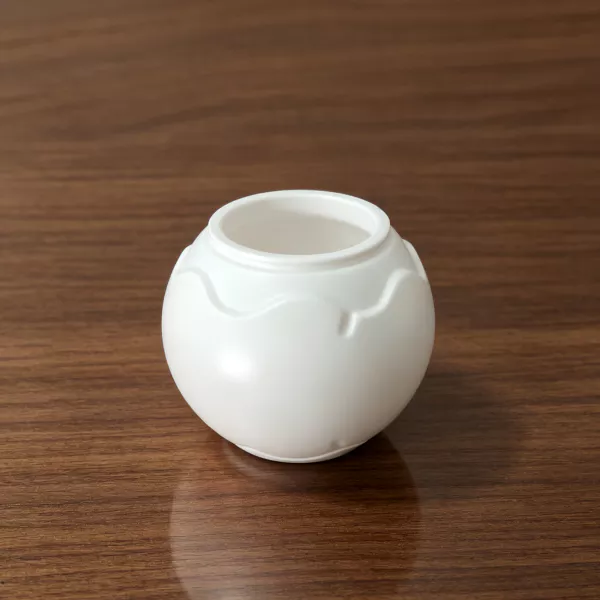
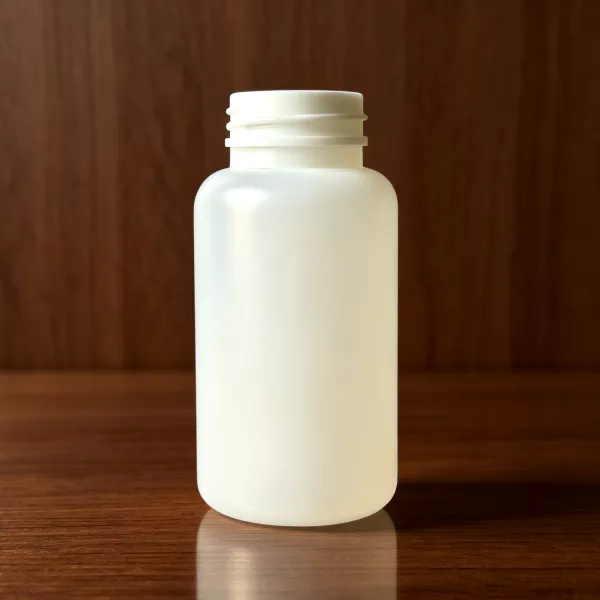
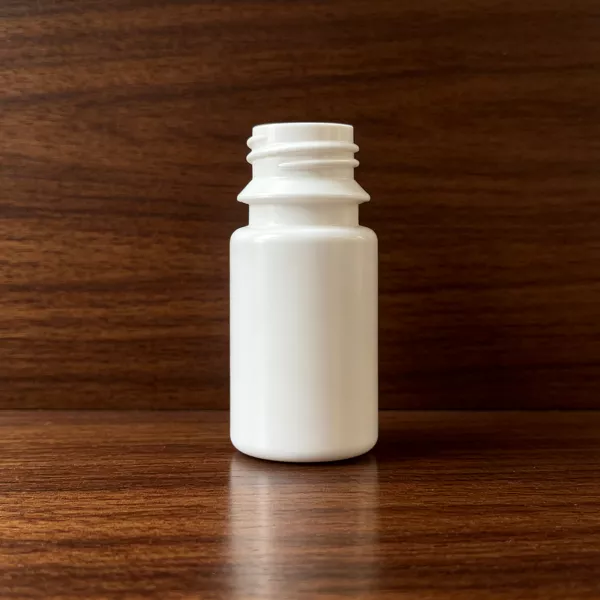
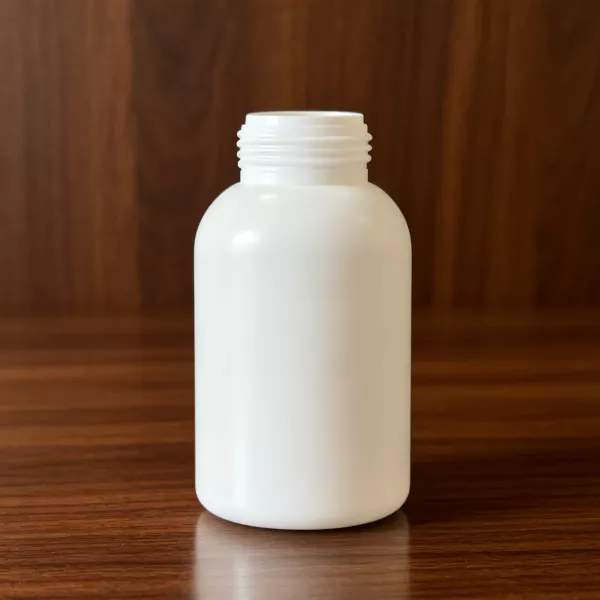
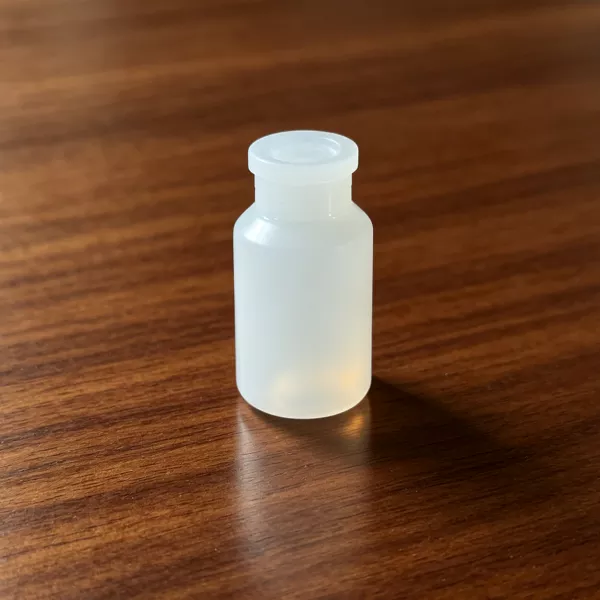
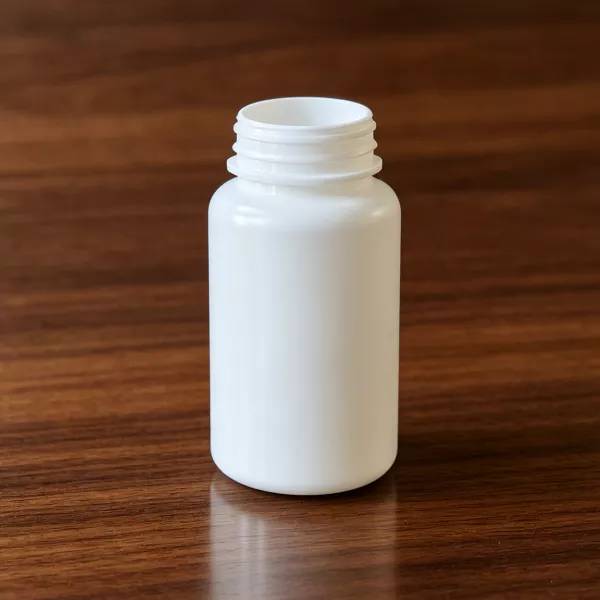
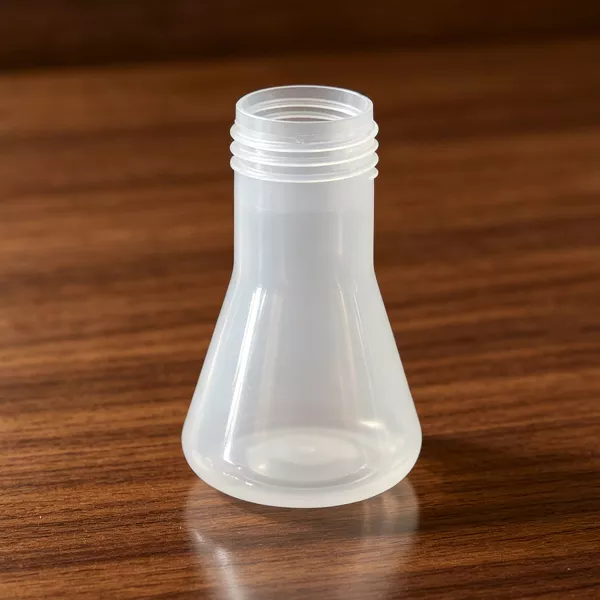
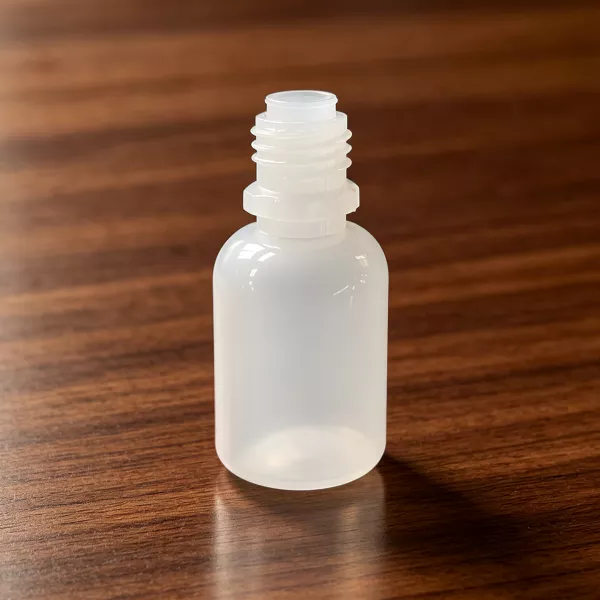
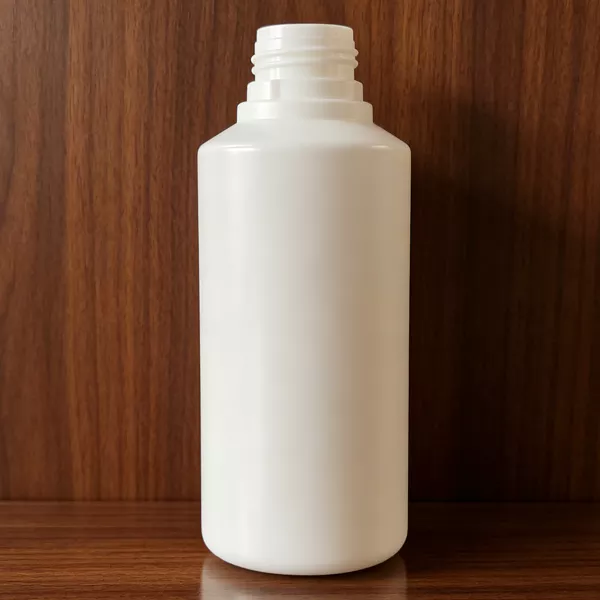
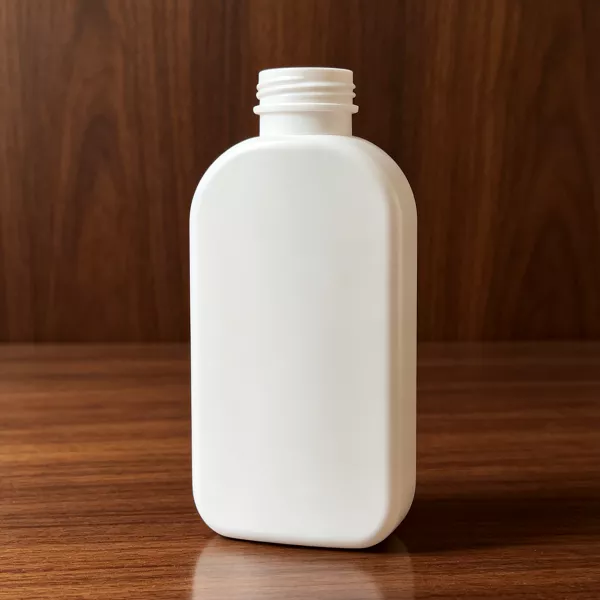
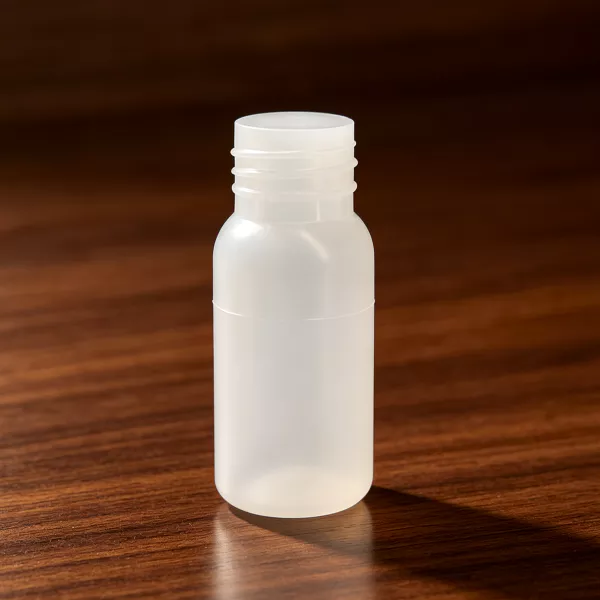
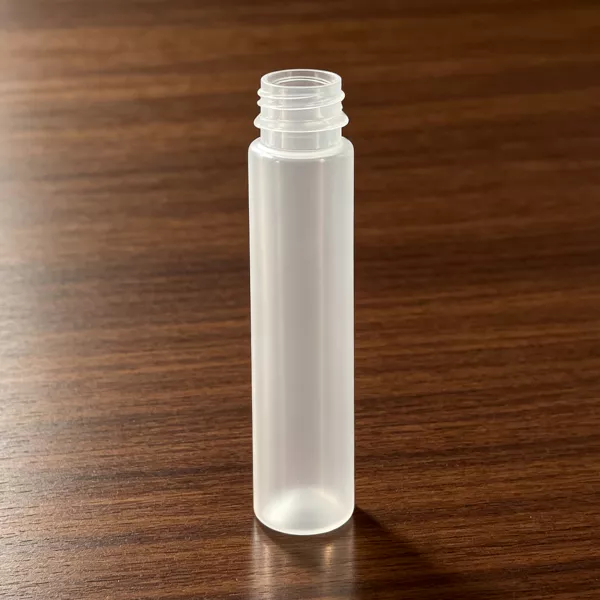
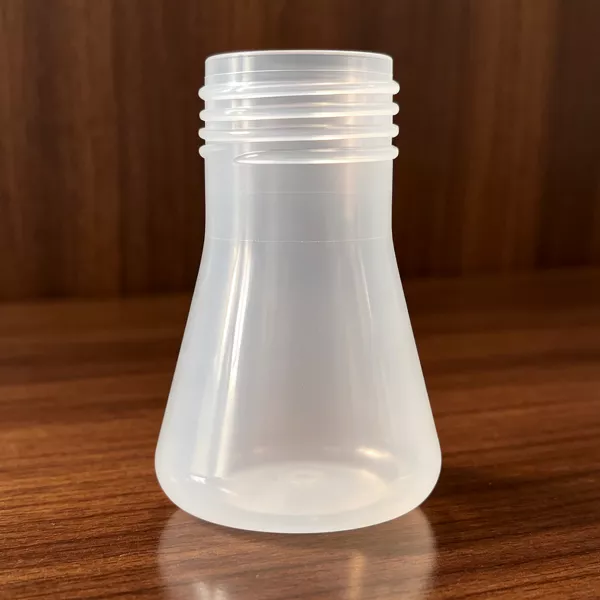
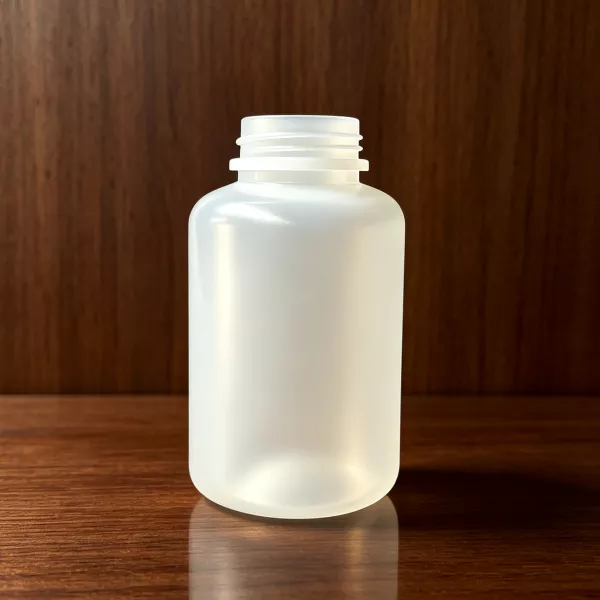
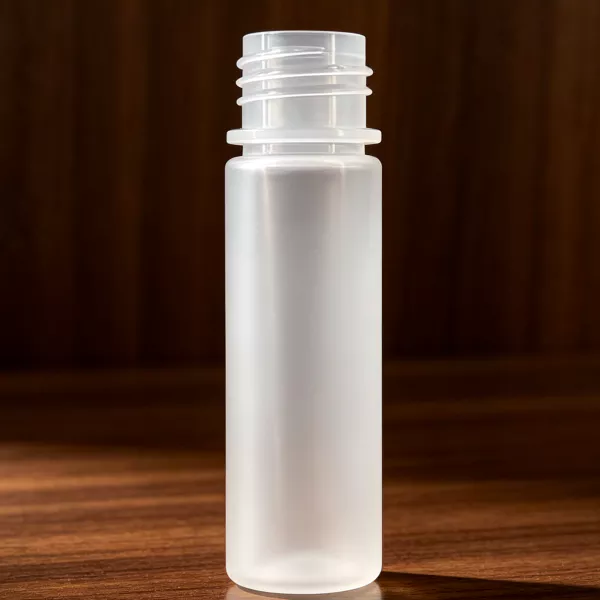
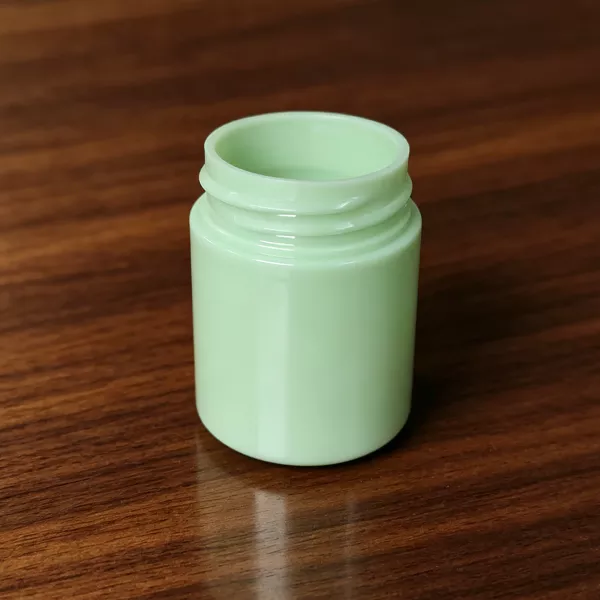
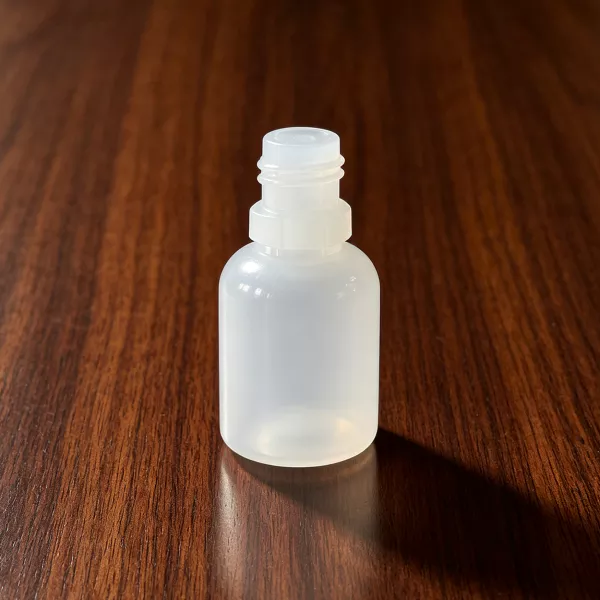
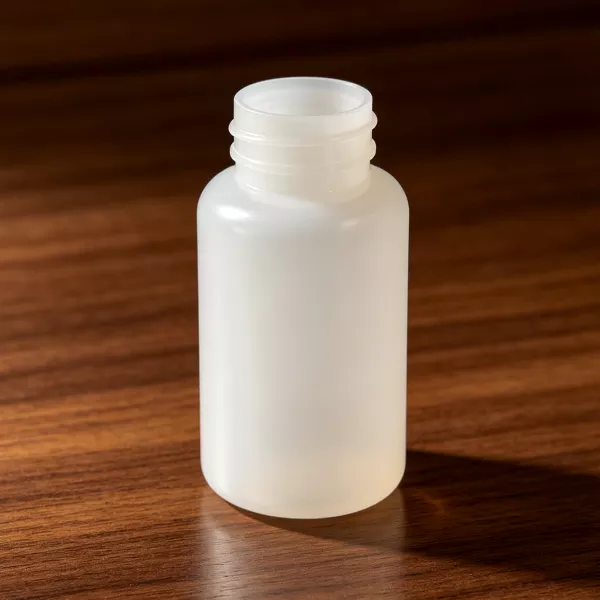
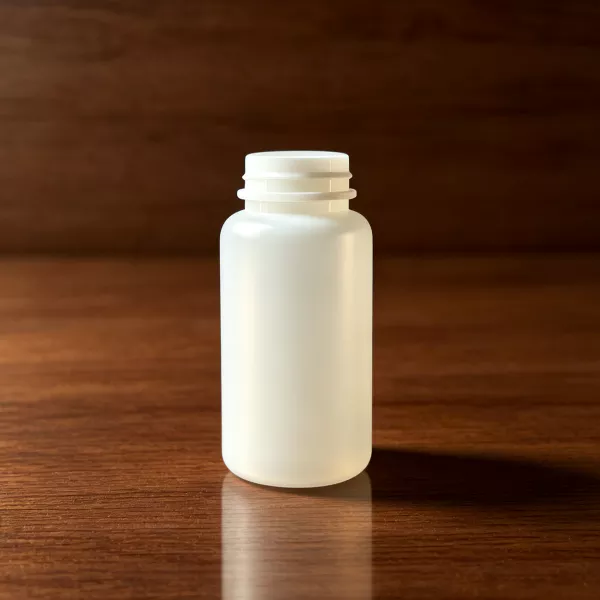
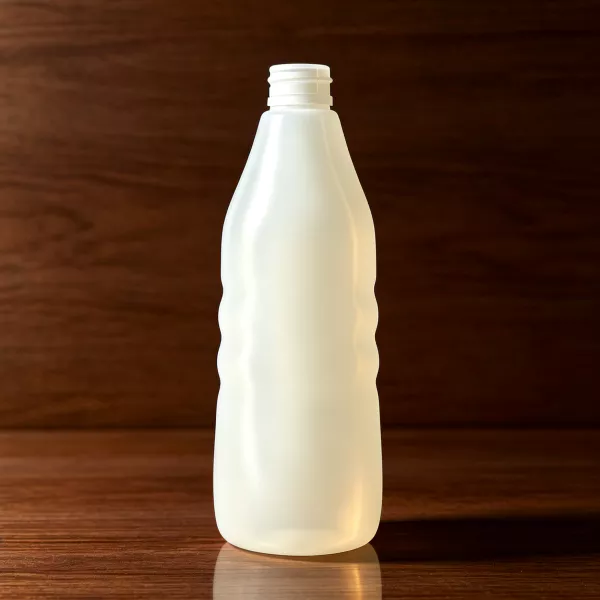
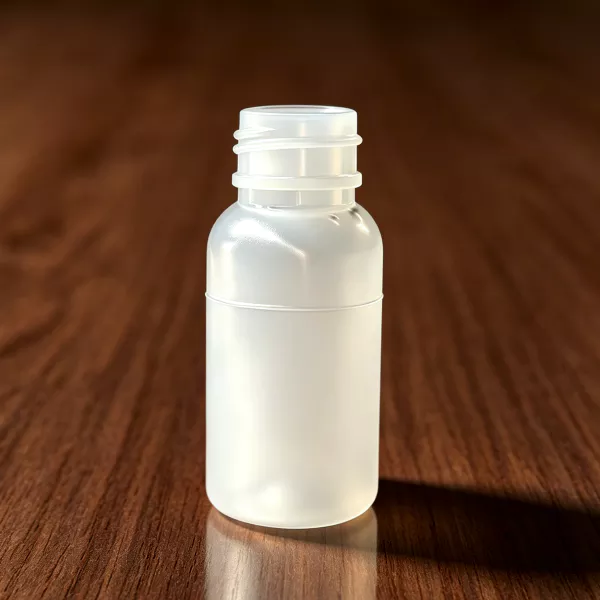
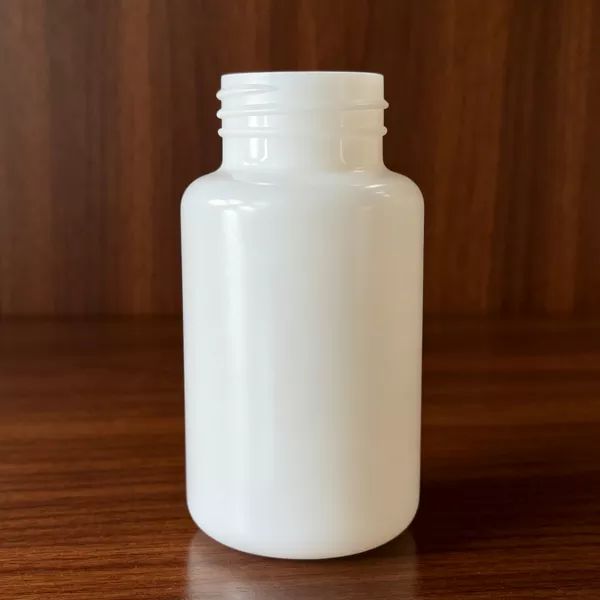
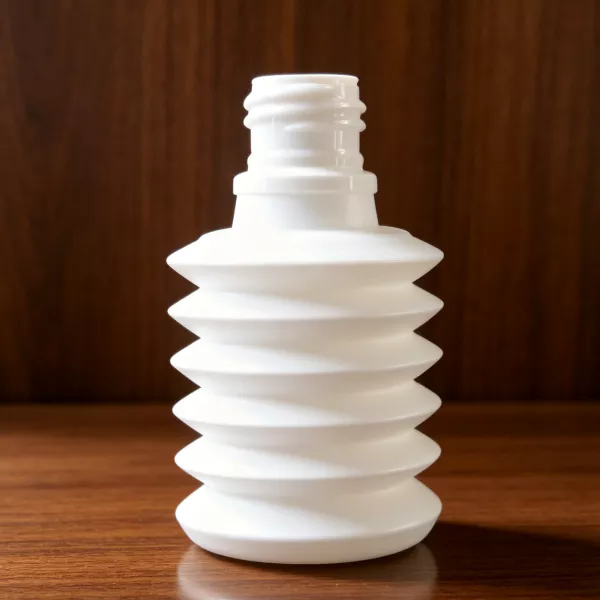
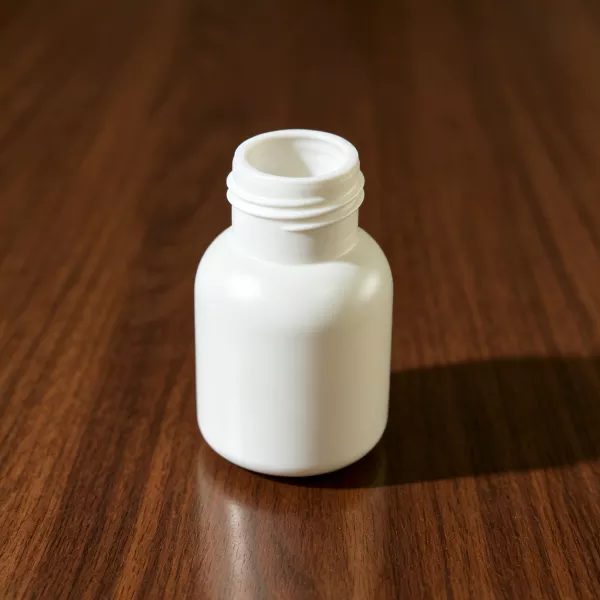
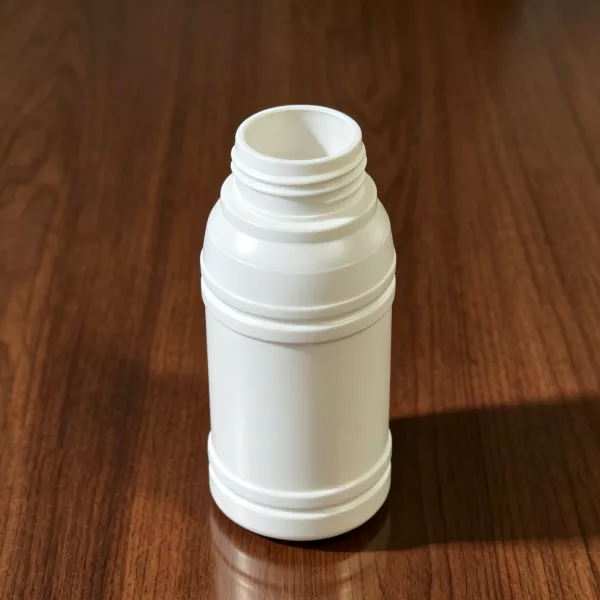
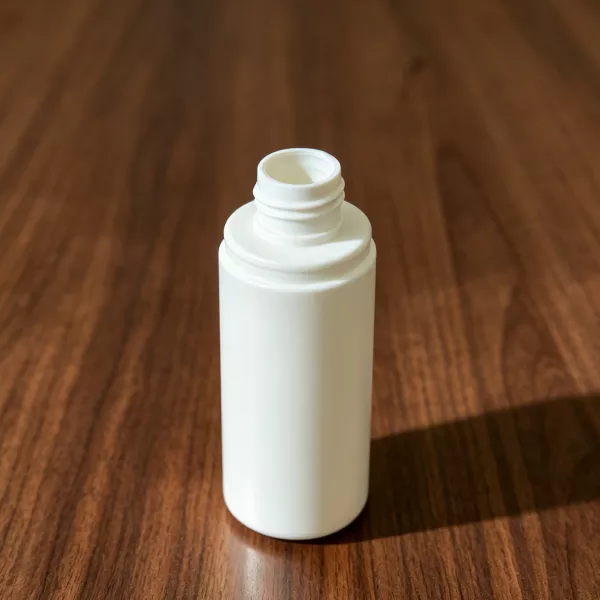
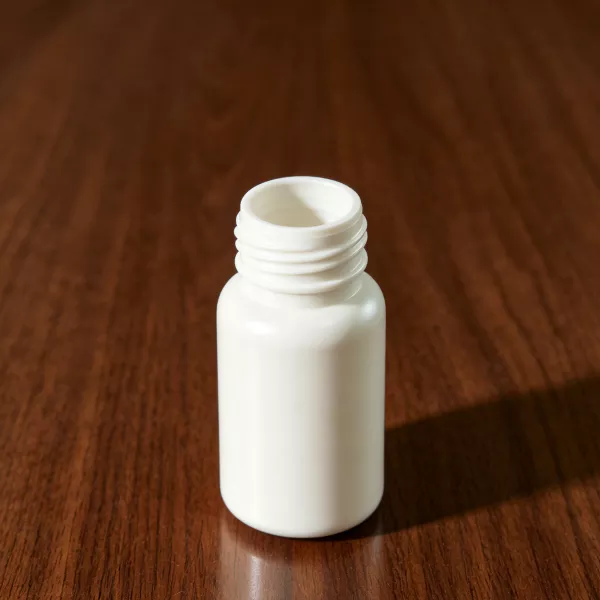
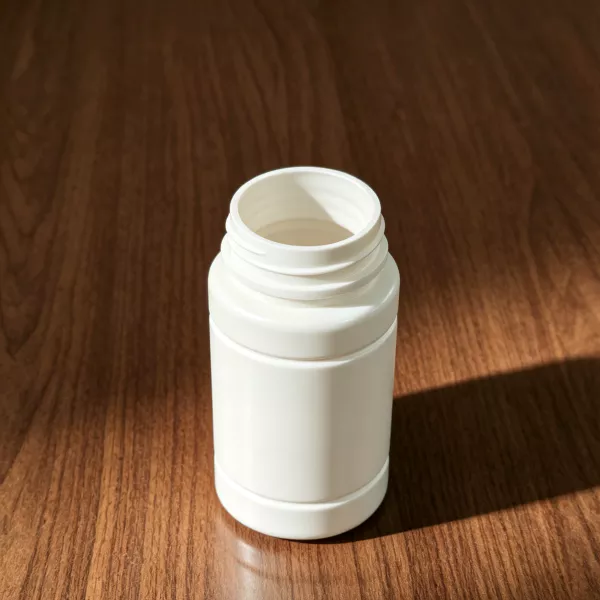
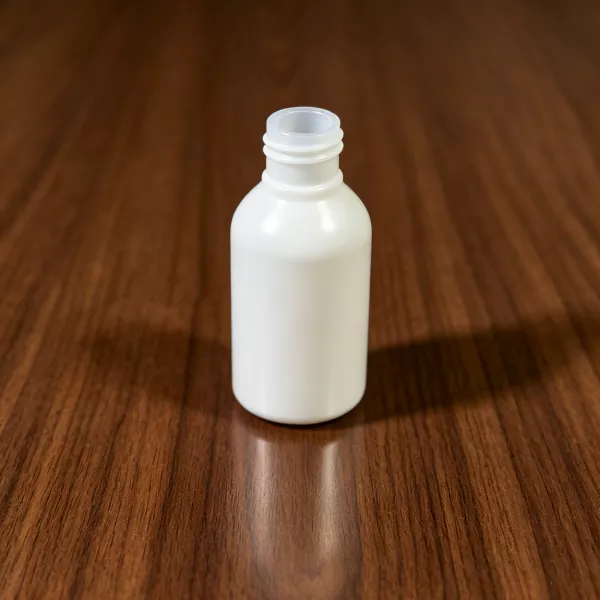
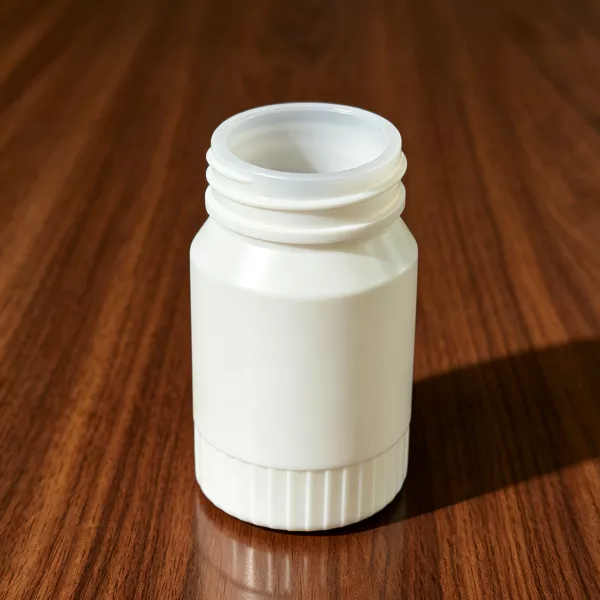
EP-ZQ سیریز میں تیار کردہ بوتلوں اور کنٹینرز کا ایک نمائندہ نمونہ — فارماسیوٹیکل شیشی، کاسمیٹک فلیکس، روزانہ کیمیکل کی بوتلیں، خوراک اور ڈیری کنٹینرز، ہیلتھ سپلیمنٹس، آئی ڈراپر، چوڑے منہ والے جار اور مزید۔ موقوف کرنے کے لیے ہوور کریں۔
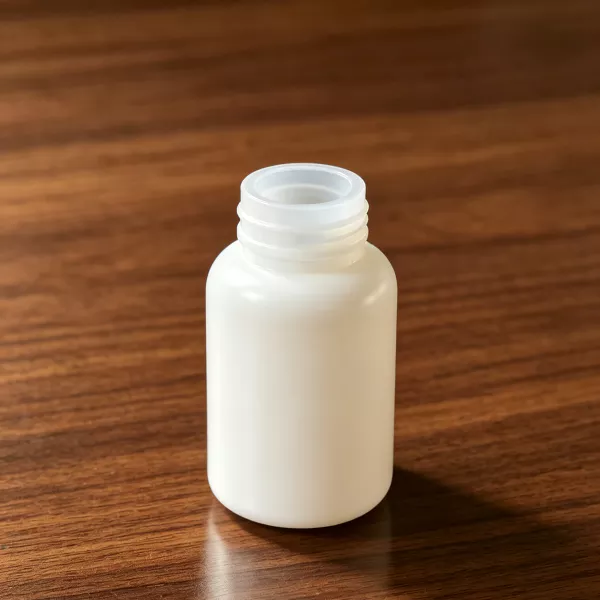
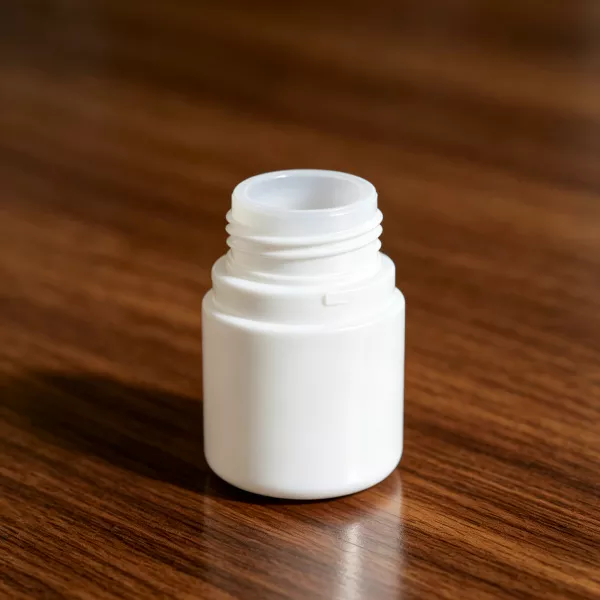
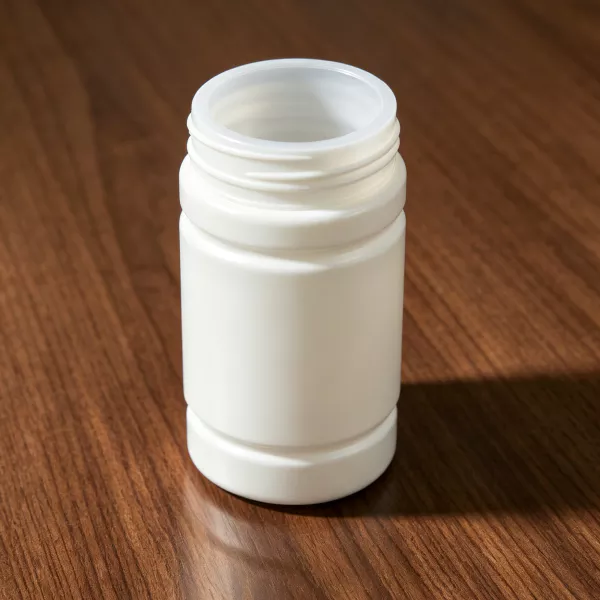
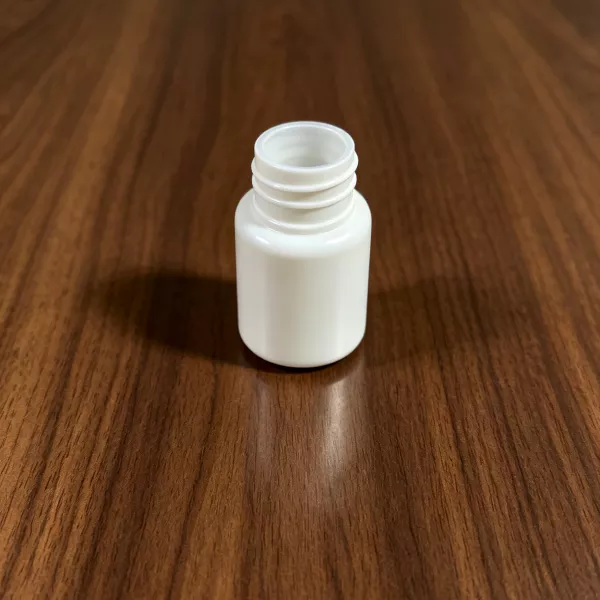
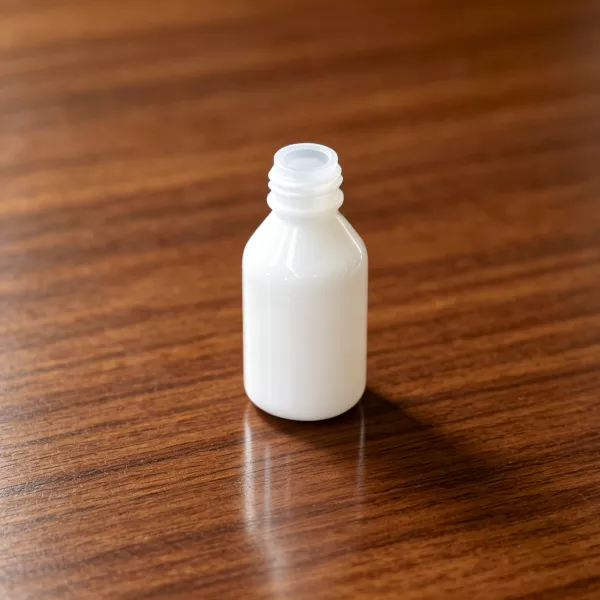
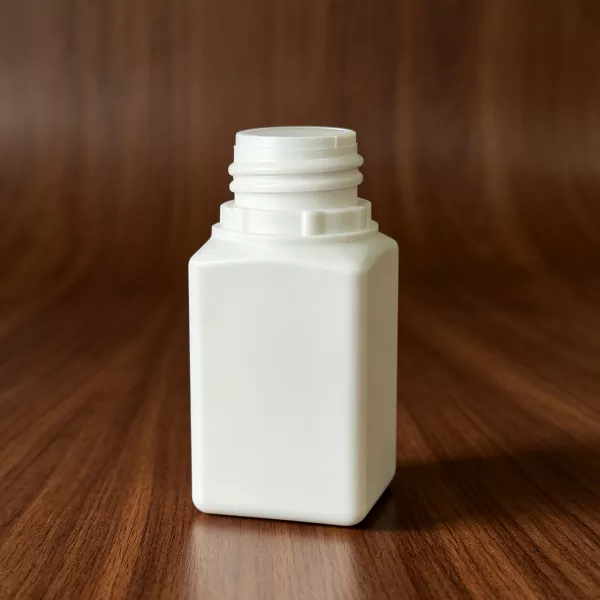
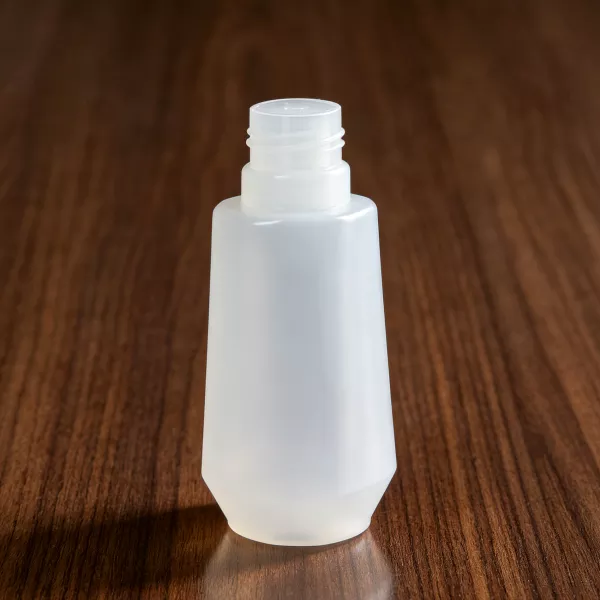
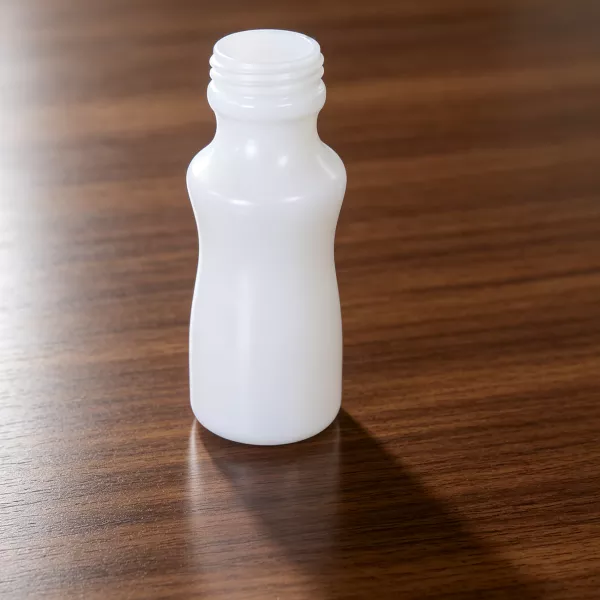
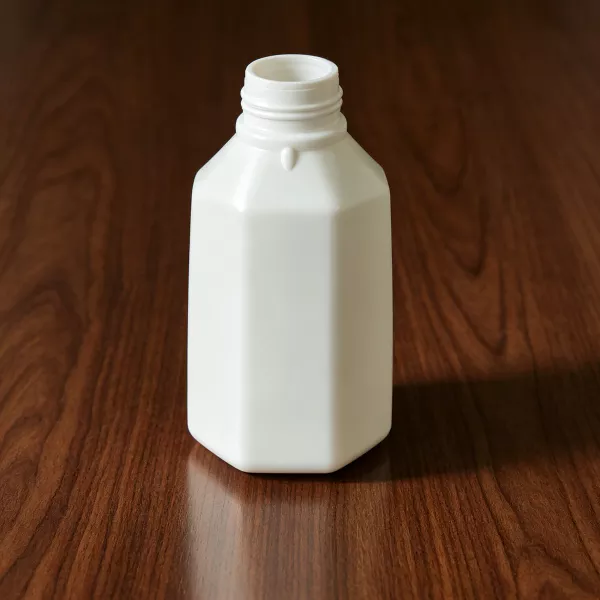
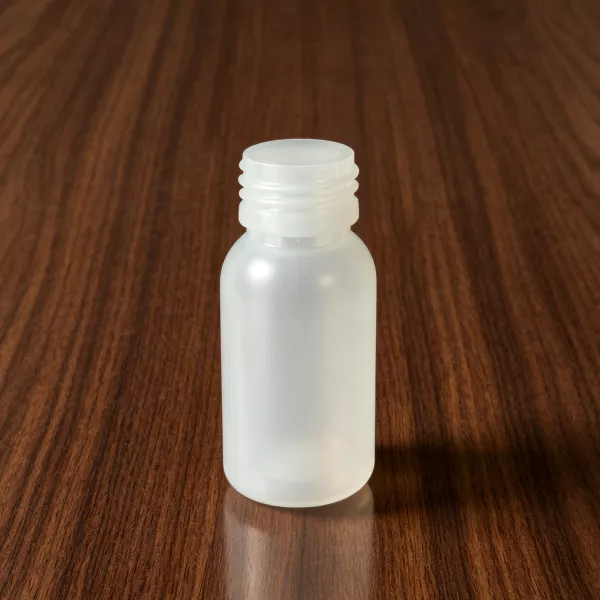
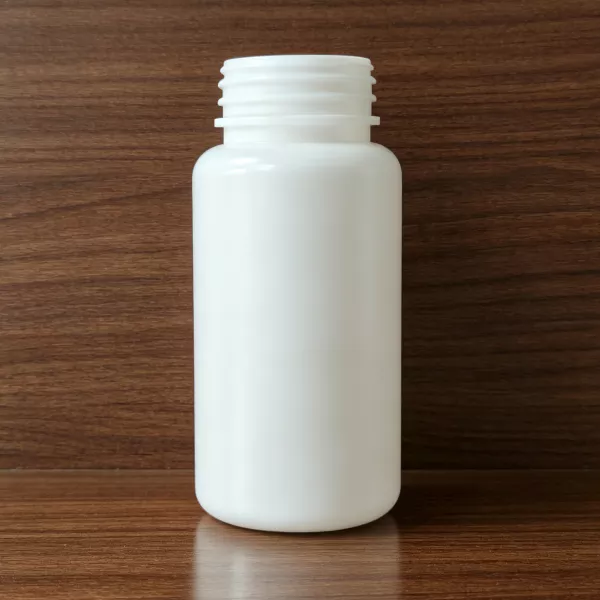
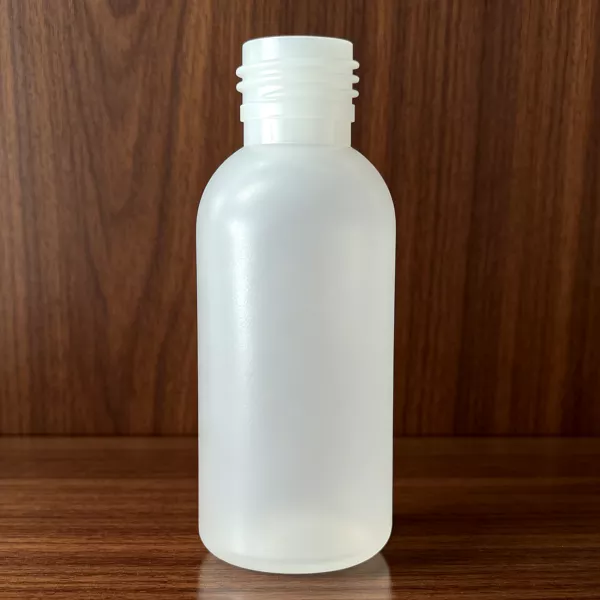
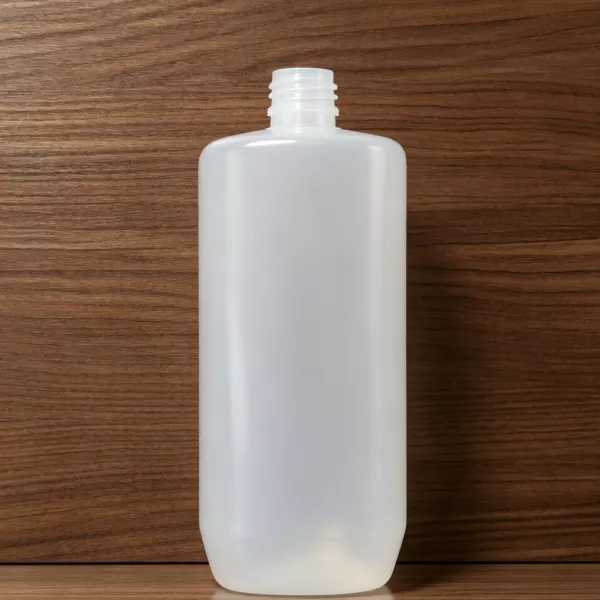
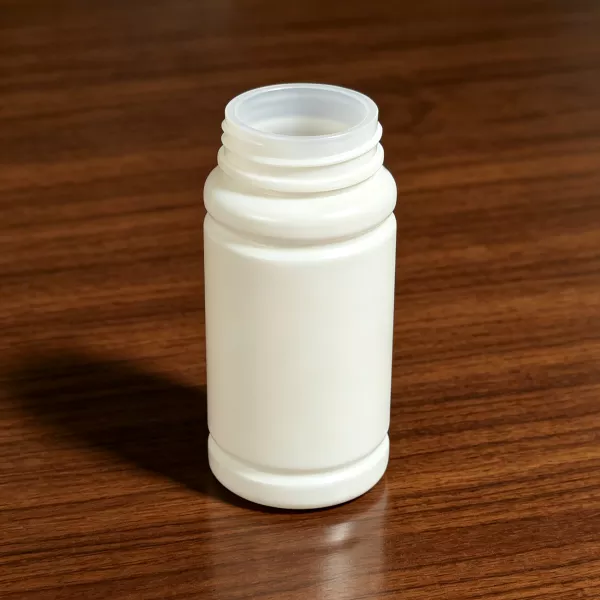
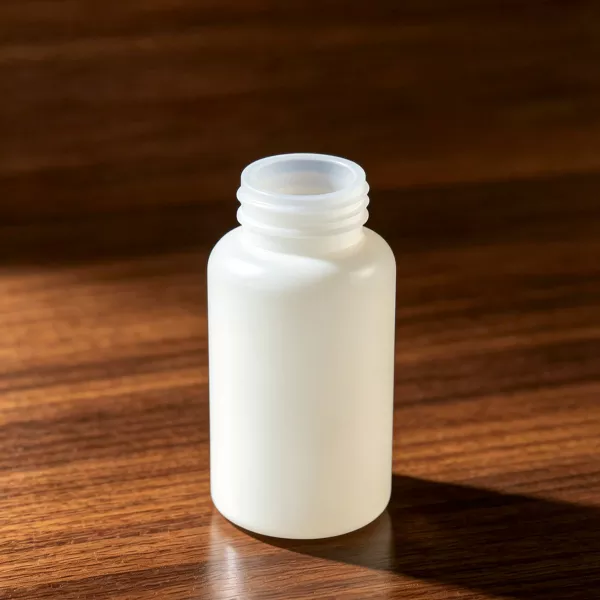
انجکشن بلو مولڈنگ مشینیں کیا پیدا کرتی ہیں۔
رینج ریگولیٹڈ اور کمرشل پیکیجنگ سیکٹرز میں چھوٹے سے درمیانے درجے کے کھوکھلے کنٹینر فارمیٹس کے مکمل اسپیکٹرم کا احاطہ کرتی ہے۔ اگر آپ کی درخواست درج نہیں ہے، ہماری انجینئرنگ ٹیم سے رابطہ کریں۔ - IBM عمل اپنی مرضی کے مطابق بوتل جیومیٹریوں اور رال کی وضاحتوں کی ایک وسیع رینج کو ہینڈل کرتا ہے۔
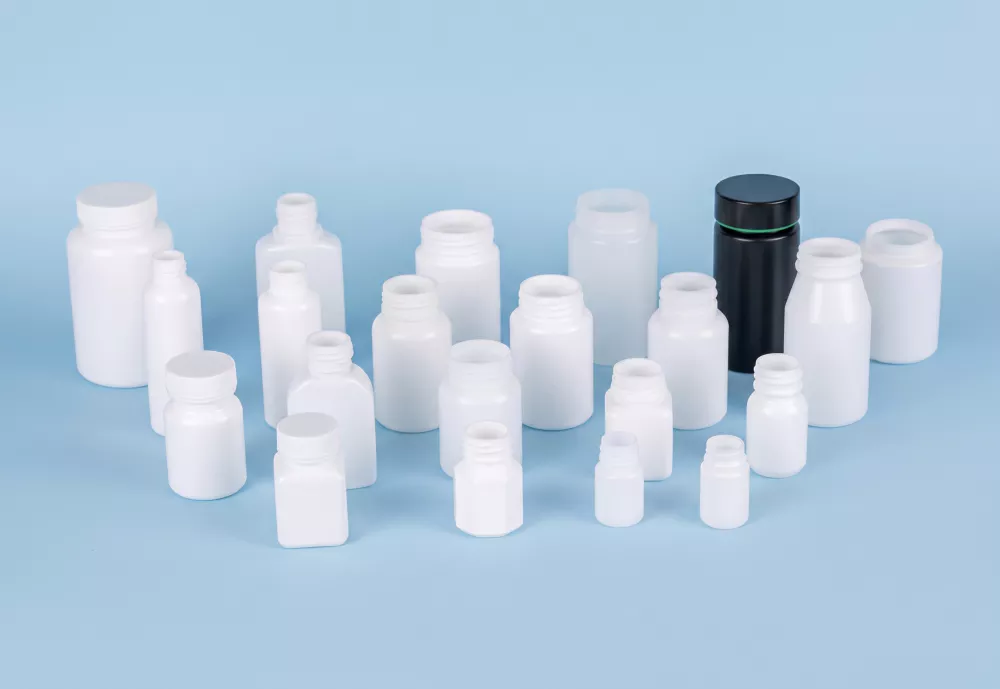
دواسازی
جی ایم پی زبانی مائع شیشی (10-250 ملی لیٹر)، آئی ڈراپ کنٹینرز، ناک سے اسپرے کی بوتلیں، ٹھوس خوراک کی گولی اور ایچ ڈی پی ای اور پی پی میں کیپسول کی بوتلیں۔ گردن انجیکشن مولڈ میں بندش سے مطابقت کی رواداری کے لیے بنتی ہے — کوئی بھی پوسٹ مولڈ ٹرمنگ نہیں جو ریگولیٹڈ کنٹینرز میں ذرات کو متعارف کروا سکے۔
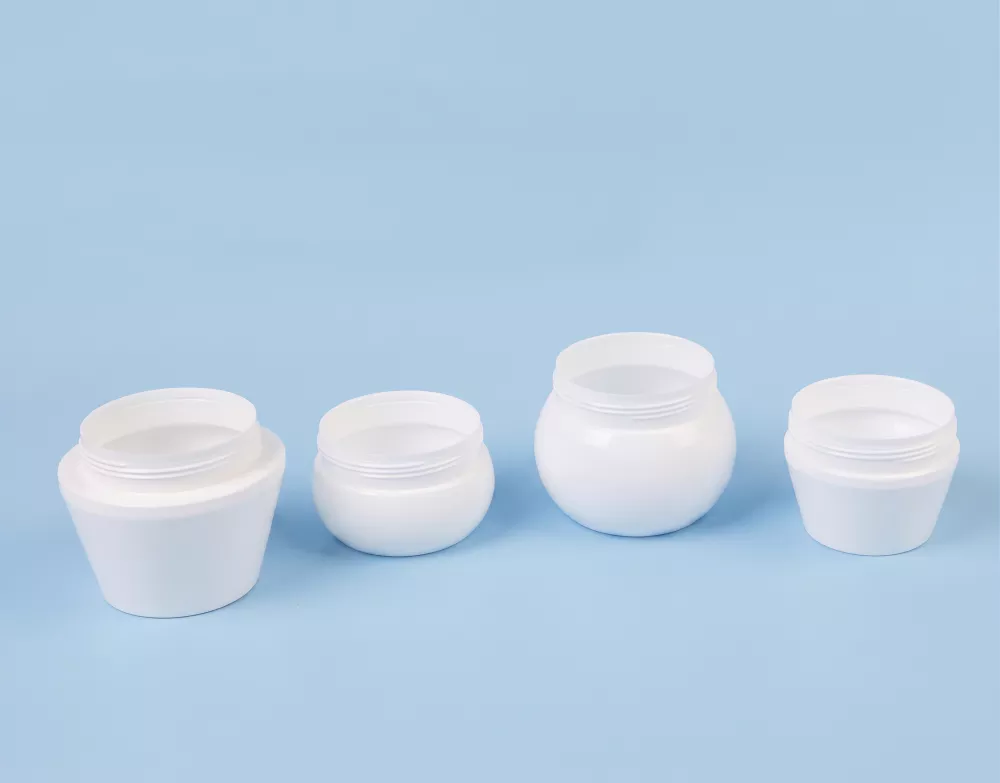
کاسمیٹکس اور ذاتی نگہداشت
پی سی ٹی جی سیرم فلیکنز، پی پی لوشن ڈسپنسر، فاؤنڈیشن بوتلیں، سفری سائز کے کنٹینرز۔ IBM گردن کے قطر کی برداشت کو پلس یا مائنس 0.05–0.10 ملی میٹر حاصل کرتا ہے — جو پریمیم کاسمیٹک برانڈ کے مالکان کے معیارات پر پورا اترتا ہے۔ کریم اور ماسک مصنوعات کے لیے چوڑے منہ والے جار کی شکلیں۔
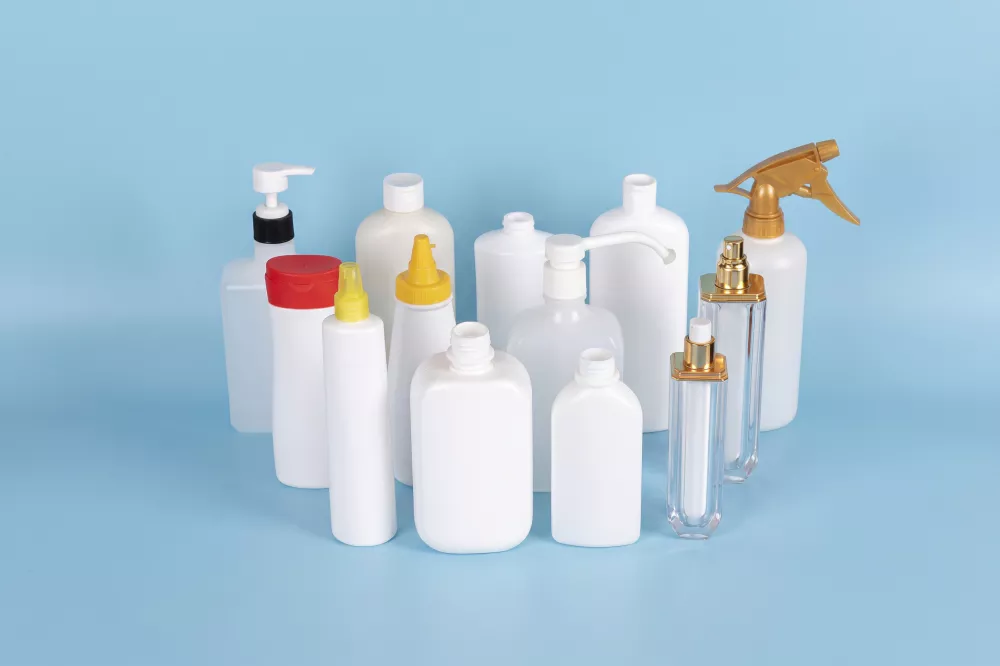
ڈیلی کیمیکل
ہائی والیوم ایچ ڈی پی ای اور پی پی ہینڈ واش، شیمپو، باڈی واش، فیبرک کنڈیشنر اور گھریلو صفائی کی مصنوعات کی بوتلیں 100 ملی لیٹر سے 1000 ملی لیٹر تک۔ زیرو سکریپ اور دیوار کی یکساں موٹائی مادی لاگت اور فلنگ لائن ویسٹ بمقابلہ اخراج بلو مولڈنگ متبادل دونوں کو کم کرتی ہے۔
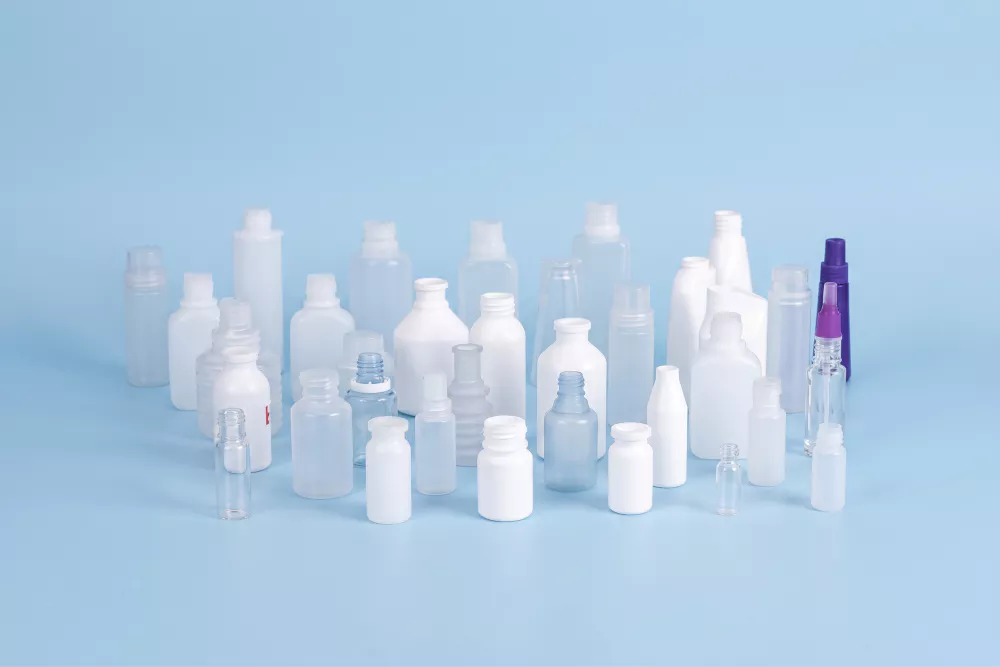
آئی ڈراپر اور ناک سپرے
ایل ڈی پی ای اور ایچ ڈی پی ای آئی ڈراپ نچوڑ بوتلیں 5 ملی لیٹر سے 30 ملی لیٹر تک، اور ناک سے اسپرے کی بوتلیں جن میں ٹپ جیومیٹری کی ضرورت ہوتی ہے۔ IBM عمل انجیکشن مولڈ میں ڈراپر ٹپ اوپننگ کو جہتی رواداری کے لیے تشکیل دیتا ہے جسے اخراج بلو مولڈنگ قابل اعتماد طریقے سے حاصل نہیں کر سکتی۔
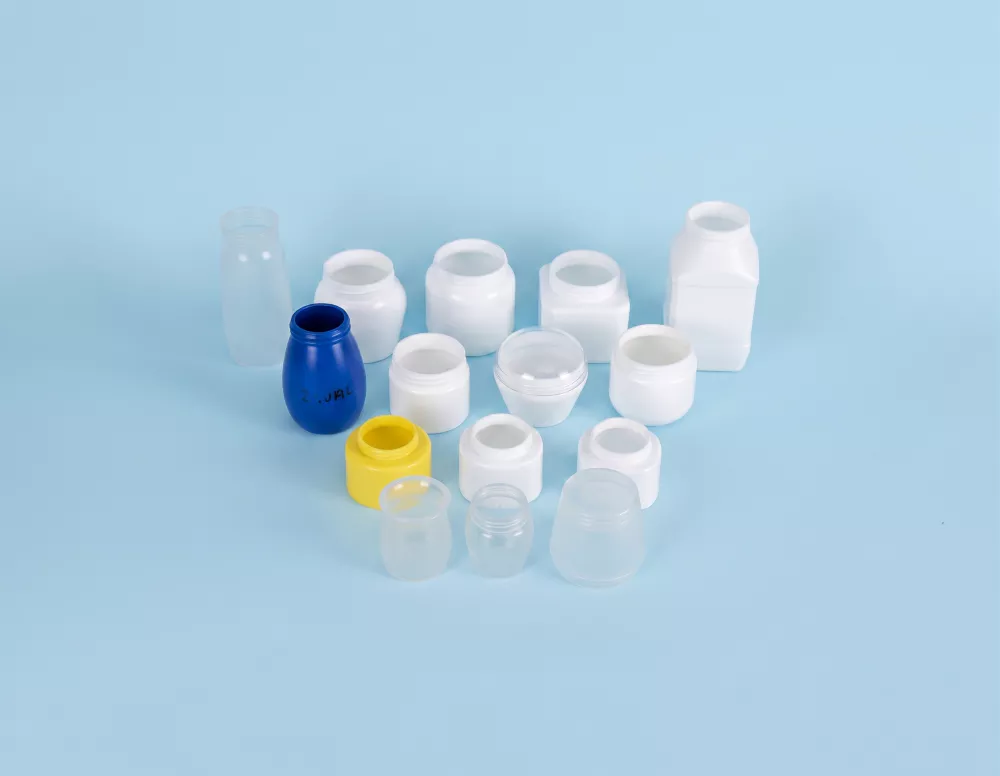
چوڑے منہ والے جار
کاسمیٹک کریم، سپلیمنٹ پاؤڈر، پروٹین پاؤڈر، کھانے کے مصالحہ جات اور موم بتی کے برتنوں کے لیے چوڑے منہ والے PP اور HDPE جار۔ انجیکشن مولڈ گردن اس بات کو یقینی بناتی ہے کہ دھاگے اور سیلنگ سطح کے طول و عرض اعلی گہا کی گنتی میں یکساں ہیں - خودکار کیپنگ لائنوں کے لیے اہم۔
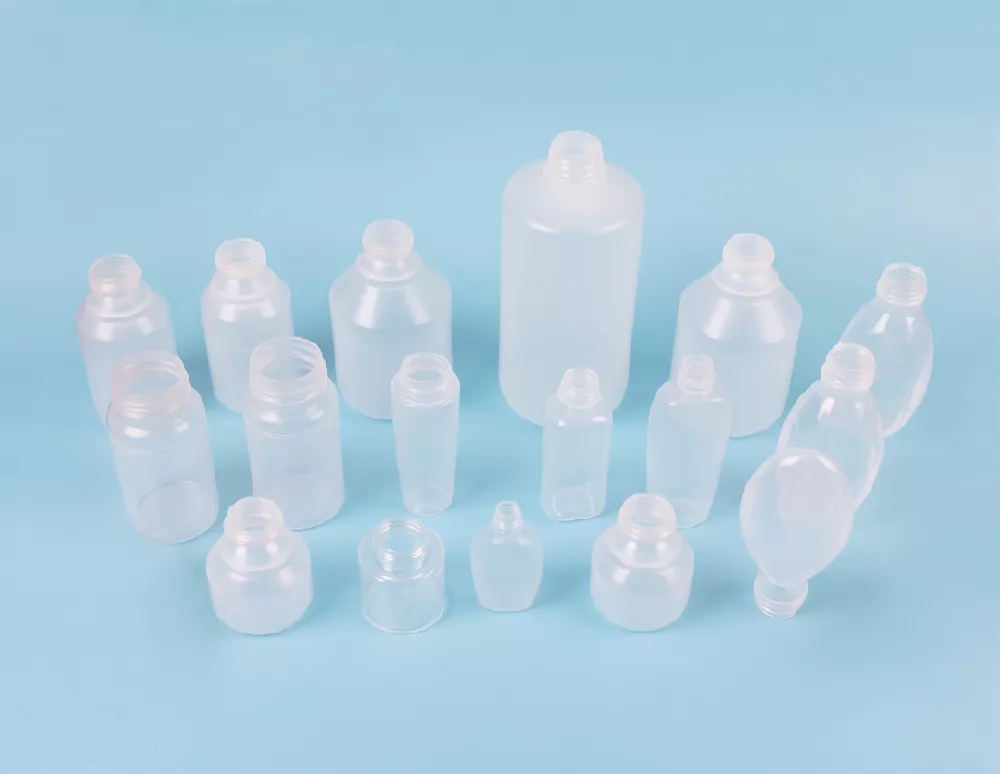
ہیلتھ سپلیمنٹس اور خوراک
PP اور PCTG کیپسول، گولی اور مائع سپلیمنٹ کی بوتلیں 100 ملی لیٹر سے 1,000 ملی لیٹر تک۔ PS لیکٹک ایسڈ بیکٹیریل ڈرنک کی بوتلیں (65-250 ملی لیٹر)، پینے کے دہی کے برتن اور مائع مصالحہ جات کی بوتلیں۔ 22:1 سکرو L/D تناسب آپٹیکلی طور پر واضح PS آؤٹ پٹ کے لیے پگھل یکسانیت فراہم کرتا ہے۔
صحت سے متعلق IBM آؤٹ پٹ کے لیے مولڈ کوالٹی کے معیارات
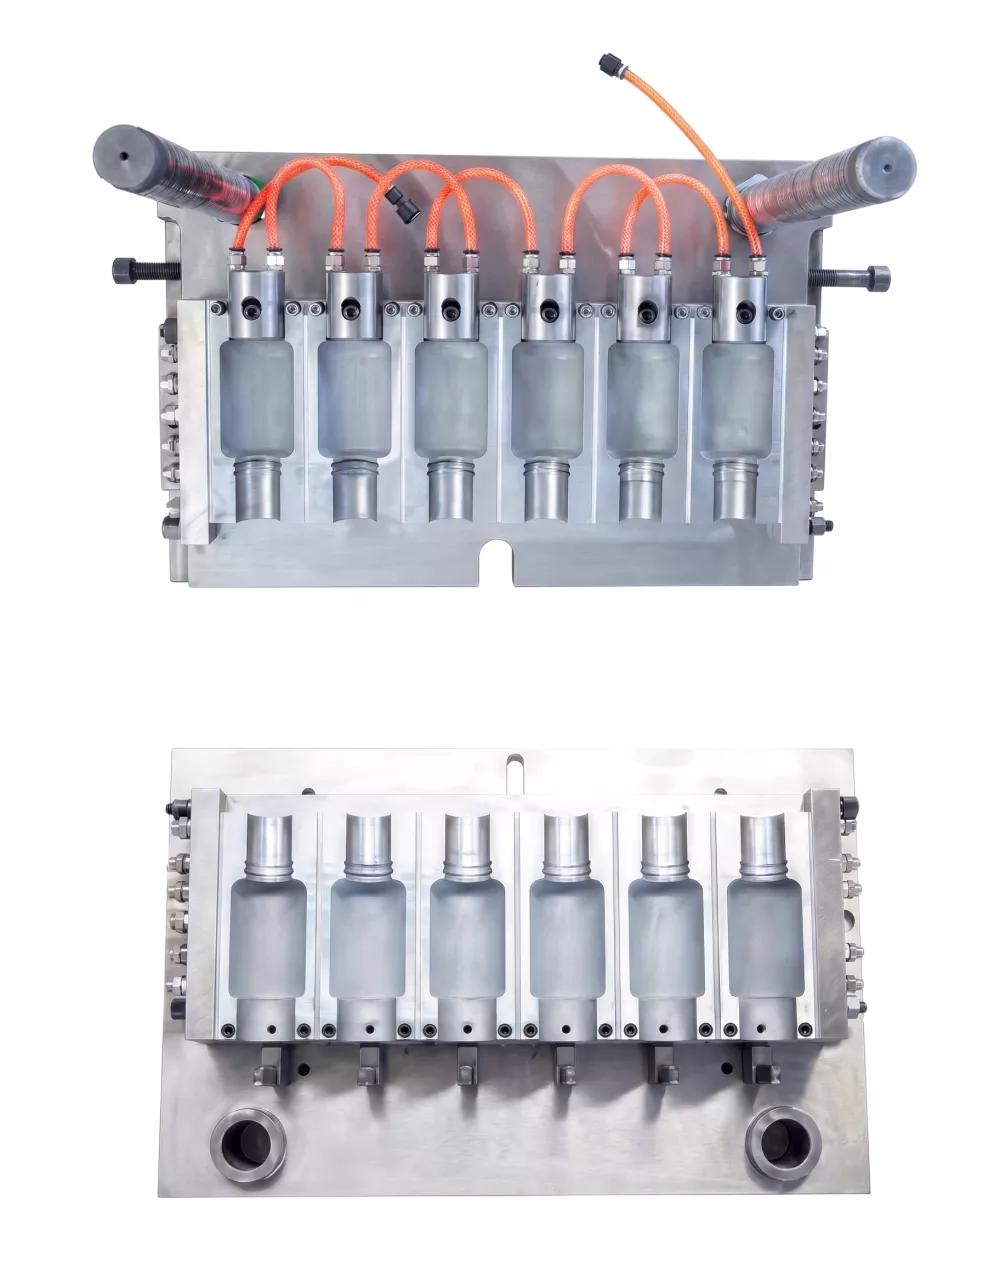
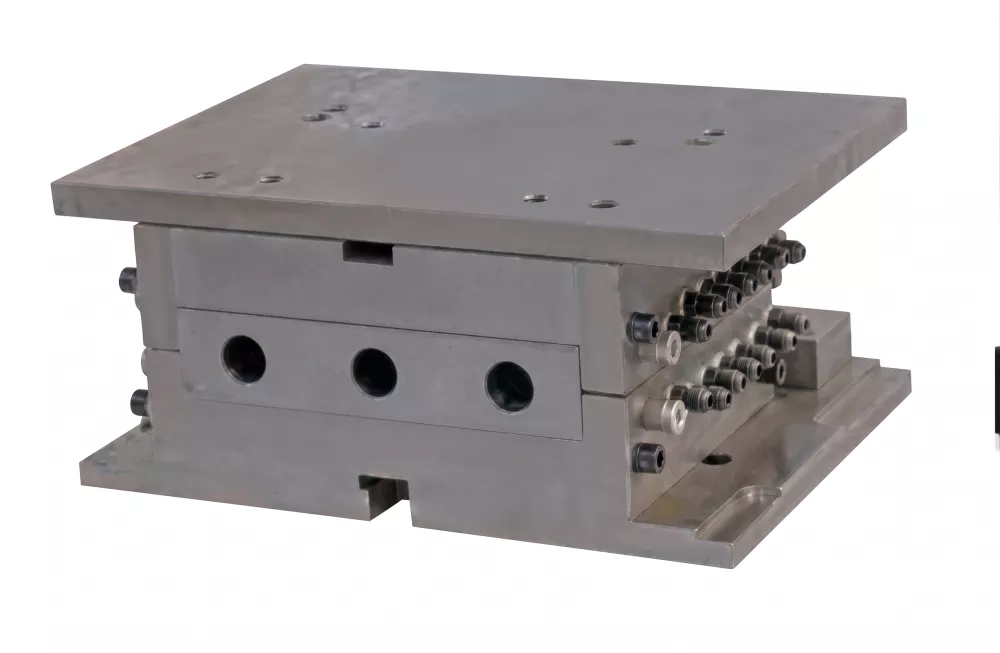
ہر مشین اس کے ٹولنگ کے ساتھ شریک انجینئر ہے۔ انجیکشن مولڈز، بلو مولڈز، کور پن، نیک بلاکس اور ہاٹ رنر سسٹمز کو ایک مماثل نظام کے طور پر ڈیزائن کیا گیا ہے تاکہ جہتی مستقل مزاجی اور سائیکل ٹائم استحکام حاصل کیا جا سکے جس کا IBM عمل مطالبہ کرتا ہے۔
پریمیم مولڈ اسٹیل - S136 اور 4Cr13
انجیکشن مولڈ باڈیز امپورٹڈ S136 ہائی سٹرینتھ الائے سٹیل یا 4Cr13 سٹینلیس سٹیل سے تیار کی جاتی ہیں، جس میں تمام گہا کی سطحیں آئینہ کے معیار پر ختم ہوتی ہیں۔ بلو مولڈ باڈیز میگنیشیم-ایلومینیم الائے کا استعمال کر سکتے ہیں تاکہ ٹھنڈک کی بہتر کارکردگی اور سروس لائف میں توسیع ہو۔
سرگرمی - سرشار تیل اور پانی کے چینلز کے ساتھ گردن کے بلاکس کو ڈیزائن کریں۔
انجیکشن مولڈ کیویٹیز اور گردن کے بلاکس خصوصی طور پر انجنیئرڈ آئل اور واٹر چینلز کے ساتھ ایکٹیویٹی ڈیزائن کا استعمال کرتے ہیں جنہیں مستحکم جسمانی جہتوں کو یقینی بنانے کے لیے آسانی سے تبدیل کیا جا سکتا ہے۔ یہ ڈیزائن تمام گردن کے بلاک کی پوزیشنوں پر مسلسل درجہ حرارت کو برقرار رکھتا ہے، طویل پیداواری دوڑ میں انٹر کیوٹی وزن میں فرق کو کم کرتا ہے۔
آپٹمائزڈ ہاٹ رنر سسٹم - کم از کم گرام وزن کا انحراف
گرم رنر اور پریفارم جیومیٹری کو گرام وزن کے انحراف اور انٹر گہا دیوار کی موٹائی کے فرق کو کم کرنے کے لیے مشترکہ طور پر ڈیزائن کیا گیا ہے۔ یہ تیز سائیکل کے اوقات اور مستحکم کیویٹی فل بیلنس فراہم کرتا ہے جو کہ اعلیٰ گہا کی گنتی میں آؤٹ پٹ کوالٹی کی وضاحت کرتا ہے۔ بوتل کا سائز، وزن، مولڈ لائن اور دیوار کی موٹائی تمام گہاوں میں یکساں ہے۔
100% سیل شدہ گردن ختم - منہ یا نیچے پر کوئی فلیش نہیں۔
انجیکشن مولڈ میں گردن کے دھاگوں، ختم ہونے والی اونچائی اور بور کے قطر کو پلس یا مائنس 0.05–0.10 ملی میٹر کی بندش-مطابقت رواداری میں طول دیا جاتا ہے۔ بوتل کے منہ یا نچلے حصے پر کوئی گڑ یا غیر فضلہ نہیں ہے۔ فلنگ لائن کے استحکام کے لیے بہترین محدب جیومیٹری کے ساتھ بوتل کے نیچے فلیش فری ہیں۔
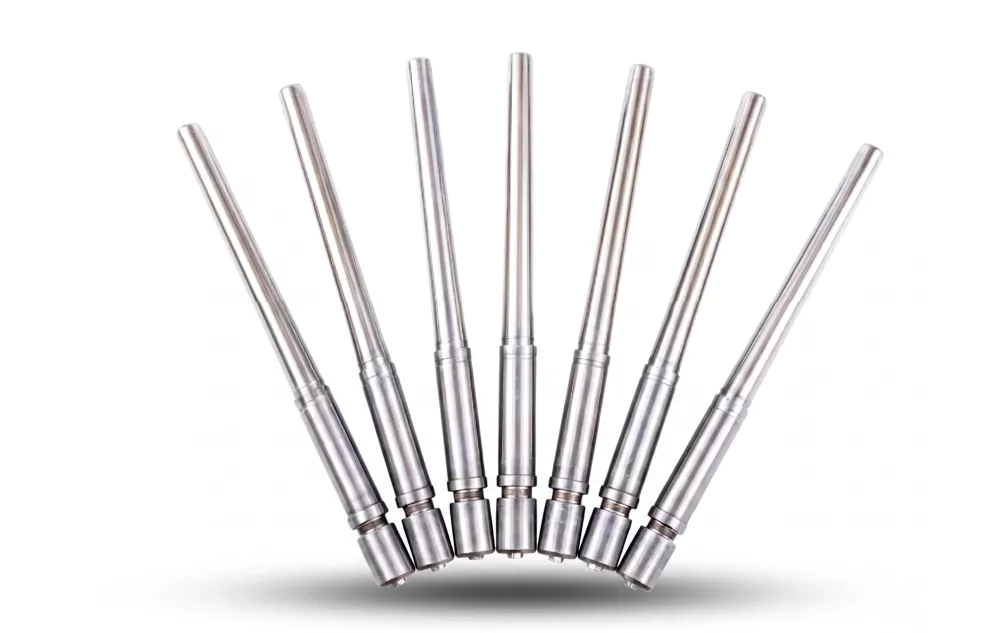
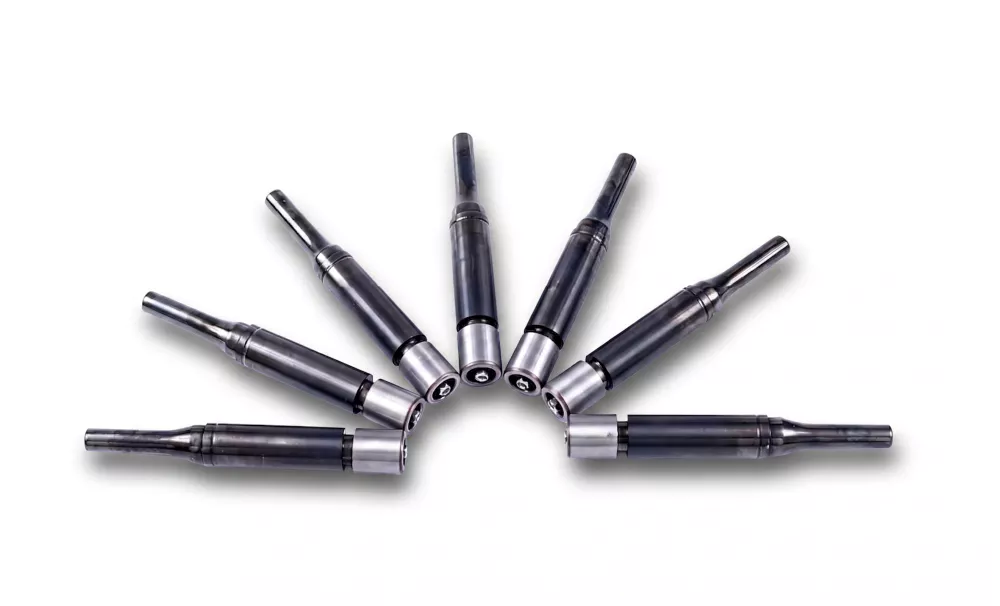
اندرونی کولنگ کے ساتھ خصوصی ساخت کے کور پن
کور پنوں میں تیز رفتار اور یکساں گرمی نکالنے کے لیے ڈیزائن کیے گئے اندرونی کولنگ چینلز کے ساتھ ایک خاص ڈھانچہ نمایاں ہوتا ہے۔ ٹھنڈک کی اعلی کارکردگی سائیکل کے وقت کو کم کرتی ہے اور اس بات کو یقینی بناتی ہے کہ بلو سٹیشن میں داخل ہونے والا پہلے سے درجہ حرارت کا پروفائل مسلسل گہا سے گہا ہے - تیار بوتل میں دیوار کی یکساں تقسیم کی کلید۔ پن کے طول و عرض بالکل درست بندش کے لیے موزوں ہیں۔
ساختی سختی کے ذریعے طویل سڑنا زندگی
20–30% مضبوط انجیکشن کلیمپنگ فورس کا مطلب ہے کہ الگ ہونے والی سطحیں کبھی بھی انحراف سے متاثر لباس کا تجربہ نہیں کرتی ہیں جو لوئر کلیمپنگ مشینوں پر مولڈ لائف کو مختصر کرتی ہے۔ پریمیم مولڈ اسٹیلز اور سطح کی تکمیل کے ساتھ مل کر، مساوی کیویٹی گنتی پر ناکافی کلیمپ ٹنیج والی مشینوں پر چلنے والے سانچوں کے مقابلے میں ٹولنگ کی زندگی کافی حد تک بڑھ جاتی ہے۔
معیاری مشین اجزاء کی تفصیلات
ہر EP-ZQ انجیکشن بلو مولڈنگ مشین بین الاقوامی سطح پر حاصل کردہ برانڈڈ اجزاء کے ساتھ بنائی گئی ہے۔ درج ذیل معیاری تفصیلات کی فہرست میں تمام موجودہ EP-ZQ سیریز کے ماڈلز شامل ہیں۔
| نہیں | اجزاء کا نام | برانڈ/سپلائر | اصل کی جگہ |
|---|---|---|---|
| 1 | کمپیوٹر (PLC) | ہانگکسن | تائیوان |
| 2 | آئل پمپ سروو ڈرائیور | ہانگکسن | تائیوان |
| 3 | سرو موٹر | فسی | اٹلی |
| 4 | آئل پمپ | ایکور | جرمنی |
| 5 | ہائیڈرولک والو | تیل کی تحقیق | تائیوان |
| 6 | فائیو سٹار موٹر | سٹیور (ہیٹی) | چین |
| 7 | الیکٹرانک حکمران | جیفران | اٹلی |
| 8 | AC رابطہ کنندہ | شنائیڈر | فرانس |
| 9 | حرارتی ریلے | یانمنگ | تائیوان |
| 10 | O- قسم کی انگوٹھی | ہالائٹ | انگلینڈ |
| 11 | مہر کی انگوٹھی | ہالائٹ | انگلینڈ |
| 12 | ٹریول سوئچ | یانمنگ | تائیوان |
| 13 | ایئر سوئچ | شنائیڈر | فرانس |
| 14 | تیل کا پائپ | آئی ایس آر | USA |
| 15 | ایئر والو | فیسٹو | جرمنی |
| 16 | سروو روٹری موٹر | ہیوچوان | چین |
| 17 | پی سی ایس کارٹن | میکانو | چین |
اجزاء کی وضاحتیں حوالہ کے لیے ہیں۔ اصل سپلائی برانڈز بیچ اور ماڈل کنفیگریشن کے لحاظ سے مختلف ہو سکتے ہیں۔
ٹرنکی IBM کی تنصیب کے لیے معاون سامان
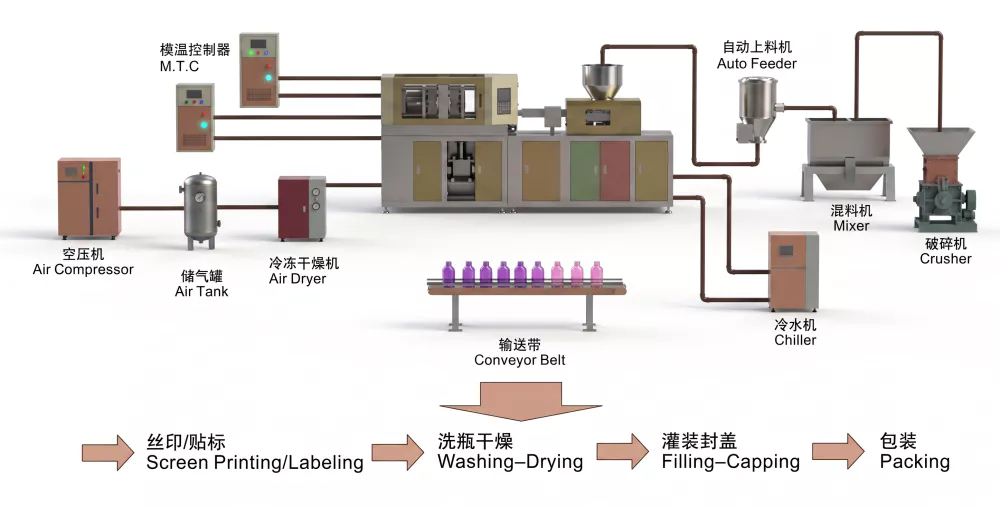
ہر انجیکشن بلو مولڈنگ مشین براہ راست مکمل بوتل کی تیاری اور فلنگ لائن میں ضم ہوجاتی ہے۔ ٹرنکی پروجیکٹ کے حصے کے طور پر درج ذیل معاون سامان کی اشیاء دستیاب ہیں۔ ایک تجویز کردہ معاون سامان کی فہرست ہر مشین کوٹیشن کے ساتھ فراہم کی جاتی ہے۔
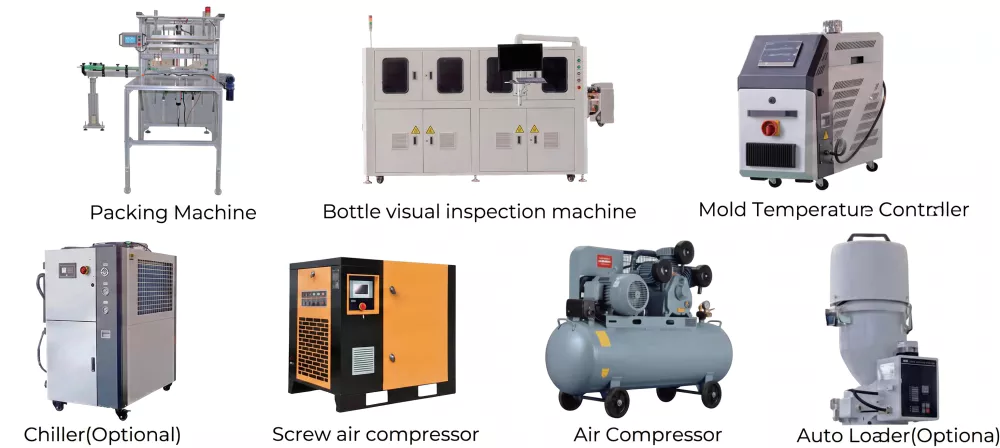
مکمل IBM پروڈکشن لائن — رال سے پیک بوتلوں تک
ایک مکمل انجیکشن بلو مولڈنگ لائن IBM مشین کو اپ اسٹریم رال فیڈنگ، ڈاون اسٹریم بوتل پہنچانے، فلنگ، کیپنگ اور پیکنگ کے ساتھ مربوط کرتی ہے۔ ایور پاور ایک مربوط ٹرنکی حل کے طور پر IBM مشین اور مکمل معاون سامان پیکج فراہم کرتا ہے۔ پروڈکشن فلو کا احاطہ کرتا ہے: ایئر کمپریسر — ایئر ٹینک — ایئر ڈرائر — مولڈ ٹمپریچر کنٹرولر — IBM مشین — کنویئر بیلٹ — چلر — بوتل کا بصری معائنہ — اسکرین پرنٹنگ/ لیبلنگ — دھونا اور خشک کرنا — فلنگ اور کیپنگ — پیکنگ۔
ہر مشین کے لیے سروس اور سپورٹ
ہر انجیکشن بلو مولڈنگ مشین مکمل دستاویزات کے ساتھ بھیجتی ہے اور اسے بعد از فروخت انجینئرنگ ٹیم کی حمایت حاصل ہے۔ سپورٹ میں تنصیب، تربیت، مقررہ دیکھ بھال اور چوبیس گھنٹے ہنگامی امداد شامل ہے۔
انسٹالیشن اور کمیشننگ
تجربہ کار سینئر انجینئرز نہ صرف آلات کی تنصیب کے لیے بلکہ کامیاب اور مستحکم پیداواری حیثیت اور مجموعی تربیت کے لیے بھی ذمہ دار ہیں۔ مشین کو اس وقت تک سائن آف نہیں کیا جاتا جب تک کہ یہ ریٹیڈ آؤٹ پٹ پر ان اسپیک بوتلیں تیار نہ کرے۔ مولڈ کمیشننگ، کیویٹی بیلنس کی تصدیق اور پہلے چلنے والے پیرامیٹر ٹیوننگ سبھی شامل ہیں۔
طے شدہ احتیاطی دیکھ بھال
مشین کے پہننے سے بچنے اور دیکھ بھال کی لاگت کو بچانے کے لیے، ہماری ٹیم مشین اور سانچوں کی احتیاطی دیکھ بھال کا مشورہ دینے کے لیے باقاعدہ یاد دہانی کی خدمت فراہم کرتی ہے۔ وقتاً فوقتاً سائٹ کے دورے لباس کے اجزاء کا معائنہ کرتے ہیں، ہائیڈرولک دباؤ اور درجہ حرارت کی تصدیق کرتے ہیں، روٹری ٹیبل انڈیکسنگ پوزیشن کیلیبریٹ کرتے ہیں اور آنے والے اقدامات کے بارے میں مشورہ دیتے ہیں اس سے پہلے کہ وہ غیر منصوبہ بند ڈاؤن ٹائم ایونٹس بن جائیں۔
چوبیس گھنٹے تکنیکی ہیلپ لائن
ہماری سروس ہاٹ لائن سارا دن، 24/7 دستیاب ہے۔ جب تک آپ کے سامان کو ہنگامی صورت حال ہے، براہ کرم ہم سے رابطہ کریں۔ ٹیلی فون اور ویڈیو کال کے ذریعے تکنیکی معاونت غلطی کی تشخیص اور پراسیس ٹربل شوٹنگ کا احاطہ کرتی ہے۔ تمام موجودہ ماڈلز کے اسپیئر پارٹس کی انوینٹری اسٹاک میں رکھی جاتی ہے۔ درخواست پر اہم اجزاء کی ہنگامی ترسیل دستیاب ہے۔
پرسنلائزڈ آپریٹر اور مینٹیننس ٹریننگ
عام تنصیب تکنیکی تربیت کے علاوہ، ذاتی تربیت فراہم کی جاتی ہے تاکہ صارفین کو مشین کے آپریشن، مولڈ کے عمل، دیکھ بھال وغیرہ کو سمجھنے میں مدد ملے۔ تربیت میں عمل کے پیرامیٹر کی ترتیب، مولڈ میں تبدیلی کا طریقہ کار، احتیاطی دیکھ بھال کے شیڈول اور غلطی کی تشخیص کا احاطہ کیا گیا ہے۔ ہر مشین کے ساتھ دیکھ بھال کا دستی اور تجویز کردہ اسپیئر پارٹس کی فہرست۔
اپنی انجکشن بلو مولڈنگ مشین کی وضاحت کے لیے تیار ہیں؟
ہمیں اپنی بوتل کی ڈرائنگ، ٹارگٹ میٹریل، مطلوبہ گہا کی گنتی اور ماہانہ آؤٹ پٹ بھیجیں۔ ہماری انجینئرنگ ٹیم مشین کی سفارش، مولڈ کنفیگریشن اور اشارے کی قیمت کے ساتھ جواب دے گی — بغیر کسی ذمہ داری کے۔


