El molde no es un accesorio de una máquina IBM; es el componente que, en última instancia, determina la calidad de la botella, el tiempo de ciclo, la tasa de producción y la rentabilidad a largo plazo. Un molde inadecuado en una máquina de alta calidad produce botellas de calidad inferior. Un molde de precisión en una máquina incompatible nunca alcanzará su producción prevista. La selección del molde debe considerarse una decisión de ingeniería, no una simple compra.
Esta guía abarca todos los aspectos de la selección de moldes IBM: tipos de moldes, grados de acero, lógica del número de cavidades, ajuste de dimensiones, diseño de refrigeración, acabado superficial y evaluación de proveedores. Tanto si está poniendo en marcha una nueva línea como si está reemplazando herramientas desgastadas, esta guía le ayudará a especificar y adquirir el molde adecuado desde el principio.
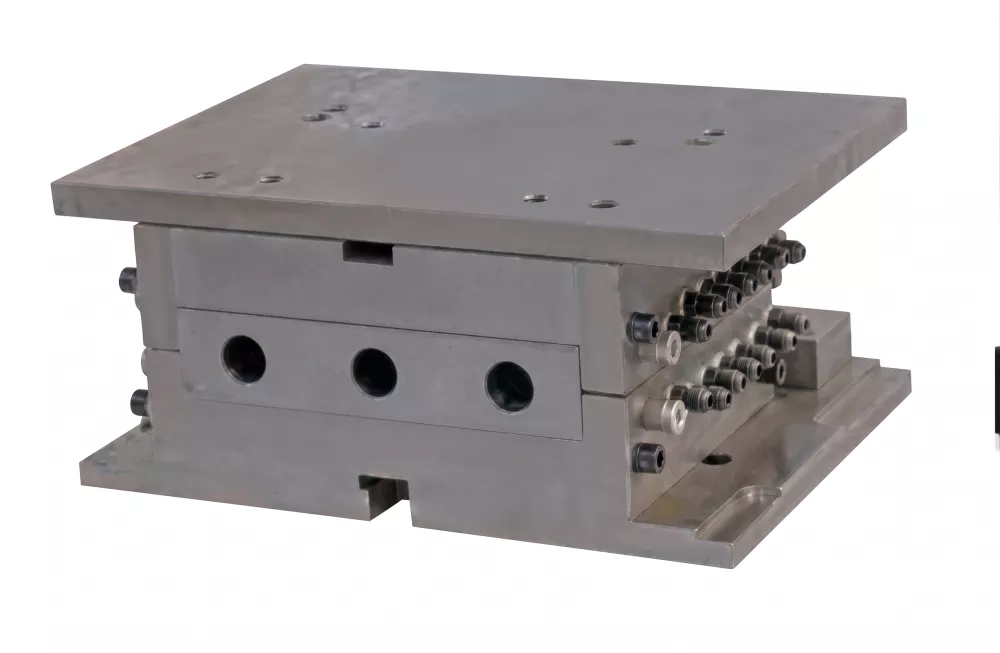
Figura 1 — Molde de inyección de precisión IBM: la base de una calidad de botella uniforme y una precisión impecable en el acabado del cuello.
1. Por qué la selección del molde determina la calidad del producto
Cada atributo de calidad de una botella IBM se puede atribuir al diseño o estado del molde: la precisión de la rosca del cuello proviene de los insertos del anillo del cuello del molde de inyección; la uniformidad del espesor de la pared proviene de la concentricidad de la varilla central; el brillo de la superficie proviene del nivel de pulido de la cavidad; el tiempo de ciclo proviene de la disposición del canal de enfriamiento. El desgaste del molde y las deficiencias en el diseño del molde representan entre 40 y 601 TP3T de todos los problemas de calidad de IBM en las líneas de producción establecidas, lo que convierte la especificación y el mantenimiento del molde en el área de mayor influencia para la mejora de la calidad.
Visite nuestro Páginas de productos de máquinas IBM Es necesario comprender qué configuraciones de molde son compatibles con cada modelo de máquina antes de comenzar con la especificación del molde.
2. Tipos de moldes IBM: Varilla de núcleo, molde de inyección, molde de soplado
Conjunto de varilla central
El conjunto de varillas de acero transfiere la preforma entre estaciones y define el diámetro interior de la botella. Las varillas de núcleo son el componente que más se desgasta en el conjunto del molde y siempre deben pedirse como repuestos. El diámetro de la varilla determina el diámetro interior del cuello; la longitud de la varilla determina la altura máxima de la botella.
Moldeo por inyección
Mediante presión de inyección, se forma la preforma y la geometría del cuello. Consta de una placa de cavidad, insertos de anillo de cuello (que definen la forma de la rosca) y un sistema de canal caliente o frío. El molde de inyección opera bajo la mayor tensión térmica y mecánica de los tres componentes del molde.
Moldeo por soplado
Molde dividido en dos piezas que define la forma final del cuerpo de la botella, la geometría del panel de la etiqueta y el perfil de la base. Requiere menor presión de operación que el molde de inyección; puede fabricarse en aluminio para un enfriamiento más rápido y un menor peso. Se mecanizan ranuras de ventilación (0,02–0,04 mm) en las caras de separación para permitir la salida del aire durante el soplado.
3. Opciones de material para moldes: Comparación de aceros P20, H13 y S136
| Grado de acero | Dureza (HRC) | Lo mejor para | Esperanza de vida | Costo relativo |
|---|---|---|---|---|
| P20 | 28–34 | Botellas de PP opacas, prototipo y de bajo volumen | 200.000–400.000 disparos | Bajo |
| H13 | 48–52 | PP/PE de alto volumen, estándar farmacéutico | 800.000–1.500.000 disparos | Medio |
| S136 (420SS) | 50–54 | Botellas de PVC, PET, transparentes/de grado óptico | Más de 1.000.000 de disparos | Alto |
| Aluminio 7075 | Brinell 150 | Prototipo fabricado únicamente mediante moldeo por soplado y ciclo rápido. | 50.000–150.000 disparos | Muy bajo |
4. Selección del número de cavidades: Cavidad única frente a cavidades múltiples
La selección del número de cavidades se basa en una sencilla fórmula de producción: divida la producción horaria requerida entre el número de ciclos horarios de la máquina para obtener el número mínimo de cavidades necesarias por estación. Los números de cavidades más comunes son 2, 4, 6, 8 y 12, siempre estandarizados para garantizar una distribución simétrica de la fuerza de sujeción.
Ejemplo resuelto:
- Objetivo: 3.600 botellas/hora
- Máquina: ciclo de 15 segundos = 240 ciclos/hora
- Cavidades mínimas: 3600 ÷ 240 = 15 → redondear a 16 (no es un estándar) o especificar 12 cavidades y aceptar una producción de 2880, o aceptar un tiempo de ciclo más rápido con 12 cavidades.
- Opción práctica: un molde de 6 cavidades con un ciclo de 13 segundos = 6 × 277 = 1662/hora × 2 turnos cumple con un objetivo de 3000/día con margen de capacidad.
Un mayor número de cavidades aumenta la complejidad del molde, el coste y el riesgo de variación entre cavidades. Para productos farmacéuticos, los moldes de 4 cavidades ofrecen un equilibrio manejable entre producción y control de calidad. Los productos cosméticos y alimenticios con mayores tolerancias de volumen pueden justificar el uso de 8 o 12 cavidades.
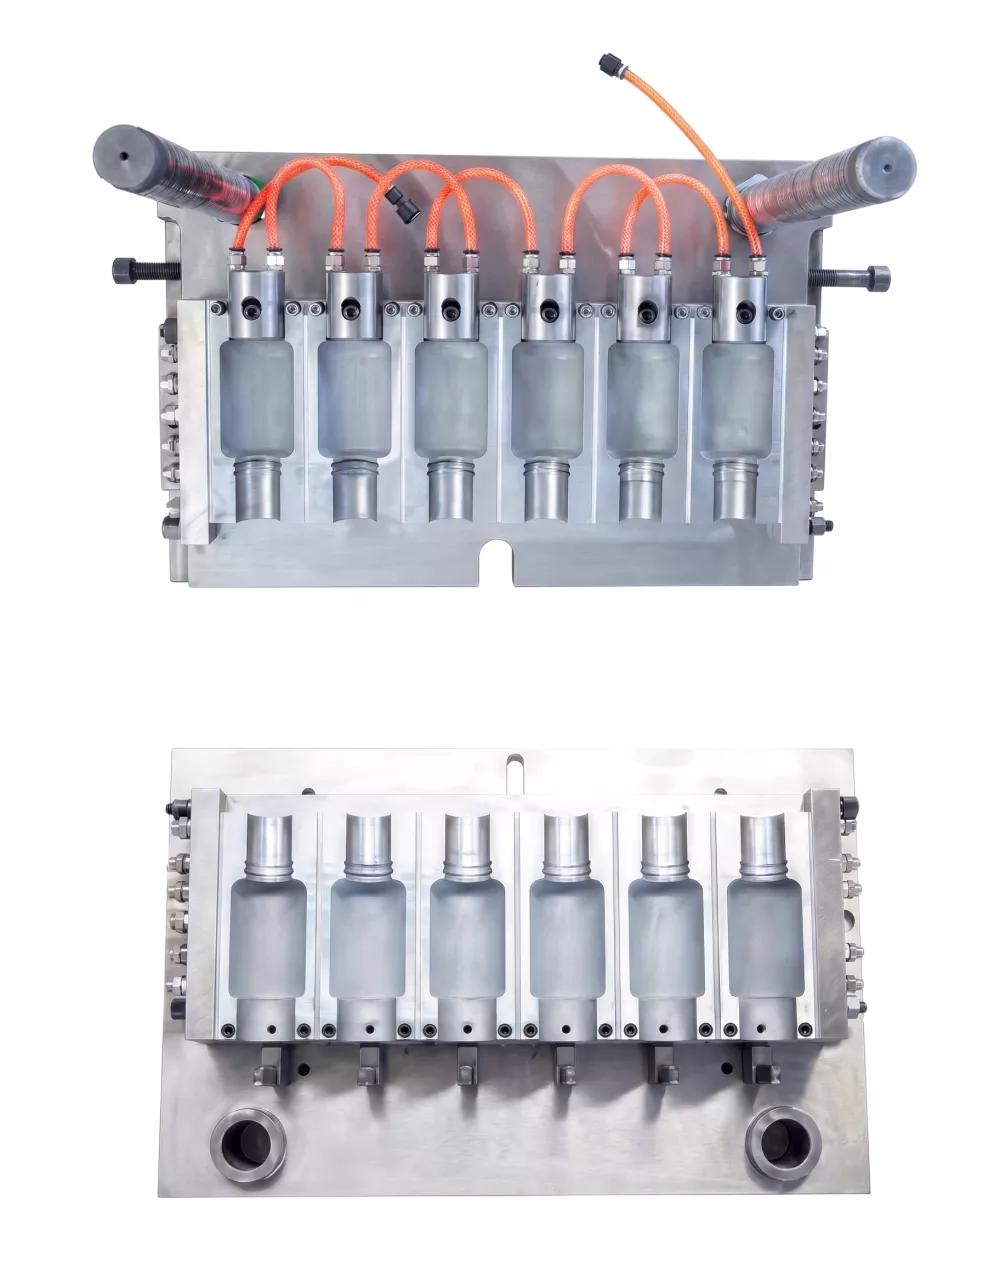
Figura 2 — Disposición de las cavidades del molde de soplado de IBM: el número de cavidades debe coincidir con el molde de inyección y las especificaciones de la máquina.
5. Adaptar las dimensiones del molde a las especificaciones de la máquina.
Los moldes de IBM deben ajustarse físicamente al tamaño de la platina de la máquina, al espaciado de las varillas de sujeción y al paso de la mesa giratoria. Dimensiones críticas que se deben verificar antes de comenzar el diseño del molde:
- Tamaño de la platina (L × A) — La base del molde debe encajar dentro de la abertura de la máquina con un espacio libre mínimo de 20 mm en todos los lados.
- Altura del molde (carrera de apertura/cierre) — La altura del molde no debe exceder la luz diurna máxima menos la carrera mínima de la abrazadera.
- Diámetro del círculo primitivo de la varilla central — Todas las cavidades deben alinearse exactamente con el círculo primitivo de la varilla del núcleo de la máquina.
- Diámetro y longitud de la varilla central — El diámetro del orificio del núcleo del molde debe coincidir con una tolerancia de ±0,01 mm.
- Conexiones del circuito de refrigeración — Las posiciones de entrada/salida deben dejar espacio libre para la trayectoria de la mesa giratoria; especificar en el plano de disposición de la máquina.
6. Requisitos de tolerancia del molde y acabado superficial
Las tolerancias dimensionales para los moldes de IBM son más estrictas que para la mayoría de los demás tipos de moldes de plástico, ya que la preforma y el acabado del cuello deben ser dimensionalmente precisos antes de que se produzca cualquier soplado:
- Perfil de rosca del anillo del cuello: ±0,05 mm en el diámetro del paso de la rosca
- Espacio libre en la cavidad de la varilla del núcleo: 0,02–0,05 mm (pared de la preforma = esta holgura)
- Redondez de la cavidad: ≤ 0,02 mm en cualquier sección transversal
- Planitud de la cara de separación: ≤ 0,01 mm/100 mm (evita el destello)
- Pulido de cavidades de moldes de inyección: Ra 0,4 µm para transparente; Ra 0,8 µm para opaco
- Acabado de cavidad de moldeo por soplado: Ra 1,6–3,2 µm (granallado) para ventilación y superficie mate de la botella.
7. Diseño del canal de refrigeración y su impacto en el tiempo de ciclo.
El enfriamiento suele representar entre 40 y 601 TP3T del tiempo total del ciclo de IBM. Un diseño de enfriamiento adecuado puede reducir el tiempo del ciclo entre 20 y 301 TP3T en comparación con un molde con la misma geometría y un enfriamiento deficiente. Principios clave de diseño:
- Proximidad del canalColoque los orificios de refrigeración a una distancia de 10 a 15 mm de la superficie de la cavidad. Si están demasiado cerca, existe riesgo de choque térmico; si están demasiado lejos, se reduce la eficacia de la refrigeración.
- Diámetro del canal: 8–12 mm para moldes estándar; los diámetros más pequeños aumentan la velocidad del flujo y la turbulencia para una mejor transferencia de calor, pero requieren una mayor presión de la bomba.
- Balance del circuitoUtilice circuitos en paralelo de igual longitud para equilibrar el caudal. Los circuitos en serie generan un aumento significativo de la temperatura desde la entrada hasta la salida, lo que provoca una refrigeración desigual.
- Refrigeración de la varilla del núcleoTambién deben diseñarse canales de refrigeración internos para la varilla del núcleo, ya que esta permanece en contacto con el material fundido caliente en su superficie exterior durante todo el tiempo de inyección.
8. Diseño de moldes a medida frente a moldes estándar: comparación de costes
| Factor | Molde estándar | Molde personalizado |
|---|---|---|
| Plazo de entrega | 2–6 semanas | 10-20 semanas |
| prima de costo | Base | +30–80% sobre el estándar |
| Flexibilidad de diseño | Limitado a los tamaños del catálogo. | Cualquier geometría de botella |
| Riesgo de modificación | Bajo (diseño prevalidado) | Requiere prueba y corrección |
| Mejor aplicación | Tamaños comunes de frascos farmacéuticos/cosméticos | Embalaje de marca, geometría de cuello novedosa |
9. Mantenimiento del moho y vida útil esperada
La vida útil de los moldes IBM depende del tipo de acero, el número de ciclos, el material procesado y la calidad del mantenimiento. Prácticas clave de mantenimiento que prolongan la vida útil de los moldes:
- Limpie las superficies de las cavidades con cepillos de latón suaves; nunca utilice alambre de acero ni paños abrasivos sobre superficies pulidas.
- Inspeccione y vuelva a pulir las superficies de separación cada 200.000 ciclos para eliminar la acumulación inicial de rebabas antes de que se profundice.
- Enjuague los canales de refrigeración con una solución descalcificadora cada 500.000 ciclos para eliminar los depósitos de calcio.
- Sustituya los juegos de varillas de refuerzo ante el primer signo de picaduras en la superficie o una desviación superior a 0,05 mm.
- Cuando no utilice los moldes con cavidades rellenas de papel VCI (inhibidor de corrosión por vapor), guárdelos.
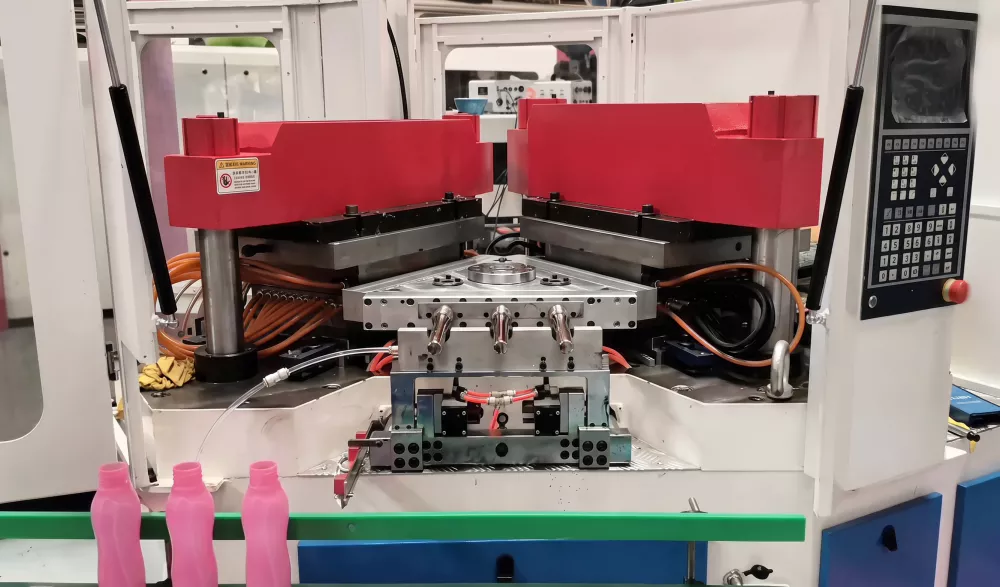
Figura 3: El mantenimiento de los moldes y la sustitución oportuna de los componentes desgastados mantienen la calidad de producción de IBM constante.
10. Cómo trabajar eficazmente con un proveedor de moldes
La adquisición de moldes es un proceso de ingeniería colaborativo, no una transacción de catálogo. Para obtener el mejor resultado:
- Proporcione los planos de la máquina.El fabricante del molde requiere conocer el tamaño de la platina, la separación de las varillas de sujeción, el círculo primitivo de la varilla central y las posiciones de conexión antes de comenzar cualquier diseño.
- Proporcione un dibujo de la botella con sus tolerancias.Un dibujo 2D completo con anotaciones GD&T para el acabado del cuello es la especificación mínima. Un archivo CAD 3D ahorra tiempo de diseño y reduce errores.
- Especificar el cierre: Proporcione el cierre real que se utilizará, para que el fabricante del molde pueda diseñar los insertos del anillo del cuello según la clase de ajuste correcta.
- Solicitar muestras T1Las primeras muestras de prueba del molde deben medirse y aprobarse comparándolas con el plano antes de la producción en serie.
- Aclarar la política de repuestosAsegúrese de incluir varillas de núcleo y anillos de cuello de repuesto en el pedido inicial; los plazos de entrega para pedidos posteriores pueden ser de 4 a 8 semanas.
11. Preguntas frecuentes
¿Qué tipo de acero es el más adecuado para los moldes de inyección de IBM?
El acero para herramientas de trabajo en caliente H13 es la opción más común para los moldes de inyección de IBM que utilizan PP y PE, ya que ofrece un buen equilibrio entre dureza (48–52 HRC) y resistencia a la fatiga térmica. El acero inoxidable S136 es el preferido para aplicaciones de PVC o de transparencia óptica.
¿Cuántas cavidades debo elegir para un molde de IBM?
El número de cavidades debe coincidir con la tasa de producción deseada dividida por los ciclos de máquina por hora. Utilice siempre un número par de cavidades estándar para garantizar una distribución simétrica de la fuerza de sujeción.
¿Cuál es la diferencia entre el moldeo por inyección y el moldeo por soplado de IBM?
El molde de inyección da forma a la preforma y al acabado crítico del cuello bajo presión de inyección. El molde de soplado define la forma final del cuerpo de la botella. Ambos deben coincidir en número de cavidades y paso en la misma máquina.
¿Cuánto suele durar un molde de IBM?
Un molde P20 produce aproximadamente entre 300.000 y 500.000 disparos antes de que se observe un desgaste apreciable. Un molde H13 endurecido a 50 HRC puede alcanzar más de 1.000.000 de disparos con el mantenimiento adecuado.
¿Qué acabado superficial deben tener las cavidades de los moldes de IBM?
El acabado de la cavidad del molde de inyección debe ser Ra 0,4–0,8 µm para envases transparentes y Ra 0,8–1,6 µm para frascos farmacéuticos opacos. Las cavidades del molde de soplado suelen someterse a granallado hasta alcanzar un acabado Ra de 1,6–3,2 µm.
¿Qué importancia tiene el diseño del canal de refrigeración del molde?
El diseño del canal de refrigeración controla directamente el tiempo de ciclo y la uniformidad de la pared. Los canales deben estar a 10-15 mm de la superficie de la cavidad, con circuitos paralelos equilibrados. Una refrigeración deficiente es una de las tres principales causas de pérdida de tiempo de ciclo en las máquinas IBM.
¿Debo comprar un molde a medida o uno estándar?
Standard molds offer lower cost and faster delivery for common bottle sizes. Custom molds are required for unique shapes or specialty neck finishes and typically cost 30–60% more with 8–14 weeks longer delivery.
Can I use molds from a different IBM machine model?
Not typically. Mold dimensions, core rod diameter, and station pitch are machine-specific. Always verify compatibility with the specific machine model before ordering. Cross-brand compatibility is rare without adapter plates.
12. Conclusión
Selecting the right IBM mold is a multi-variable engineering decision that determines production quality, cycle efficiency, and tooling economics for the full production life of your line. Specify steel grade to match your volume target, match cavity count to output requirements, design cooling to minimise cycle time, and work collaboratively with your mold supplier from the machine drawing stage onwards.
Our engineering team can review mold specifications before ordering and advise on compatibility with our machine range. Contáctanos or explore our IBM machine catalogue for machine-mold compatibility data.


